Nastavení Zařízení
Nabídka NASTAVENÍ ZAŘÍZENÍ poskytuje přístup ke stránkám, které umožňují uživateli zobrazit a konfigurovat všechny funkce související se zařízením instalovaném na stroji, nastavit optimální svařovací cyklus pro konkrétní zařízení a konfigurovat parametry svařování.
Konfigurace
Stránka KONFIGURACE umožňuje konfigurovat obecná nastavení zařízení. Tato nastavení se uloží a použijí se při každém vložení zařízení do stroje.
Konfigurace
V oblasti konfigurace je možné definovat:
- Výška zařízení: zadejte minimální výšku zařízení v mm;
- Výška naskládaného zařízení: zadejte celkovou výšku správně naskládaného zařízení v mm;
- Zatížení hlavy: pomocí přepínače lze aktivovat nebo deaktivovat možnost naložení svařovaného dílu na hlavu svářečky (obsah viditelný pouze konfiguračnímu technikovi stroje);
- Vyložení z hlavy: pomocí přepínače lze aktivovat nebo deaktivovat možnost vyložení dílu z hlavy svářečky (obsah viditelný pouze konfiguračnímu technikovi stroje).
Alternativní automatický cyklus
…
Doba cyklu
V oblasti čas cyklu je možné definovat:
- Minimum: zadejte minimální čas cyklu v s;
- Maximum: zadejte maximální čas cyklu v s.
Pokud nebudou definované časy cyklu dodrženy, bude generován alarm.
Uchop dílu
V oblasti uchopení dílu je možné zvolit způsob vkládání svařovaných dílů do stroje. Volitelné možnosti jsou:
- Zakázáno: operátor ručně nakládá díly, které mají být svařeny, na pozice;
- Jednoduché: stroj automaticky provede potřebné operace, aby bylo možné horní díl přenést na horní pozice, aniž by to prováděl operátor;
- Podrozměrný: svářečka automaticky provede nezbytné operace, které umožní uchopení horního dílu na horní poloze, aniž by to prováděl operátor, a zohlední přítomnost podrozměru, který je třeba překonat. K podrozměru dochází, když je tvar svařovaného dílu takový, že jej nelze rozdělit a vyjmout z dutiny, aniž by došlo k poškození samotného dílu;
- Podrozměr bez pohybu v předehřevu: svářečka automaticky provede nezbytné operace, které umožní uchopení horního dílu na horní poloze, aniž by to prováděl operátor, a zohlední přítomnost podrozměru, který je v dané poloze třeba překonat. K podrozměru dochází, pokud je tvar svařovaného dílu takový, že jej nelze rozdělit a vyjmout z dutiny, aniž by se samotný díl poškodil.
Typ zástrčky
V oblasti typ zástrčky je možné vybrat typ zástrčky, který umožňuje připojení zařízení ke svářečce. Všechny signály ze zařízení, např. signály přítomnosti a signály ovladačů, procházejí zástrčkou.
Cemas 24
24kolíková zástrčka s digitálními vstupy a výstupy.
Cemas 32
32kolíková zástrčka s digitálními vstupy a výstupy.
GVX
Zástrčka kompatibilní se zařízeními, která nejsou vyráběna společností CEMAS Elettra s.r.l., aktivuje komunikační standard CAN OPEN.
Pneumat
Je možné zaškrtnout možnost pneumatický, definovat přítomnost pneumatických připojení v zástrčce, poté definovat pneumatické připojení spojené s použitou zástrčkou.
Inteligentní zaříz
Pokud je aktivní síť profinet, lze při instalaci inteligentního zařízení do stroje zaškrtnout možnost inteligentní zařízení.
Výběr modelu
Pokud má zařízení dvě nebo více dutin, zobrazí se na stránce KONFIGURACE oblast pro výběr modelu. V oblasti výběr modelu lze aktivovat nebo deaktivovat automatický výběr modelu: svářečka může automaticky rozpoznat, zda svařovací cyklus zahrnuje svařování dílů ve všech dutinách zařízení, nebo pouze v dutinách na jedné straně zařízení. Pokud je automatický výběr deaktivován, je nutné ručně určit, která strana zařízení se má použít.
Přední brána
…
Konfigurace dutiny
V oblasti konfigurace dutin můžete vybrat symbol představující počet a uspořádání dutin na zařízení instalovaném ve stroji.
| IKONA | AKCE |
|---|---|
  |
Zařízení sestávající z jedné vertikálně umístěné dutiny. |
  |
Zařízení sestávající ze dvou vertikálně umístěných dutin. |
Ovladače a Přítomn
Stránka OVLADAČE A PŘÍTOMNOSTI umožňuje zobrazit a ovládat parametry objektů přítomných na zařízení, t. j. přítomností, ovladačů a vakua. Stránka POKROČILÁ KONFIGURACE umožňuje zobrazit a ovládat vstupní a výstupní příkazy zařízení.
Přítomnosti
Karta PŘÍTOMNOSTI umožňuje zobrazit a kontrolovat parametry objektů na zařízení, které kontrolují svařované díly. Objekty, které provádějí kontrolu, mohou být:
- snímače;
- fotobuňky;
- mechanické mikrospínače;
- optická vlákna;
- jiné.
Seznam přítomn
Na levé straně karty PŘÍTOMNOST je zobrazen seznam nakonfigurovaných přítomností. Přítomnosti můžete konfigurovat, pokud je v dolní části seznamu ikona přidat.
| IKONA | AKCE |
|---|---|
 |
Přidat přítomnost. |
 |
Odstranit přítomnost. |
LED dioda stav umožňuje posoudit stav přítomnosti: pokud je zelená, znamená, že přítomnost je aktivní, pokud je zhasnutá, znamená, že přítomnost není aktivní, a konečně pokud je červená, znamená, že přítomnost je v alarmu.
Konfigurace přítomností
Na pravé straně karty PŘÍTOMNOSTI jsou zobrazena všechna konfigurovatelná pole vybrané jednotlivé přítomnosti.
Přítomnost
Zadejte identifikační název vybrané přítomnosti.
T02000-0.XX - Přítomnost - Časový limit přítomnosti
Čas, ve kterém musí být zkontrolována přítomnost kontrolovaného objektu, vypršel.
# Předmět není přítomen nebo je nesprávně umístěn
Předmět, jehož přítomnost má být zkontrolována, není přítomen nebo je nesprávně umístěn.
Pokud není přítomen, umístěte předmět, který má být zkontrolován, správně.
Pokud je přítomen, vyjměte jej a vložte zpět a zkontrolujte, zda se stav LED senzoru změnil.
# Nedostatečný čas
Čas nastavený pro kontrolu přítomnosti není dostatečný k provedení operace, která má být kontrolována senzorem.
V případě potřeby změňte časový limit přítomnosti v NÁSTROJE/AKČNÍ ČINITELE A PŘÍTOMNOST/PŘÍTOMNOST.
# Kontrola nebyla provedena
Pokud je senzor, který má kontrolovat přítomnost: - nesprávně umístěn, zkontrolujte umístění senzoru a v případě potřeby jej přemístěte; - není kalibrován, proveďte kalibraci senzoru; - nefunguje, zkontrolujte jeho funkčnost a v případě potřeby jej vyměňte.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02001-0.XX - Přítomnost - Timeout nepřít
Doba, během níž musí být ověřena nepřítomnost kontrolovaného objektu byla překročena.
# Předmět je přítomný nebo špatně umístěný
Předmět, jehož absence má být zkontrolována, je stále přítomný nebo byl nesprávně umístěn.
Pokud je přítomen, odstraňte předmět, který má být zkontrolován.
Pokud není přítomen, umístěte předmět a znovu jej odstraňte a zkontrolujte, zda se stav LED senzoru změnil.
# Nedostatečný čas
Čas nastavený pro kontrolu nepřítomnosti není dostatečný k provedení operace, která má být kontrolována senzorem.
V případě potřeby změňte časový limit nepřítomnosti v NÁSTROJE/AKČNÍCH VÝSTUPECH A PŘÍTOMNOSTI/PŘÍTOMNOSTI.
# Kontrola nebyla provedena
Pokud je senzor, který má kontrolovat nepřítomnost: - nesprávně umístěn, zkontrolujte umístění senzoru a v případě potřeby jej přemístěte; - není kalibrován, proveďte kalibraci senzoru; - nefunkční, zkontrolujte jeho funkčnost a v případě potřeby jej vyměňte.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02002-0.XX - Přítomnost - Chybná adresa konektoru
Konfigurace vstupů přítomnosti nebyla provedena správně.
# Resetovat vstupy
Zkontrolujte, zda jsou vstupy nastaveny.
Zkontrolujte, zda jsou nastavené vstupy správné.
V případě potřeby změňte výběr v NÁSTROJE/AKČNÍCH VÝSTUPECH A PŘÍTOMNOSTI/PŘÍTOMNOSTI/VSTUPECH.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02003-0.XX - Přítomnost - Není přít
Když je aktivován, snímač, který má signalizovat přítomnost, nedetekuje přítomnost sledovaného objektu.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Předmět není přítomen nebo je nesprávně umístěn
Předmět, jehož přítomnost má být zkontrolována, není přítomen nebo je nesprávně umístěn.
Pokud není přítomen, umístěte předmět, který má být zkontrolován, správně.
Pokud je přítomen, vyjměte jej a vložte zpět a zkontrolujte, zda se stav LED senzoru změnil.
# Resetovat vstupy
Zkontrolujte, zda jsou vstupy nastaveny.
Zkontrolujte, zda jsou nastavené vstupy správné.
V případě potřeby změňte výběr v NÁSTROJE/AKČNÍCH VÝSTUPECH A PŘÍTOMNOSTI/PŘÍTOMNOSTI/VSTUPECH.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02004-0.XX - Přítomnost - Není nepřít
Když je aktivován, snímač, který má signalizovat nepřítomnost, detekuje přítomnost sledovaného objektu.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Předmět je přítomný nebo špatně umístěný
Předmět, jehož absence má být zkontrolována, je stále přítomný nebo byl nesprávně umístěn.
Pokud je přítomen, odstraňte předmět, který má být zkontrolován.
Pokud není přítomen, umístěte předmět a znovu jej odstraňte a zkontrolujte, zda se stav LED senzoru změnil.
# Resetovat vstupy
Zkontrolujte, zda jsou vstupy nastaveny.
Zkontrolujte, zda jsou nastavené vstupy správné.
V případě potřeby změňte výběr v NÁSTROJE/AKČNÍCH VÝSTUPECH A PŘÍTOMNOSTI/PŘÍTOMNOSTI/VSTUPECH.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02005-0.XX - Přítomnost - Chybná adresa příkazu
Konfigurace příkazu souvisejícího s přítomností nebyla provedena správně.
# Resetovat ovládací prvky
Zkontrolujte, zda jsou ovládací prvky přítomnosti nastaveny správně.
V případě potřeby upravte ovládací prvky v režimu ROZŠÍŘENÉ ZOBRAZENÍ v části NASTAVENÍ ZAŘÍZENÍ/AKČNÍCH VÝSTUPŮ A PŘÍTOMNOSTI/PŘÍTOMNOSTI/OVLÁDACÍ PRVKY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T02006-0.XX - Přítomnost - Kontrola opakování
V pracovní oblasti se stále nachází svařovaný díl, čímž se aktivuje kontrola opakování.
# Odstranění svařovaného dílu
Odstraňte svařovaný díl z přípravku a pokračujte ve výrobním procesu.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
Dutina - výběr polohy
Vyberte rozhraní zařízení, na kterém probíhá zapojení.
Vstup
Výběrem tlačítka převod přejděte na kartu přiřazení vstupů.
Timeout přítom
Nastavte časový limit přítomnosti, t. j. maximální dobu potřebnou k aktivaci vybrané přítomnosti. Pokud dojde k překročení časového limitu, je generován poplašný signál.
Dutina - výběr dutiny
Vyberte dutinu zařízení aktivní během svařovacího cyklu.
Příkazy
Advanced view
Výběrem tlačítka převod přejděte na kartu přiřazení příkazů. Tlačítko je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Timeout nepřítom
Nastavte časový limit nepřítomnosti, t. j. maximální dobu potřebnou k vypnutí vybrané přítomnosti. Pokud dojde k překročení časového limitu, je generován poplašný signál.
Zpožd ON
Advanced view
Nastavte dobu zpoždění zapnutí přítomnosti, t. j. minimální dobu detekce přítomnosti. Při zapnutí není signál přijímaný přítomností stabilní. Definováním doby zapnutí se stabilizuje signál přijímaný přítomností. Po uplynutí zadané minimální doby bude provoz signálu stabilní. Pole je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Zpožd OFF
Advanced view
Nastavte dobu zpoždění vypnutí přítomnosti. Při vypnutí není signál přijímaný přítomností stabilní. Definováním doby vypnutí se stabilizuje signál přijímaný přítomností. Po uplynutí zadané minimální doby bude provoz signálu stabilní. Pole je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Výběr modelu
Povolte nebo zakažte přítomnost pro automatický výběr modelu. Povolením funkce se přítomnost použije k detekci svařovaného dílu v dutině a umožní tak automatický výběr modelu pro parametry svařovacího cyklu, který má být proveden.
Proti opakování
Zvolte aktivaci (ANO) nebo deaktivaci (NE) funkce proti opakování. Tato funkce zabraňuje zahájení nového svařovacího cyklu bez vyložení dílu svařeného v předchozím svařovacím cyklu.
Kontakt
Advanced view
Zvolte funkci signálu přijímaného přítomností: NO pro normálně otevřený kontakt, NC pro normálně uzavřený kontakt. Pole je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Ovladače
Karta OVLADAČE umožňuje zobrazit a ovládat parametry objektů na zařízení, které pohybují nástroji na samotném zařízení. Objekty, které provádějí pohyby, mohou být:
- blokace;
- sáně;
- vyhazovače;
- pohony;
- jiné.
Seznam ovladačů
Na levé straně karty OVLADAČE se zobrazuje seznam nakonfigurovaných ovladačů. Ovladač uvedený v seznamu může být jeden objekt nebo skupina objektů, které jsou spravovány jako jeden ovladač. Ovladače lze konfigurovat, pokud je v dolní části seznamu přítomna ikona přidat.
| IKONA | AKCE |
|---|---|
|
Přidat ovladač. |
|
Odstranit ovladač. |
Led dioda klid nebo práce umožňuje zkontrolovat, v jakém stavu se ovladač nachází: pokud svítí led dioda klid, pak je ovladač v klidové poloze; pokud svítí led dioda práce, pak je ovladač v pracovní poloze.
Konfigurace ovladačů
Na pravé straně karty OVLADAČE jsou zobrazena všechna konfigurovatelná pole vybraného jednotlivého ovladače.
Ovladač
Zadejte identifikační název vybraného ovladače. Na boku jsou dvě tlačítka: práce a klid. Umožňují provést test práce a klidu vybraného ovladače, pokud je stroj nastaven na ruční cyklus. Pokud je tlačítko podsvícené, je dosaženo dané polohy. Pokud je tlačítko podsvíceno červeně, je objekt v alarmu.
T01000-0.XX - Ovladač - Timeout klidové polohy
Doba, během níž musí být pohyb dokončen, byla překročena; proto ovladač nedosáhl klidové polohy.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Pohyb nebyl dokončen
Pokud pohon nedokončí pohyb během nastavené doby:
- zkontrolujte, zda je správně nastaven vstup pro pohon;
- zkontrolujte, zda není pohyb pohonu bráněn mechanickými překážkami.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Nedostatečný čas
Čas nastavený pro provedení pohybu pohonu není dostatečný k jeho dokončení.
V případě potřeby změňte časový limit v NÁSTROJE/POHONY A PŘÍTOMNOST/POHONY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01001-0.XX - Ovladač - Timeout pracovní polohy
Doba, během níž musí být pohyb dokončen, byla překročena; proto ovladač nedosáhl pracovní polohy.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Pohyb nebyl dokončen
Pokud pohon nedokončí pohyb během nastavené doby:
- zkontrolujte, zda je správně nastaven vstup pro pohon;
- zkontrolujte, zda není pohyb pohonu bráněn mechanickými překážkami.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Nedostatečný čas
Čas nastavený pro provedení pohybu pohonu není dostatečný k jeho dokončení.
V případě potřeby změňte časový limit v NÁSTROJE/POHONY A PŘÍTOMNOST/POHONY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01002-0.XX - Ovladač - Neuvolněná klidová poloha
Snímač, který detekuje klidovou polohu ovladače, nadále signalizuje dosaženou polohu.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Aktuátor zablokován
Pokud se pohon nepohybuje, zkontrolujte:
- zda není přítomna závora, která brání pohybu pohonu; poté uvolněte závoru před provedením pohybu pohonu;
- zkontrolujte, zda není zdvih pohonu bráněn mechanickými překážkami.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01003-0.XX - Ovladač - Neuvolněná pracovní poloha
Snímač, který detekuje pracovní polohu ovladače, nadále signalizuje dosaženou polohu.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Aktuátor zablokován
Pokud se pohon nepohybuje, zkontrolujte:
- zda není přítomna závora, která brání pohybu pohonu; poté uvolněte závoru před provedením pohybu pohonu;
- zkontrolujte, zda není zdvih pohonu bráněn mechanickými překážkami.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01004-0.XX - Aktuátor - Externí alarm
Chyba hlášená akčním členem týkající se externího alarmu.
Alarm se nezobrazuje.
T01005-0.XX - Ovladač - Obě zpětné vazby polohy
Snímače, které detekují pracovní a klidovou polohu ovladače, oba signalizují dosaženou polohu.
# Umístění senzorů
Zkontrolujte, zda jsou senzory správně umístěny: jeden senzor musí kontrolovat pracovní polohu a druhý senzor musí kontrolovat klidovou polohu.
V případě potřeby senzory přemístěte.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01006-0.XX - Ovladač - Oba příkazy
Příkazy ovladače nebyly správně nastaveny, protože jsou současně aktivní dva různé příkazy.
# Resetovat ovládací prvky
Pokud se u servopohonu objeví tato chyba, zkontrolujte, zda jsou příkazy nastaveny správně.
V případě potřeby upravte příkazy v NÁSTROJE/SERVOPOHONY A PŘÍTOMNOSTI/SERVOPOHONY/PŘÍKAZY a vyberte režim ROZŠÍŘENÉ ZOBRAZENÍ.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01007-0.XX - Ovladač - Není v klidové poloze
Snímač, který detekuje klidovou polohu ovladače, nesignalizuje přítomnost ovladače.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Aktuátor zablokován
Pokud se pohon nepohybuje, zkontrolujte:
- zda není přítomna závora, která brání pohybu pohonu; poté uvolněte závoru před provedením pohybu pohonu;
- zkontrolujte, zda není zdvih pohonu bráněn mechanickými překážkami.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01008-0.XX - Ovladač - Není v pracovní poloze
Snímač, který detekuje pracovní polohu ovladače, nesignalizuje přítomnost ovladače.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Aktuátor zablokován
Pokud se pohon nepohybuje, zkontrolujte:
- zda není přítomna závora, která brání pohybu pohonu; poté uvolněte závoru před provedením pohybu pohonu;
- zkontrolujte, zda není zdvih pohonu bráněn mechanickými překážkami.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01009-0.XX - Ovladač - Chybná adresa příkazu
Konfigurace příkazu souvisejícího s ovladačem nebyla provedena správně.
# Resetovat ovládací prvky
Zkontrolujte, zda jsou ovládací prvky pohonu nastaveny správně.
V případě potřeby upravte ovládací prvky v režimu ROZŠÍŘENÉ ZOBRAZENÍ v části NASTAVENÍ ZAŘÍZENÍ/POHONY A PŘÍTOMNOST/POHONY/OVLÁDACÍ PRVKY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01010-0.XX - Ovladač - Chybná adresa ventilu
Konfigurace ventilu souvisejícího s ovladačem nebyla provedena správně.
# Resetovat ventil
Zkontrolujte, zda byl servopohon přiřazen k ventilu.
Zkontrolujte, zda je zvolený ventil správný.
V případě potřeby změňte výběr v NÁSTROJE/SERVOPOHONY A PŘÍTOMNOSTI/SERVOPOHONY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T01011-0.XX - Ovladač - Chybná adresa konektoru
Konfigurace vstupů ovladače nebyla provedena správně.
# Resetovat vstupy
Zkontrolujte, zda jsou vstupy nastaveny. Zkontrolujte, zda jsou nastavené vstupy správné. V případě potřeby změňte výběr v NASTavení zařízení/AKTUÁTORY A PŘÍTOMNOST/AKTUÁTORY/VSTUPY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
Dutina - výběr polohy
Vyberte rozhraní zařízení, na kterém probíhá zapojení.
Režim
Zvolte typ vybraného pohonu. Zvolte typ vybraného pohonu. Automaticky se vybere režim ovladač, t. j. obecný režim, který umožňuje volnější správu objektu v diagramu cyklu. Pokud zvolíte jeden z přítomných specifičtějších typů ovladačů, není již možné ovladač v diagramu cyklu spravovat, protože je automaticky spravován podle své funkce.
Označ dobr
Režim Označení dobrých řídí ovladač tak, aby na správně svařených dílech vytvořil určitou značku.
Označení zmetků
Režim Označení zmetků řídí ovladač tak, aby na nesprávně svařených dílech vytvořil určitou značku.
Sáně uchopení dílu
Režim Sáně uchopení dílu řídí ovladač tak, aby prováděl funkci uchopení dílu.
Blokace uchopení dílu
Režim Blokace uchopení dílu řídí ovladač tak, aby při uchopení dílu plnil funkci upnutí.
Vybrat ventil
Z rozbalovací nabídky, která se zobrazí, vyberte ventil na stroji související s vybraným rozhraním zařízení.
Vstup
Výběrem tlačítka převod přejděte na kartu přiřazení vstupů.
Dutina - výběr dutiny
Vyberte dutinu zařízení aktivní během svařovacího cyklu.
Příkazy
Advanced view
Výběrem tlačítka převod přejděte na kartu přiřazení příkazů. Tlačítko je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Bezpečnostní omezení
Výběrem tlačítka převod přejděte na kartu pro přiřazení bezpečnostních omezení, t. j. priorit v pohybech pohonů, aby se zabránilo kolizím.
Timeout klidu
Nastavte časový limit klidu, t. j. dobu, během které musí být pohyb dokončen, jinak bude generován alarm. Alarm je generován buď v případě, že ovladač nedokončí pohyb, nebo pokud senzory ovladače nefungují správně.
Timeout práce
Nastavte časový limit práce, t. j. dobu, během které musí být pohyb proveden, jinak bude generován alarm. Alarm je generován buď v případě, že ovladač nedokončí pohyb, nebo pokud senzory ovladače nefungují správně.
Zpoždění klidu
Advanced view
Nastavte dobu potřebnou k zajištění stability signálu přijímaného ze senzoru klidu vybraného ovladače, a to jak pro zapnutí (ON), tak pro vypnutí (OFF). Pokud ovladač není vybaven senzorem, nastavený čas se použije pro zpoždění dosažení klidové polohy ovladače.
Zpoždění práce
Advanced view
Nastavte dobu potřebnou k zajištění stability signálu přijímaného ze senzoru práce vybraného ovladače, a to jak pro zapnutí (ON), tak pro vypnutí (OFF). Pokud ovladač není vybaven senzorem, nastavený čas se použije pro zpoždění dosažení pracovní polohy ovladače.
Umístění výměny vybavení
…
Vakua
Karta VAKUA umožňuje uživateli zobrazit a ovládat parametry objektů na zařízení, které umožňují přidržování dílu pomocí vzduchového podtlaku. Objekty, které provádějí přidržování, mohou být:
- přísavky;
- vakuové dutiny;
- jiné.
Seznam vakua
Na levé straně karty VAKUA je zobrazen seznam nakonfigurovaných vakuí. Vakua lze konfigurovat, pokud je v dolní části seznamu přítomna ikona přidat.
| IKONA | AKCE |
|---|---|
|
Přidat vakuum. |
|
Smazat vakuum. |
Led dioda foukání nebo vakuum umožňuje zkontrolovat, v jakém stavu se vakuum nachází: pokud svítí led dioda foukání, pak vakuum vytváří tlak, který umožňuje odpojení dílu; pokud svítí led dioda vakuum, pak vakuum vytváří podtlak.
Konfigurace vakua
Na pravé straně karty VAKUA jsou zobrazena všechna konfigurovatelná pole vybraného jednotlivého vakua.
Vakuu
Zadejte identifikační název vybraného vakua. Na boku jsou dvě tlačítka: práce a klid. Umožňují provést test foukání a podtlaku vybraného vakua, pokud je stroj nastaven na ruční cyklus. Pokud je tlačítko podsvícené, je dosaženo dané polohy. Pokud je tlačítko podsvíceno červeně, je objekt v alarmu.
T03000-0.XX - Vakuum - Timeout vak
Doba, během níž musí být ověřeno dosažené vakuum, byla překročena.
# Vakuum nebylo dosaženo
Pokud není dosaženo nastaveného podtlaku, zkontrolujte, zda: - není nesprávně nastavený vakuometr, v takovém případě je nutné zkontrolovat jeho funkčnost a nastavit jej na - 0,65 bar; - nedochází ke správnému kontaktu s obrobkem, v takovém případě je nutné obrobek přemístit.
# Kontrola zadržení
Zkontrolujte, zda je uchycení pomocí přísavek nebo vakuového kanálu funkční a účinné.
# Kontrola nebyla provedena
Vakuometr pro kontrolu vakua nefunguje nebo není správně umístěn. Zkontrolujte správné umístění vakuometru a jeho funkčnost. V případě potřeby vakuometr přemístěte nebo vyměňte.
# Nedostat čas
Čas nastavený pro provedení ověření vakua není dostatečný pro provedení operace snímačem. Pokud je to nutné, změňte dobu časového limitu vakua v NASTAVENÍ ZAŘÍZENÍ/OVLADAČE A PŘÍTOMNOSTI/VAKUA.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T03001-0.XX - Vakuum - Neplatné čerp
Pokud je vakuum generováno vývěvou, tato musí být správně přiřazena ke konkrétnímu vakuu.
# Nesprávná konfigurace
Čerpadlo spojené s vakuem nebylo správně nakonfigurováno nebo vakuum odkazuje na nenakonfigurované čerpadlo.
V případě potřeby změňte konfiguraci čerpadla v NÁSTROJE/OBECNÁ NASTAVENÍ/KOMPONENTY/VYBAVENÍ/VÁKUUM.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T03002-0.XX - Vakuum - Vakuum neuvolněno
Snímač, který detekuje vakuum, nadále hlásí dosažené vakuum.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Kontrola zadržení
Zkontrolujte, zda je uchycení pomocí přísavek nebo vakuového kanálu funkční a účinné.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Díl neuvolněn
Díl podléhající vakuu nebyl uvolněn. Zkontrolujte, zda je vakuum skutečně uvolněno.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T03003-0.XX - Vakuum - Chybná adresa příkazu
Konfigurace příkazu souvisejícího s vakuem nebyla provedena správně.
# Resetovat ovládací prvky
Zkontrolujte, zda jsou ovládací prvky vakua správně nastaveny. V případě potřeby upravte ovládací prvky v režimu ROZŠÍŘENÉ ZOBRAZENÍ v části NASTAVENÍ ZAŘÍZENÍ/AKČNÍCH VÝSTUPŮ A PŘÍTOMNOSTI/VAKUA/OVLÁDACÍ PRVKY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T03004-0.XX - Vakuum - Vstupní vakuum nenakonfigurováno
Konfigurace vstupů vakua nebyla provedena.
# Nastavení vstupů
Nastavte správné vstupy v NASTavení STROJE/OBECNÉ NASTavení/KOMPONENTY/VÝSTUPY.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
T03005-0.XX - Vakuum - Ztráta vak
Snímač, který detekuje vakuum, signalizuje náhlou ztrátu dosaženého vakua.
# Pneumatická kontrola
Zkontrolujte, zda jsou všechny pneumatické hadice správně připojeny a nejsou ucpané.
Zkontrolujte průchodnost vzduchu a ověřte, zda: - žádná hadice není ohnutá - žádná hadice není poškozená - všechny hadice jsou správně připojeny
# Kontrola zadržení
Zkontrolujte, zda je uchycení pomocí přísavek nebo vakuového kanálu funkční a účinné.
# Nefunkční senzory
Zkontrolujte funkčnost senzorů a ověřte, zda:
- je elektrický kontakt zapojen;
- kabel senzoru není poškozen;
- senzor je správně seřízen;
- senzor je správně utažen.
V případě potřeby vyměňte nefunkční senzor.
# Špatně umístěný objekt
Objekt, který má být zachycen ve vakuu, není přítomen nebo byl špatně umístěn. Vložte objekt správně na vyhrazené místo.
# Další informace
Pokud alarm přetrvává nebo není vyřešen, kontaktujte servis CEMAS Elettra. Kontakty jsou k dispozici v části DIAGNOSTIKA STROJE/ASISTENCE.
Dutina - výběr polohy
Vyberte rozhraní zařízení, na kterém probíhá zapojení.
Timeout foukání
Nastavte dobu časového limitu foukání, t. j. maximální dobu pro oddělení dílu od dutiny. Pokud je tato doba překročena, je generován alarm.
Doba foukání
Nastavte dobu foukání, t. j. foukání, rovnající se zde nastavené době, které svářečka provede po každém oddělení dílu.
Timeout vakua
Nastavte dobu časového limitu vakua, t. j. maximální dobu pro dosažení vakua. Pokud je tato doba překročena, je generován alarm.
Dutina - výběr dutiny
Vyberte dutinu zařízení aktivní během svařovacího cyklu.
Příkazy
Advanced view
Výběrem tlačítka převod přejděte na kartu přiřazení příkazů. Tlačítko je viditelné pouze v režimu POKROČILÁ KONFIGURACE.
Vstupní příkazy
Advanced view
Karta COMANDI INPUT (VSTUPNÍ OVLÁDÁNÍ), viditelná pouze v režimu CONFIGURAZIONE AVANZATA (ROZŠÍŘENÁ KONFIGURACE), umožňuje zobrazit a kontrolovat parametry …
Seznam příkazů
Na levé straně karty PŘÍKAZY je zobrazen seznam nakonfigurovaných příkazů. Příkazy lze konfigurovat, pokud je v dolní části seznamu ikona přidat.
| IKONA | AKCE |
|---|---|
|
Přidat Příkaz. |
|
Smazat Příkaz. |
Konfigurace vstup přík
Na pravé straně karty VSTUPNÍ PŘÍKAZY jsou zobrazena všechna konfigurovatelná pole vybraného jednotlivého příkazu.
Vstup příkaz nástr
Zadejte identifikační název vybraného příkazu.
Dutina - výběr polohy
Vyberte rozhraní zařízení, na kterém probíhá zapojení.
Signál
…
Vstup
Výběrem tlačítka převod přejděte na kartu přiřazení vstupů.
Dutina - výběr dutiny
Vyberte dutinu zařízení aktivní během svařovacího cyklu.
Výstupní příkazy
Advanced view
Karta VÝSTUPNÍ OVLÁDÁNÍ, viditelná pouze v režimu ROZŠÍŘENÁ KONFIGURACE, umožňuje zobrazit a kontrolovat parametry …
Seznam příkazů
Na levé straně karty PŘÍKAZY je zobrazen seznam nakonfigurovaných příkazů. Příkazy lze konfigurovat, pokud je v dolní části seznamu ikona přidat.
| IKONA | AKCE |
|---|---|
|
Přidat Příkaz. |
|
Smazat Příkaz. |
Konfigurace výstup přík
Na pravé straně karty VÝSTUPNÍ PŘÍKAZY jsou zobrazena všechna konfigurovatelná pole vybraného jednotlivého příkazu.
Výstup příkaz nástr
Zadejte identifikační název vybraného příkazu.
Dutina - výběr polohy
Vyberte rozhraní zařízení, na kterém probíhá zapojení.
Signál
…
Dutina - výběr dutiny
Vyberte dutinu zařízení aktivní během svařovacího cyklu.
Podrozměrný
Advanced view
Záložka PODROZMĚRNÝ, která je viditelná pouze v režimu POKROČILÁ KONFIGURACE, pokud byla aktivována funkce podrozměr v NASTAVENÍ ZAŘÍZENÍ/KONFIGURACE, umožňuje spravovat polohu prvků, které umožňují překonání podrozměru při nakládání dílů ke svařování do stroje. K podrozměru dochází tehdy, když je tvar svařovaného dílu takový, že jej nelze rozdělit a vyjmout z polohovací dutiny, aniž by došlo k poškození samotného dílu, t. j. když díl svírá úhly menší než 90°, čímž se vlastně stává nedělitelným od polohovací dutiny. Lze zvolit:
- klid, pokud má být systém podrozměru během fáze nakládání dílu v klidu;
- práce, pokud má být systém podrozměru během fáze nakládání dílu v práci.
Polohy
Stránka POLOHY umožňuje zobrazit a nastavit parametry potřebné k provádění automatických pohybů svářečky. Pro nastavení parametrů musí být svářečka nastavena v ručním režimu.
Stůl
Karta STŮL umožňuje zobrazit a konfigurovat parametry týkající se automatických pohybů spojených se stolem svářečky. Při nastavování obráběcího cyklu svářečky je možné konfigurovat kvóty automatických pohybů ručním přesunem stolu pomocí tlačítek šipka. Po dosažení požadované polohy je možné polohu potvrdit pomocí tlačítka zjistit polohu, které se nachází po straně každé konkrétní kvóty, nebo ručním zadáním čitelné kvóty do editačního pole nad tlačítky šipka.
Akvizice polohy
| IKONA | AKCE |
|---|---|
 |
Tlačítko akvizice polohy umožňuje potvrdit dosaženou polohu, pomocí tlačítek se šipkami, jako kvótu, které má být dosaženo při automatických pohybech. |
Horní limit
Kvóta, které stůl dosáhne jako maximálního limitu, pokud se svařované díly v dané poloze nenacházejí.
Kontakt s díly
Kvóta, které stůl dosáhne jako maximálního limitu pro kontakt se svařovanými díly.
Uchop dílu
Kvóta, které stůl dosáhne, aby bylo možné uchopit horní díl v horní poloze dílu, aniž by to prováděl operátor.
Mimo rozměry
Kvóta, které stůl dosáhne, aby bylo možné provádět pohyby nezbytné k tomu, aby se zabránilo překážení během svařování.
Odděl dílů
Kvóta, které stůl dosáhne jako maximální limit pro provedení oddělení dílu před rychlým klesáním.
Zatíž
Kvóta, které stůl dosáhne, aby umožnil nakládání/vykládání dílu.
Rychlost stolu v autom
Rychlost pohybu stolu vyjádřená v % při konfigurovatelných pohybech na kartě.
Zpomalení
Kvóta, které stůl dosáhne pro zahájení fáze zpomalení po fázi rychlého stoupání a před zahájením hledání kontaktu mezi díly.
Kvóta zpomalení je dynamická, protože se automaticky přizpůsobuje rychlosti pohybu stolu. Zde je praktický příklad:
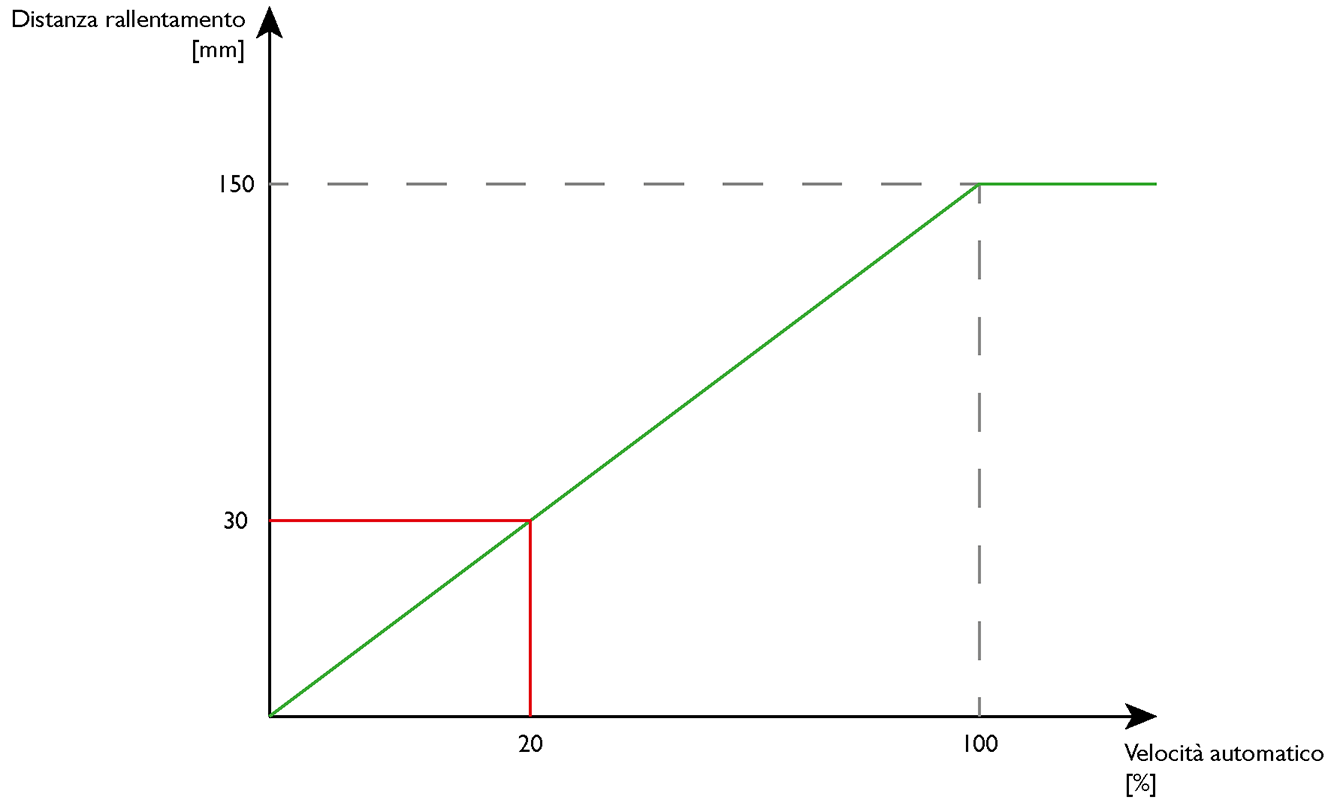
Poloha zpomalení je nastavena na 150 mm. Pokud je rychlost osy stolu nastavena na 100 %, pak počáteční kvóta zpomalení stolu bude automaticky odvozena svářečkou tímto způsobem:
Cílová poloha - (poloha zpomalení x nastavená rychlost)
V příkladovém případě začne zpomalení 150 mm před cílovou polohou.
Podívejme se na další příklad. Za předpokladu, že poloha zpomalení je vždy 150 mm, pokud je rychlost osy stolu nastavena na 20 %, pak zpomalení začne 30 mm před cílovou polohou.
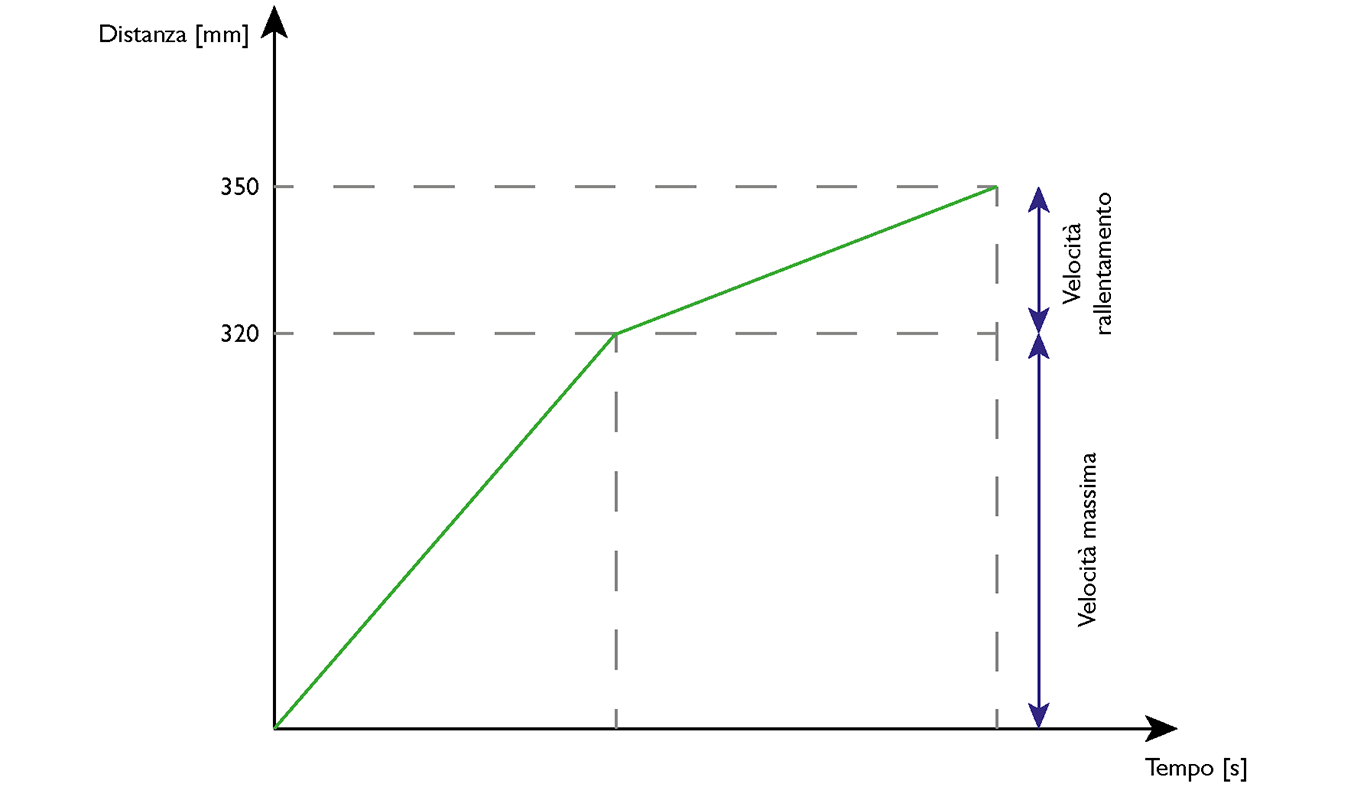
V grafu uvedeném jako příklad se předpokládá cílová poloha (t. j. kvóta kontaktu) 350 mm. Stůl začne zpomalovat o 30 mm dříve, t. j. v kvótě 320 mm, podle rychlostního profilu znázorněného v grafu.
Omezení
Výběrem tlačítka převod otevřete vyskakovací okno pro přiřazení omezení, t. j. priorit při pohybech, aby nedocházelo ke kolizím.
Animace
Animace schematicky zobrazuje definované polohy.
Hnutí
| Ikona | AKCE |
|---|---|
 |
Pomocí ŠIPEK můžete tabulku posouvat nahoru nebo dolů. Posun se provádí podržením klávesy. Cílová výška se zobrazuje nad šipkami. |
Nastavení cyklu
Stránka NASTAVENÍ CYKLU umožňuje zobrazit a naprogramovat různé pohyby, které bude stroj provádět během fází svařovacího cyklu. Pohony, které lze naprogramovat, jsou ovladače, přítomnosti a vakua.
Parametry svařování
Stránka PARAMETRY SVAŘOVÁNÍ umožňuje uživateli nastavit parametry svářečky pro různé fáze, které tvoří cyklus obrábění dílu. Cyklus obrábění dílu je rozdělen do fází, aby se zlepšila kvalita svaru a zabránilo se zlomení dílu. Každý pracovní cyklus se musí skládat nejméně ze tří fází: fáze stabilizace, fáze svařovacího cyklu a fáze chlazení. Pro zlepšení kvality svařování lze svařovací cyklus rozdělit až na maximálně 10 fází, t. j. dokud je přítomna ikona přidat.
| IKONA | AKCE |
|---|---|
|
Přidat fázi. |
|
Smazat fázi. |
Pokud je namontované zařízení rozděleno na levou a pravou stranu, může existovat několik karet, které umožňují nastavení parametrů pro každou stranu (karta LH pro levou stranu, karta RH pro pravou stranu) a pro obě strany současně (karta LH+RH).
Fáze stabilizace
FÁZE STABILIZACE je fáze cyklu obrábění, která umožňuje stabilizovat čtení signálu snímače. Čas nastavený pro provedení stabilizační fáze se začne počítat, jakmile je signál snímače stabilní.
Čas
Nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole.
Čas/Usazování
Pokud uvažovaná fáze neumožňuje zvolit režim svařování nebo je zvolený režim svařování čas, nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole. Je-li pro uvažovanou fázi zvolen režim svařování relativní usazování nebo absolutní usazování, nastavte hloubku svařování, které má být dosaženo během fáze, vyjádřenou v mm, zapsáním hodnoty do editačního pole.
Tah
Nastavte sílu, kterou stůl vyvíjí během fáze, vyjádřenou v kgf, zapsáním hodnoty do editačního pole.
Fáze ustálení
OptionAdvanced view
FÁZE USTÁLENÍ je fáze obráběcího cyklu, která následuje po fázi stabilizace a umožňuje ustálení dílů v sestavě, jakmile jsou vzájemně v kontaktu, a to generováním krátkých vibrací. Ustálení je volitelné, protože ne vždy je nutné díly ustálit. Pro aktivaci fáze ustálení je nutné zapnout spínač. V případě ustálení se na konci této fáze provede vynulování snímačů, proto se neprovádí stabilizace odečtu signálu snímače.
Čas
Nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole.
Čas/Usazování
Pokud uvažovaná fáze neumožňuje zvolit režim svařování nebo je zvolený režim svařování čas, nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole. Je-li pro uvažovanou fázi zvolen režim svařování relativní usazování nebo absolutní usazování, nastavte hloubku svařování, které má být dosaženo během fáze, vyjádřenou v mm, zapsáním hodnoty do editačního pole.
Tah
Nastavte sílu, kterou stůl vyvíjí během fáze, vyjádřenou v kgf, zapsáním hodnoty do editačního pole.
Fáze svařování
FÁZE SVAŘOVÁNÍ je část obráběcího cyklu, ve které se provádí skutečné svařování. Svařovací cyklus je vhodné rozdělit do několika fází, aby se zlepšila kontrola nad prováděním svařování, a tím se dosáhlo vyšší kvality svarového spoje. Každou fázi svařování lze řídit v jiném režimu výběrem typu řízení, které se má provádět.
Typ
V rozbalovací nabídce vyberte režim svařování pro danou fázi mezi položkami čas, relativní usazování a absolutní usazování. Pokud je zvolen režim čas, nastaví se pouze čas pro danou fázi. Pokud je zvolen režim relativní usazování nebo absolutní usazování, bude možné nastavit pouze sílu, kterou stůl vyvíjí během fáze.
Čas
Nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole.
Čas/Usazování
Pokud uvažovaná fáze neumožňuje zvolit režim svařování nebo je zvolený režim svařování čas, nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole. Je-li pro uvažovanou fázi zvolen režim svařování relativní usazování nebo absolutní usazování, nastavte hloubku svařování, které má být dosaženo během fáze, vyjádřenou v mm, zapsáním hodnoty do editačního pole.
Tah
Nastavte sílu, kterou stůl vyvíjí během fáze, vyjádřenou v kgf, zapsáním hodnoty do editačního pole.
Usazování
Nastavte hloubku svařování, které má být dosaženo během fáze, vyjádřenou v mm, zapsáním hodnoty do editačního pole.
Laserový zdroj
Nastavte emisní výkon svazků laserových zdrojů povolených během fáze.
Výkon
Pomocí posuvníku lze definovat emisní výkon vybraného svazku.
Fáze chlazení
FÁZE CHLAZENÍ je fáze obráběcího cyklu, která následuje po všech fázích svařovacího cyklu a umožňuje vychladnutí svarového spoje před vyložením svařeného dílu ze svářečky. Tím se zabrání možnému poškození právě provedeného svaru.
Čas
Nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole.
Čas/Usazování
Pokud uvažovaná fáze neumožňuje zvolit režim svařování nebo je zvolený režim svařování čas, nastavte čas provedení fáze, vyjádřený v s, zapsáním hodnoty do editačního pole. Je-li pro uvažovanou fázi zvolen režim svařování relativní usazování nebo absolutní usazování, nastavte hloubku svařování, které má být dosaženo během fáze, vyjádřenou v mm, zapsáním hodnoty do editačního pole.
Tah
Nastavte sílu, kterou stůl vyvíjí během fáze, vyjádřenou v kgf, zapsáním hodnoty do editačního pole.
Limity svařování
LIMITY SVAŘOVÁNÍ jsou parametry, které je třeba nastavit během prvního pracovního cyklu svařovaného dílu a upřesnit je v následujících cyklech, aby se definovaly přijatelné rozsahy provedení pracovního cyklu, t. j. v nichž vzniká dobrý svařený díl. Pokud jsou definované rozsahy během cyklu obrábění překročeny, je svařený díl považován za zmetek. V závislosti na svařovaných dílech se určí nejvhodnější rozsahy.
Doba svařování
Doba provedení svařovacího cyklu, t. j. doba, za kterou je skutečně vytvořen svar, vyjádřená v s. Pokud skutečná doba svařování není v nastavených limitech, automatický svařovací cyklus stroje nebude přerušen, ale stroj bude signalizovat anomálii pomocí alarmu a vygeneruje zmetkový díl.
Horní limit
Nastavte horní limit zapsáním hodnoty do editačního pole.
Dolní limit
Nastavte dolní limit zapsáním hodnoty do editačního pole.
Výsledky posl cyklu
Zobrazení skutečné hodnoty čtené svářečkou. Pokud se skutečná hodnota nenachází mezi dolním a horním limitem, svářečka signalizuje anomálii pomocí alarmu a vygeneruje zmetkový díl.
Hloubka svařování
Hloubka svařování, které má být dosaženo během celého svařovacího cyklu, vyjádřená v mm. Pokud skutečná hloubka svařování není v nastavených limitech, automatický svařovací cyklus stroje nebude přerušen, ale stroj bude signalizovat anomálii pomocí alarmu a vygeneruje zmetkový díl.
Horní limit
Nastavte horní limit zapsáním hodnoty do editačního pole.
Dolní limit
Nastavte dolní limit zapsáním hodnoty do editačního pole.
Výsledky posl cyklu
Zobrazení skutečné hodnoty čtené svářečkou. Pokud se skutečná hodnota nenachází mezi dolním a horním limitem, svářečka signalizuje anomálii pomocí alarmu a vygeneruje zmetkový díl.
Kvóta zahájení svařování
Kvóta, při které se skutečně začnou generovat vibrace pro svařování, vyjádřená v mm. Pokud je na stroji nainstalováno zařízení, které ještě nebylo uloženo, musí být kvóta začátku svařování nastavena takto:
- DOLNÍ LIMIT = 0,00 mm;
- HORNÍ LIMIT = 800,00 mm.
Po prvním svařovacím cyklu je třeba upřesnit limity svařování podle skutečných nahlášených hodnot. Po definování limitů, pokud se počáteční kvóta svařování nevejde do nastavených limitů, bude automatický obráběcí cyklus svářečky přerušen a stůl se vrátí do základní polohy. Svářečka bude signalizovat anomálii pomocí alarmu a vygeneruje zmetkový díl.
Horní limit
Nastavte horní limit zapsáním hodnoty do editačního pole.
Dolní limit
Nastavte dolní limit zapsáním hodnoty do editačního pole.
Výsledky posl cyklu
Zobrazení skutečné hodnoty čtené svářečkou. Pokud se skutečná hodnota nenachází mezi dolním a horním limitem, svářečka signalizuje anomálii pomocí alarmu a vygeneruje zmetkový díl.
Kvóta konce svařování
Kvóta, při které končí generování vibrací, čímž se ukončí vytváření svarového spoje, vyjádřená v mm. Pokud skutečná kvóta konce svařování není v nastavených limitech, automatický svařovací cyklus stroje nebude přerušen, ale stroj bude signalizovat anomálii pomocí alarmu a vygeneruje zmetkový díl.
Horní limit
Nastavte horní limit zapsáním hodnoty do editačního pole.
Dolní limit
Nastavte dolní limit zapsáním hodnoty do editačního pole.
Výsledky posl cyklu
Zobrazení skutečné hodnoty čtené svářečkou. Pokud se skutečná hodnota nenachází mezi dolním a horním limitem, svářečka signalizuje anomálii pomocí alarmu a vygeneruje zmetkový díl.