Werkzeugeinstellungen
Das Menü WERKZEUGEINSTELLUNGEN ermöglicht den Zugriff auf die Seiten, auf denen alle Funktionen der auf der Maschine installierten Werkzeuge angezeigt und konfiguriert, der optimale Schweißzyklus für das jeweilige Werkzeug eingestellt und die Schweißparameter konfiguriert werden können.
Konfiguration
Auf der Seite KONFIGURATION können die allgemeinen Einstellungen des Werkzeugs konfiguriert werden. Diese Einstellungen werden gespeichert und jedes Mal verwendet, wenn das Werkzeug in die Maschine eingesetzt wird.
Konfiguration
Im Bereich Konfiguration können Sie folgendes festlegen:
- Werkzeughöhe: Geben Sie die Mindesthöhe des Werkzeugs in mm ein;
- Höhe ausgerichtetes Werkzeug: Geben Sie die Gesamthöhe des korrekt ausgerichteten Werkzeugs in mm ein;
- Laden auf den Kopf: Die Möglichkeit, das zu schweißende Teil auf den Kopf der Schweißmaschine zu laden, kann durch Drücken einer Taste aktiviert oder deaktiviert werden;
- Abladen vom Kopf: Die Möglichkeit, das Teil vom Kopf der Schweißmaschine abzuladen, kann durch Drücken einer Taste aktiviert oder deaktiviert werden.
Alternativer Automatikzyklus
…
Zykluszeit
Im Bereich Zykluszeit können Sie folgendes festlegen:
- Minimum: Geben Sie die minimale Zykluszeit in s ein;
- Maximal: Geben Sie die maximale Zykluszeit in s ein.
Wenn die festgelegten Zykluszeiten nicht eingehalten werden, wird ein Alarm ausgelöst.
Werkstückgreifer
Im Bereich Stückaufnahme kann ausgewählt werden, wie die zu schweißenden Teile in die Maschine geladen werden. Die wählbaren Optionen sind:
- Deaktiviert: Der Bediener lädt die zu schweißenden Teile manuell auf die Werkzeuge;
- Einfach: Die Schweißmaschine führt automatisch die notwendigen Vorgänge aus, damit das Teil am Oberwerkzeug gegriffen werden kann, ohne dass der Bediener dies tun muss;
- Hinterschnitt: Die Schweißmaschine führt automatisch die notwendigen Vorgänge aus, damit das obere Teil an der oberen Halterung gegriffen werden kann, ohne dass der Bediener dies tun muss und unter Berücksichtigung des Vorhandenseins eines zu überwindenden Hinterschnitts. Ein Hinterschnitt liegt vor, wenn die Form des zu schweißenden Teils so beschaffen ist, dass das Teil nicht aufgespalten und aus der Vertiefung des Werkzeugs herausgezogen werden kann, ohne das Teil selbst zu beschädigen;
- Hinterschnitt ohne Bewegung beim Vorheizen: Die Schweißmaschine führt automatisch die notwendigen Vorgänge aus, damit das Oberteil an dem Oberwerkzeug gegriffen werden kann, ohne dass der Bediener dies tun muss, und berücksichtigt dabei das Vorhandensein eines zu überwindenden Unterschnitts an den Oberwerkzeugen. Ein Hinterschnitt liegt vor, wenn die Form des zu schweißenden Teils so beschaffen ist, dass das Teil nicht aufgespalten und aus der Vertiefung des Werkzeugs herausgezogen werden kann, ohne das Teil selbst zu beschädigen, d. h. wenn das Teil Winkel v.
Steckertyp
Im Bereich Steckertyp können Sie den Steckertyp für den Anschluss des Werkzeugs an die Schweißmaschine auswählen. Alle Signale des Werkzeugs, wie z. B. Signale relativ zu den Abfragesensoren und Stellgliedern, werden durch den Stecker geleitet. Folgende Optionen können ausgewählt werden:
- Keines: Diese Möglichkeit ist vorgesehen, erlaubt aber nicht den Start der Schweißmaschine;
- Cemas 24: 24-poliger manueller Stecker;
- Cemas 32: 32-poliger manueller Stecker;
- GVX: automatischer Stecker, kompatibel mit Werkzeugen, die nicht von Cemas hergestellt werden;
- Profinet: automatischer Stecker;
- Smart-Ausstattung: automatische r Stecker.
Automatische Stecker sind in allen Werkzeugen bei CAN OPEN vorhanden. Es ist auch möglich, die pneumatische Option anzukreuzen, um das Vorhandensein von pneumatischen Anschlüssen im Stecker zu definieren.
Cemas 24
24-poliger Stecker mit digitalen E/A.
Cemas 32
32-poliger Stecker mit digitalen E/A.
GVX
Der Stecker ist mit Geräten kompatibel, die nicht von CEMAS Elettra s.r.l. hergestellt wurden und den Kommunikationsstandard CAN OPEN aktivieren.
Pneumatik
Sie können die Option „Pneumatik“ aktivieren, um das Vorhandensein von Pneumatikanschlüssen im Stecker festzulegen und anschließend eine Pneumatikverbindung zu definieren, die dem verwendeten Steckverbinder zugeordnet werden kann.
Intelligente Ausrüstung
Wenn ich Profinet aktiviere, kann ich die Option „Intelligente Geräte” auswählen, wenn ich ein intelligentes Gerät in der Maschine installiere.
Modellauswahl
Wenn das Werkzeug über zwei oder mehr Vertiefungen verfügt, erscheint der Modellauswahlbereich auf der Seite KONFIGURATION. Im Bereich Modellauswahl kann die automatische Modellauswahl aktiviert oder deaktiviert werden: Die Schweißmaschine kann automatisch erkennen, ob der Schweißzyklus Teile in allen Vertiefungen des Werkzeugs oder nur in den Vertiefungen auf einer Seite des Werkzeugs vorsieht. Wenn die automatische Auswahl deaktiviert ist, muss manuell festgelegt werden, welche Seite des Werkzeugs verwendet werden soll.
Vordertür
…
Konfiguration Vertiefung
Im Bereich Konfiguration Vertiefung können Sie das Symbol auswählen, das die Anzahl und Anordnung der Vertiefungen auf dem in der Maschine installierten Werkzeug darstellt.
| SYMBOL | AKTION |
|---|---|
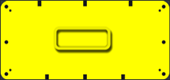 |
Werkzeug, das aus einer horizontal angeordneten Einzelvertiefung besteht. |
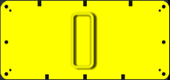 |
Werkzeug, das aus einer vertikal angeordneten Einzelvertiefung besteht. |
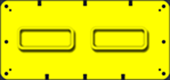 |
Werkzeug, das aus zwei horizontal angeordneten Vertiefungen besteht. |
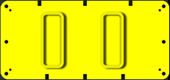 |
Werkzeug, das aus zwei vertikal angeordneten Vertiefungen besteht. |
 |
Werkzeug, das aus vier horizontal angeordneten Vertiefungen besteht. |
 |
Werkzeug, das aus vier vertikal angeordneten Vertiefungen besteht. |
Stellglieder und Abfragesensoren
Auf der Seite STELLGLIEDER UND ABFRAGESENSOREN kann man die Parameter der Objekte auf dem Werkzeug, d.h. Abfragesensoren, Stellglieder und Vakuen, anzeigen und steuern. In der ERWEITERTEN KONFIGURATION können Sie die Eingabe- und Ausgabebefehle des Werkzeugs anzeigen und steuern.
Abfragesensoren
In der Platine ABFRAGESENSOREN kann man die Parameter der Objekte auf dem Werkzeug anzeigen und steuern, die die zu schweißenden Teile kontrollieren. Die Objekte, die die Kontrolle durchführen, können folgendes sein:
- Sensoren;
- Fotozellen;
- Mechanische Mikroschalter;
- Optische Fasern;
- Und mehr.
Liste Abfragesensoren
Die linke Seite der Platine ABFRAGESENSOREN zeigt die Liste der konfigurierten Abfragesensoren. Abfragesensoren können konfiguriert werden, solange das Symbol Hinzufügen am unteren Ende der Liste vorhanden ist.
| SYMBOL | AKTION |
|---|---|
 |
Abfragesensor hinzufügen. |
 |
Abfragesensor löschen. |
Die LED Status ermöglicht, den Zustand des Abfragesensors zu beurteilen: Grün bedeutet anwesend, Aus bedeutet abwesend, Rot bedeutet, dass der Abfragesensor im Alarmzustand ist.
Konfig. Abfragesensoren
Auf der rechten Seite der Registerkarte ABFRAGESENSOREN werden alle konfigurierbaren Felder des jeweils ausgewählten Abfragesensors angezeigt.
Abfragesensor
Den Kennnamen des ausgewählten Abfragesensors eingeben.
T02000-0.XX – Anwesenheit – Anwesenheits-Timeout
Die Zeit, innerhalb derer das Vorhandensein des zu prüfenden Objekts überprüft werden muss, ist abgelaufen.
# Objekt fehlt oder ist nicht richtig positioniert
Das zu überprüfende Objekt ist nicht vorhanden oder wurde falsch positioniert.
Falls nicht vorhanden, positionieren Sie das zu überprüfende Objekt korrekt.
Falls vorhanden, entfernen Sie das Objekt und setzen Sie es wieder ein. Überprüfen Sie dabei, ob die LED des Sensors ihren Status ändert.
# Unzureichende Zeit
Die für die Anwesenheitsprüfung eingestellte Zeit reicht nicht aus, um den vom Sensor zu überwachenden Vorgang auszuführen.
Ändern Sie gegebenenfalls die Anwesenheits-Timeout-Zeit unter GERÄTEEINSTELLUNGEN/AKTUATOREN UND ANWESENHEITEN/ANWESENHEITEN.
# Kontrolle nicht durchgeführt
Wenn der Sensor, der die Anwesenheit überprüfen soll: - falsch positioniert ist, überprüfen Sie bitte die Positionierung des Sensors und positionieren Sie ihn gegebenenfalls neu; - nicht kalibriert ist, kalibrieren Sie bitte den Sensor; - nicht funktioniert, überprüfen Sie bitte die tatsächliche Funktionsfähigkeit und ersetzen Sie ihn gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02001-0.XX - Abfragesensor - Timeout Fehlen
Die Zeit, in der das Fehlen des zu überprüfenden Objekts geprüft werden muss, wurde überschritten.
# Gegenstand vorhanden oder falsch positioniert
Das Objekt, dessen Abwesenheit überprüft werden soll, ist noch vorhanden oder wurde falsch positioniert.
Falls vorhanden, entfernen Sie das zu überprüfende Objekt.
Falls nicht vorhanden, positionieren Sie das Objekt und entfernen Sie es erneut, wobei Sie überprüfen, ob die LED des Sensors ihren Status ändert.
# Unzureichende Zeit
Die für die Abwesenheitsprüfung eingestellte Zeit reicht nicht aus, um den vom Sensor zu überwachenden Vorgang auszuführen.
Ändern Sie gegebenenfalls die Abwesenheits-Timeout-Zeit unter GERÄTEEINSTELLUNGEN/AKTOREN UND ANWESENHEITEN/ANWESENHEITEN.
# Kontrolle nicht durchgeführt
Wenn der Sensor, der die Abwesenheit überprüfen soll: - falsch positioniert ist, überprüfen Sie die Positionierung des Sensors und positionieren Sie ihn gegebenenfalls neu; - nicht kalibriert ist, kalibrieren Sie den Sensor; - nicht funktioniert, überprüfen Sie die tatsächliche Funktionsfähigkeit und ersetzen Sie ihn gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02002-0.XX - Abfragesensor - Falsche Pin-Adresse des Steckers
Die Konfiguration der Inputs für den Abfragesensor wurde nicht korrekt durchgeführt.
# Eingaben zurücksetzen
Bitte überprüfen Sie, ob die Eingänge eingestellt sind.
Bitte überprüfen Sie, ob die eingestellten Eingänge korrekt sind.
Ändern Sie gegebenenfalls die Auswahl unter GERÄTEEINSTELLUNGEN/AKTOREN UND ANWESENHEITEN/ANWESENHEITEN/EINGÄNGE.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02003-0.XX - Abfragesensor - Nicht vorhanden
Der Sensor, der die Verfügbarkeit signalisieren soll, erkennt im aktivierten Zustand nicht die Verfügbarkeit des zu überwachenden Objekts.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Objekt fehlt oder ist nicht richtig positioniert
Das zu überprüfende Objekt ist nicht vorhanden oder wurde falsch positioniert.
Falls nicht vorhanden, positionieren Sie das zu überprüfende Objekt korrekt.
Falls vorhanden, entfernen Sie das Objekt und setzen Sie es wieder ein. Überprüfen Sie dabei, ob die LED des Sensors ihren Status ändert.
# Eingaben zurücksetzen
Bitte überprüfen Sie, ob die Eingänge eingestellt sind.
Bitte überprüfen Sie, ob die eingestellten Eingänge korrekt sind.
Ändern Sie gegebenenfalls die Auswahl unter GERÄTEEINSTELLUNGEN/AKTOREN UND ANWESENHEITEN/ANWESENHEITEN/EINGÄNGE.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02004-0.XX - Abfragesensor - Nicht fehlend
Der Sensor, der das Fehlen signalisieren soll, erkennt im aktivierten Zustand die Verfügbarkeit des zu überwachenden Objekts.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Gegenstand vorhanden oder falsch positioniert
Das Objekt, dessen Abwesenheit überprüft werden soll, ist noch vorhanden oder wurde falsch positioniert.
Falls vorhanden, entfernen Sie das zu überprüfende Objekt.
Falls nicht vorhanden, positionieren Sie das Objekt und entfernen Sie es erneut, wobei Sie überprüfen, ob die LED des Sensors ihren Status ändert.
# Eingaben zurücksetzen
Bitte überprüfen Sie, ob die Eingänge eingestellt sind.
Bitte überprüfen Sie, ob die eingestellten Eingänge korrekt sind.
Ändern Sie gegebenenfalls die Auswahl unter GERÄTEEINSTELLUNGEN/AKTOREN UND ANWESENHEITEN/ANWESENHEITEN/EINGÄNGE.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02005-0.XX - Abfragesensor - Falsche Steuerungsadresse
Die Konfiguration des Befehls für den Abfragesensor wurde nicht korrekt durchgeführt.
# Befehle zurücksetzen
Bitte überprüfen Sie, ob die Anwesenheitsbefehle korrekt eingestellt sind.
Ändern Sie die Befehle gegebenenfalls, indem Sie den Modus ERWEITERTE ANZEIGE unter GERÄTEEINSTELLUNGEN/AKTOREN UND ANWESENHEITEN/ANWESENHEITEN/BEFEHLE aufrufen.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T02006-0.XX – Anwesenheit – Wiederholungserkennung
Ein geschweißtes Teil befindet sich noch im Arbeitsbereich, wodurch die Wiederholschutzkontrolle aktiviert wird.
# Geschweißtes Teil entfernen
Entfernen Sie das geschweißte Teil aus der Halterung, um den Produktionsprozess fortzusetzen.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
Vertiefung - Position auswählen
Die Schnittstelle des Werkzeugs auswählen, an der die Verkabelung erfolgt.
Input
Mit der Taste Getriebe auf die Karte für die Zuweisung der Eingänge zugreifen.
Timeout Abfragesensor
Das Timeout des Abfragesensors einstellen, d. h. die maximale Zeit, die für die Aktivierung des ausgewählten Abfragesensors erforderlich ist. Wird das Timeout überschritten, wird ein Alarmsignal erzeugt.
Vertiefung - Vertiefung auswählen
Die während des Schweißzyklus aktive Vertiefung des Werkzeugs auswählen.
Steuerungen
Advanced view
Mit der Taste Getriebe auf die Karte für die Zuweisung der Befehle zugreifen. Die Taste ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Timeout Fehlen
Das Timeout des fehlenden Abfragesensors einstellen, d. h. die maximale Zeit, die für die Deaktivierung des ausgewählten Abfragesensors erforderlich ist. Wird das Timeout überschritten, wird ein Alarmsignal erzeugt.
Verzögerung ON
Advanced view
Die Verzögerungszeit für die Einschaltung des Abfragesensors einstellen, d. h. die Mindestzeit für die Erkennung des Abfragesensors. Beim Einschalten ist das von dem Abfragesensor empfangene Signal nicht stabil. Die Festlegung einer ON-Zeit ermöglicht die Stabilisierung des von dem Abfragesensor empfangenen Signals. Nach Ablauf der Mindestzeit ist das Signal mit Sicherheit stabil. Das Feld ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Verzögerung OFF
Advanced view
Die Verzögerungszeit für das Ausschalten des Abfragesensors einstellen. Beim Ausschalten ist das von dem Abfragesensor empfangene Signal nicht stabil. Die Festlegung einer OFF-Zeit ermöglicht die Stabilisierung des von dem Abfragesensor empfangenen Signals. Nach Ablauf der Mindestzeit ist das Signal mit Sicherheit stabil. Das Feld ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Modellauswahl
Den Abfragesensor für die automatische Auswahl des Modells aktivieren oder deaktivieren. Bei der Aktivierung der Funktion wird der Abfragesensor genutzt, um das zu schweißende Teil in der Vertiefung zu erkennen und so die automatische Auswahl des für die Parameter des auszuführenden Schweißzyklus vorgesehenen Modells zu ermöglichen.
Wiederholungsschutz
Die Aktivierung (JA) oder Deaktivierung (NEIN) des Wiederholschutzes wählen. Diese Funktion verhindert, dass ein neuer Schweißzyklus gestartet wird, ohne dass das im vorherigen Schweißzyklus geschweißte Werkstück zuvor entladen wird.
Kontakt
Advanced view
Funktion des durch den Abfragesensor empfangenen Signals auswählen: NO für Schließer, NC für Öffner. Das Feld ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Stellglieder
In der Platine STELLGLIEDER können Sie die Parameter der Objekte auf der Ausrüstung anzeigen und steuern, die die Werkzeuge der Ausrüstung bewegen. Die Objekte, die die Bewegungen ausführen, können folgendes sein:
- Spannvorrichtungen;
- Schlitten;
- Auswerfern;
- Stellglieder;
- Und mehr.
Liste Stellglieder
Die linke Seite der Registerkarte STELLGLIEDER zeigt die Liste der konfigurierten Stellglieder. Das aufgeführte Stellglied kann aus einem einzelnen Objekt oder aus einer Gruppe von Objekten bestehen, die jedoch als ein einziges Stellglied verwaltet werden. Stellglieder können konfiguriert werden, solange das Symbol Hinzufügen am unteren Ende der Liste vorhanden ist.
| SYMBOL | AKTION |
|---|---|
|
Stellglied hinzufügen. |
|
Stellglied löschen. |
Mit der LED Ruhe oder Arbeit kann man überprüfen, in welchem Zustand sich das Stellglied befindet: Wenn die LED Ruhe leuchtet, befindet sich das Stellglied in der Ruheposition; Wenn die LED Arbeit leuchtet, befindet sich das Stellglied in der Arbeitsposition.
Konfig. Stellglieder
Auf der rechten Seite der Registerkarte STELLGLIEDER werden alle konfigurierbaren Felder des jeweils ausgewählten Stellglieds angezeigt.
Stellglied
Den Kennnamen des ausgewählten Stellglieds eingeben. An der Seite befinden sich zwei Tasten: Arbeit und Ruhe. Sie ermöglichen einen Arbeits- und Ruhetest des ausgewählten Stellglieds durchzuführen, wenn die Maschine auf einen nichtautomatischen Zyklus eingestellt ist. Die mit der Taste verbundene LED gibt genauere Informationen über die Aktion des ausgewählten Tests:
- Grüne LED: Arbeit/Ruhe erreicht;
- Gelbe LED: Arbeit/Ruhe in Betrieb;
- Rote LED: Arbeit/Ruhe im Fehler; ein Alarm wird ausgelöst.
T01000-0.XX - Stellglied - Timeout Ruheposition
Die Zeit, innerhalb derer die Bewegung abgeschlossen werden muss, wurde überschritten; das Stellglied hat die Grundstellung folglich nicht erreicht.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Bewegung nicht abgeschlossen
Wenn der Stellantrieb die Bewegung innerhalb der eingestellten Zeit nicht ausführt:
- Überprüfen Sie, ob die für den Stellantrieb eingestellte Eingabe korrekt ist.
- Überprüfen Sie, ob der Hub des Stellantriebs durch mechanische Hindernisse behindert wird.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Unzureichende Zeit
Die für die Ausführung der Aktuatorbewegung eingestellte Zeit reicht nicht aus, um diese abzuschließen.
Ändern Sie gegebenenfalls die Zeitüberschreitung unter GERÄTEEINSTELLUNGEN/AKTUATOREN UND PRÄSENZEN/AKTUATOREN.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01001-0.XX - Stellglied - Timeout Arbeitsposition
Die Zeit, innerhalb derer die Bewegung ausgeführt werden muss, wurde überschritten; das Stellglied hat die Arbeitsstellung folglich nicht erreicht.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Bewegung nicht abgeschlossen
Wenn der Stellantrieb die Bewegung innerhalb der eingestellten Zeit nicht ausführt:
- Überprüfen Sie, ob die für den Stellantrieb eingestellte Eingabe korrekt ist.
- Überprüfen Sie, ob der Hub des Stellantriebs durch mechanische Hindernisse behindert wird.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Unzureichende Zeit
Die für die Ausführung der Aktuatorbewegung eingestellte Zeit reicht nicht aus, um diese abzuschließen.
Ändern Sie gegebenenfalls die Zeitüberschreitung unter GERÄTEEINSTELLUNGEN/AKTUATOREN UND PRÄSENZEN/AKTUATOREN.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01002-0.XX - Stellglied - Ruheposition nicht freigegeben
Der Sensor, der die Ruheposition des Stellantriebs erfasst, meldet weiterhin die erreichte Position.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Stellantrieb blockiert
Wenn sich der Stellantrieb nicht bewegt, überprüfen Sie bitte Folgendes:
- Ist möglicherweise ein Verschluss vorhanden, der die Bewegung des Stellantriebs verhindert? Bringen Sie den Verschluss in Ruhestellung, bevor Sie den Stellantrieb bewegen.
- Stellen Sie sicher, dass der Hub des Stellantriebs nicht durch mechanische Hindernisse behindert wird.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01003-0.XX - Stellglied - Arbeitsposition nicht freigegeben
Der Sensor, der die Arbeitsposition des Stellantriebs erfasst, meldet weiterhin die erreichte Position.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Stellantrieb blockiert
Wenn sich der Stellantrieb nicht bewegt, überprüfen Sie bitte Folgendes:
- Ist möglicherweise ein Verschluss vorhanden, der die Bewegung des Stellantriebs verhindert? Bringen Sie den Verschluss in Ruhestellung, bevor Sie den Stellantrieb bewegen.
- Stellen Sie sicher, dass der Hub des Stellantriebs nicht durch mechanische Hindernisse behindert wird.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01004-0.XX – Stellantrieb – Externer Alarm
Vom Stellantrieb gemeldeter Fehler bezüglich eines externen Alarms.
Alarm wird nicht angezeigt.
T01005-0.XX - Stellglied - Beide Positions-Feedbacks
Die Sensoren, die die Arbeits- und Ruheposition des Stellglieds erfassen, melden beide die erreichte Position.
# Positionierung der Sensoren
Bitte überprüfen Sie, ob die Sensoren korrekt positioniert sind: Ein Sensor muss die Arbeitsposition überprüfen und ein Sensor muss die Ruheposition überprüfen.
Positionieren Sie die Sensoren gegebenenfalls neu.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01006-0.XX - Stellglied - Beide Steuerbefehle
Die Steuerbefehle des Stellglieds sind nicht korrekt eingestellt, da zwei verschiedene Befehle gleichzeitig aktiv zu sein scheinen.
# Befehle zurücksetzen
Wenn der Stellantrieb diesen Fehler anzeigt, überprüfen Sie bitte, ob die Befehle korrekt eingestellt sind.
Ändern Sie gegebenenfalls die Befehle unter GERÄTEEINSTELLUNGEN/STELLANTRIEBE UND ANWESENHEITEN/STELLANTRIEBE/BEFEHLE, indem Sie den Modus ERWEITERTE ANZEIGE auswählen.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01007-0.XX - Stellglied - Nicht in Ruheposition
Der Sensor, der die Ruheposition erkennt, meldet nicht das Vorhandensein des Stellglieds.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Stellantrieb blockiert
Wenn sich der Stellantrieb nicht bewegt, überprüfen Sie bitte Folgendes:
- Ist möglicherweise ein Verschluss vorhanden, der die Bewegung des Stellantriebs verhindert? Bringen Sie den Verschluss in Ruhestellung, bevor Sie den Stellantrieb bewegen.
- Stellen Sie sicher, dass der Hub des Stellantriebs nicht durch mechanische Hindernisse behindert wird.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01008-0.XX - Stellglied - Nicht in Arbeitsposition
Der Sensor, der die Arbeitsstellung erkennt, meldet nicht das Vorhandensein des Stellglieds.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Stellantrieb blockiert
Wenn sich der Stellantrieb nicht bewegt, überprüfen Sie bitte Folgendes:
- Ist möglicherweise ein Verschluss vorhanden, der die Bewegung des Stellantriebs verhindert? Bringen Sie den Verschluss in Ruhestellung, bevor Sie den Stellantrieb bewegen.
- Stellen Sie sicher, dass der Hub des Stellantriebs nicht durch mechanische Hindernisse behindert wird.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01009-0.XX - Stellglied - Falsche Steuerungsadresse
Die Konfiguration des Befehls für das Stellglied wurde nicht korrekt durchgeführt.
# Befehle zurücksetzen
Bitte überprüfen Sie, ob die Befehle des Stellantriebs korrekt eingestellt sind.
Ändern Sie gegebenenfalls die Befehle, indem Sie den Modus ERWEITERTE ANZEIGE unter GERÄTEEINSTELLUNGEN/STELLANTRIEBE UND ANWESENHEITEN/STELLANTRIEBE/BEFEHLE aufrufen.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01010-0.XX - Stellglied - Falsche Ventiladresse
Die Konfiguration des mit dem Stellantrieb verbundenen Ventils wurde nicht korrekt durchgeführt.
# Das Ventil zurücksetzen
Bitte überprüfen Sie, ob dem Stellantrieb ein Ventil zugewiesen wurde.
Bitte überprüfen Sie, ob das ausgewählte Ventil korrekt ist.
Ändern Sie gegebenenfalls die Auswahl unter GERÄTEEINSTELLUNGEN/STELLANTRIEBE UND ANWESENHEITEN/STELLANTRIEBE.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T01011-0.XX - Stellglied - Falsche Pin-Adresse des Steckers
Die Konfiguration der Inputs für das Stellglied wurde nicht korrekt durchgeführt.
# Eingaben zurücksetzen
Bitte überprüfen Sie, ob die Eingänge eingestellt sind. Bitte überprüfen Sie, ob die eingestellten Eingänge korrekt sind. Ändern Sie gegebenenfalls die Auswahl unter GERÄTEEINSTELLUNGEN/AKTOREN UND PRÄSENZEN/AKTOREN/EINGÄNGE.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
Vertiefung - Position auswählen
Die Schnittstelle des Werkzeugs auswählen, an der die Verkabelung erfolgt.
Modalität
Die Art des gewählten Stellglieds auswählen. Automatisch wird der Modus Stellglied ausgewählt, d. h. der allgemeine Modus, der eine freiere Handhabung des Objekts im Zyklogramm ermöglicht. Wird einer der vorhandenen spezifischeren Stellgliedtypen ausgewählt, ist es nicht mehr möglich, das Stellglied im Zyklogramm zu verwalten, da es automatisch gemäß seiner jeweiligen Funktion verwaltet wird.
Markierung Gutteile
Der Modus Markierung Gutteile steuert das Stellglied so, dass es auf den korrekt geschweißten Teilen eine bestimmte Markierung erzeugt.
Markierung Schlechtteile
Der Modus Markierung Schlechtteile steuert das Stellglied so, dass es auf den erzeugten Schlechtteilen eine bestimmte Markierung erzeugt.
Schlitten Stückgreifer
Der Modus Schlitten Werkstückgreifer steuert das Stellglied so, dass es die Funktion des Stückgreifens ausführt.
Spann. Stückgreifer
Der Modus Schlitten Werkstückgreifer steuert das Stellglied so, dass es die Funktion des Werkstückgreifers ausführt.
Das Ventil auswählen
Aus dem angezeigten Dropdown-Menü das Ventil an der Maschine für die gewählte Werkzeugschnittstelle auswählen.
Input
Mit der Taste Getriebe auf die Karte für die Zuweisung der Eingänge zugreifen.
Vertiefung - Vertiefung auswählen
Die während des Schweißzyklus aktive Vertiefung des Werkzeugs auswählen.
Steuerungen
Advanced view
Mit der Taste Getriebe auf die Karte für die Zuweisung der Befehle zugreifen. Die Taste ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Sicherheitsbedingungen
Über die Taste Getriebe wird die Registerkarte für die Zuweisung von Sicherheitsbedingungen, d. h. der Prioritäten bei den Bewegungen der Stellglieder zur Vermeidung von Kollisionen, aufgerufen.
Timeout Ruhe
Das Ruhe-Timeout einstellen, d.h. die Zeit, innerhalb der die Bewegung beendet werden muss, da sonst ein Alarm ausgelöst wird. Der Alarm wird sowohl ausgelöst, wenn das Stellglied die Bewegung nicht beendet, als auch, wenn die Sensoren des Stellglieds nicht richtig funktionieren.
Timeout Arbeit
Das Arbeits-Timeout einstellen, d.h. die Zeit, innerhalb der die Bewegung ausgeführt werden muss, da sonst ein Alarm ausgelöst wird. Der Alarm wird sowohl ausgelöst, wenn das Stellglied die Bewegung nicht beendet, als auch, wenn die Sensoren des Stellglieds nicht richtig funktionieren.
Verzögerung Ruhe
Advanced view
Die erforderliche Zeit einstellen, um die Stabilität des vom Ruhesensor des ausgewählten Stellglieds empfangenen Signals zu gewährleisten, sowohl für das Einschalten (ON) als auch für das Ausschalten (OFF). Wenn das Stellglied keinen Sensor besitzt, wird die eingestellte Zeit verwendet, um das Erreichen der Ruhestellung des Stellglieds zu verzögern.
Verzögerung Arbeit
Advanced view
Die erforderliche Zeit einstellen, um die Stabilität des vom Arbeitssensor des ausgewählten Stellglieds empfangenen Signals zu gewährleisten, sowohl für das Einschalten (ON) als auch für das Ausschalten (OFF). Wenn das Stellglied keinen Sensor besitzt, wird die eingestellte Zeit verwendet, um das Erreichen der Arbeitsstellung des Stellglieds zu verzögern.
Position der Ausrüstung
…
Vakuen
In der Platine VAKUEN können Sie die Parameter der Objekte auf dem Werkzeug anzeigen und steuern, die es ermöglichen, das zu schweißende Teil mittels Luftdruck zu halten. Die Objekte, die das Halten durchführen, können folgendes sein:
- Saugnäpfe;
- Vakuum-Vertiefung;
- Und mehr.
Liste Vakuen
Die linke Seite der Platine VAKUEN zeigt die Liste der konfigurierten Vakuen. Vakuen können konfiguriert werden, solange das Symbol Hinzufügen am unteren Ende der Liste vorhanden ist.
| SYMBOL | AKTION |
|---|---|
|
Vakuum hinzufügen. |
|
Vakuum löschen. |
Mit der LED Blasluft oder Vakuum können Sie überprüfen, in welchem Zustand sich das Vakuum befindet: Wenn die LED Blasluft leuchtet, erzeugt das Vakuum einen Druck, der das Ablösen des Teils ermöglicht; Wenn die LED Vakuum leuchtet, erzeugt das Vakuum einen Unterdruck.
Konfiguration Vakuen
Auf der rechten Seite der Registerkarte VAKUEN werden alle konfigurierbaren Felder des jeweils ausgewählten Vakuums angezeigt.
Vakuum
Den Kennnamen des ausgewählten Vakuums eingeben. An der Seite befinden sich zwei Tasten: Blasluft und Vakuum. Sie ermöglichen die Durchführung eines ausgewählten Blasluft- und Vakuumunterdrucktests, wenn die Maschine auf einen nichtautomatischen Zyklus eingestellt ist. Die mit der Taste verbundene LED gibt genauere Informationen über die Aktion des ausgewählten Tests:
- Grüne LED: Blasluft/Vakuum erreicht;
- gelbe LED: Blasluft/Vakuum in Betrieb;
- Rote LED: Blasluft/Vakuum fehlerhaft; Ein Alarm wird ausgelöst.
T03000-0.XX - Vakuum - Timeout Vakuum
Die Zeit, innerhalb der das erreichte Vakuum nachgewiesen werden muss, wurde überschritten.
# Vakuum nicht erreicht
Wenn der eingestellte Unterdruck nicht erreicht wird, überprüfen Sie bitte Folgendes: - Ist die Einstellung des Vakuumschalters korrekt? Wenn nicht, überprüfen Sie bitte die Funktion des Vakuumschalters und stellen Sie ihn auf -0,65 bar ein. - Ist der Kontakt zum Werkstück nicht korrekt? Wenn ja, positionieren Sie das Werkstück neu.
# Überprüfung der Einbehaltung
Bitte überprüfen Sie, ob die Halterung mittels Saugnäpfen oder Vakuumfunktion ordnungsgemäß funktioniert und wirksam ist.
# Kontrolle nicht durchgeführt
Der Vakuumschalter für die Vakuumkontrolle funktioniert nicht oder ist nicht richtig positioniert. Überprüfen Sie die korrekte Positionierung des Vakuumschalters und seine Funktionsfähigkeit. Positionieren Sie den Vakuumschalter gegebenenfalls neu oder ersetzen Sie ihn.
# Zeit unzureichend
Die für die Überprüfung des Vakuums eingestellte Zeit reicht nicht aus, um den vom Sensor zu prüfenden Vorgang durchzuführen. Gegebenenfalls ist die Timeout-Zeit für das Vakuum in WERKZEUGEINSTELLUNGEN/STELLGLIEDER UND ABFRAGESENSOREN/VAKUEN zu ändern.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T03001-0.XX - Vakuum - Pumpe ungültig
Wenn ein Vakuum durch eine Pumpe erzeugt wird, muss diese dem spezifischen Vakuum korrekt zugeordnet werden.
# Falsche Konfiguration
Die mit dem Vakuum verbundene Pumpe wurde nicht korrekt konfiguriert oder das Vakuum bezieht sich auf eine nicht konfigurierte Pumpe.
Ändern Sie gegebenenfalls die Pumpenkonfiguration unter MASCHINENEINSTELLUNGEN/ALLGEMEINE EINSTELLUNGEN/KOMPONENTEN/AUSRÜSTUNG/VAKUUM.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T03002-0.XX - Vakuum - Vakuum nicht freigegeben
Der Vakuumsensor meldet weiterhin das erreichte Vakuum.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Überprüfung der Einbehaltung
Bitte überprüfen Sie, ob die Halterung mittels Saugnäpfen oder Vakuumfunktion ordnungsgemäß funktioniert und wirksam ist.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Werkstück nicht freigegeben
Das von dem Vakuum betroffene Teil wurde nicht freigegeben. Prüfen, ob das Vakuum tatsächlich ausgeschaltet ist.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T03003-0.XX - Vakuum - Falsche Steuerungsadresse
Die Konfiguration des Befehls für das Vakuum wurde nicht korrekt durchgeführt.
# Befehle zurücksetzen
Bitte überprüfen Sie, ob die Vakuumsteuerungen korrekt eingestellt sind. Ändern Sie gegebenenfalls die Steuerungen, indem Sie den Modus ERWEITERTE ANZEIGE unter EINRICHTUNGEN/AKTUATOREN UND ANWESENHEITEN/VAKUUM/STEUERUNGEN aufrufen.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T03004-0.XX - Vakuum - Vakuum am Eingang nicht konfiguriert
Die Konfiguration der Inputs für das Vakuum wurde nicht korrekt durchgeführt.
# Eingaben einstellen
Stellen Sie die Eingaben unter MASCHINENEINSTELLUNGEN/ALLGEMEINE EINSTELLUNGEN/KOMPONENTEN/AUSRÜSTUNG/EINGABEN korrekt ein.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
T03005-0.XX – Leer – Leer
Der Sensor, der den Unterdruck misst, meldet einen plötzlichen Verlust des erreichten Unterdrucks.
# Pneumatische Steuerung
Bitte überprüfen Sie, ob alle Druckluftschläuche fest angeschlossen sind und keine Verstopfungen vorliegen.
Überprüfen Sie die Durchgängigkeit des Luftstroms, indem Sie sicherstellen, dass: - keine Schläuche geknickt sind - keine Schläuche beschädigt sind - alle Schläuche fest angeschlossen sind
# Überprüfung der Einbehaltung
Bitte überprüfen Sie, ob die Halterung mittels Saugnäpfen oder Vakuumfunktion ordnungsgemäß funktioniert und wirksam ist.
# Nicht funktionierende Sensoren
Überprüfen Sie die Funktionstüchtigkeit der Sensoren, indem Sie Folgendes kontrollieren:
- Ist der elektrische Kontakt eingeschaltet?
- Ist das Sensorkabel unbeschädigt?
- Ist der Sensor richtig kalibriert?
- Ist der Sensor fest angezogen?
Ersetzen Sie den defekten Sensor gegebenenfalls.
# Objekt ist nicht richtig positioniert
Der Gegenstand, der durch den Unterdruck gehalten werden soll, ist nicht vorhanden oder wurde falsch positioniert. Bitte setzen Sie den Gegenstand korrekt in die dafür vorgesehene Aussparung ein.
# Weitere Informationen
Wenn der Alarm immer wieder auftritt oder nicht behoben werden kann, muss der Kundendienst von CEMAS Elettra kontaktiert werden. Die Kontakte stehen unter MASCHINENDIAGNOSE/ASSISTENZ zur Verfügung.
Vertiefung - Position auswählen
Die Schnittstelle des Werkzeugs auswählen, an der die Verkabelung erfolgt.
Timeout Blasluft
Das Blasluft-Timeout einstellen, d. h. die maximale Zeit, innerhalb der Werkstück aus der Vertiefung herausgelöst werden kann. Wenn die Zeit überschritten wird, wird ein Alarm ausgelöst.
Blasluftzeit
Die Blaszeit einstellen, d.h. einen Luftstoß, der der hier eingestellten Zeit entspricht und den die Schweißmaschine nach jedem Lösen des Werkstücks ausführt.
Timeout Vakuum
Das Vakuum-Timeout einstellen, d. h. die maximale Zeit bis zum Erreichen des Vakuums. Wenn die Zeit überschritten wird, wird ein Alarm ausgelöst.
Vertiefung - Vertiefung auswählen
Die während des Schweißzyklus aktive Vertiefung des Werkzeugs auswählen.
Steuerungen
Advanced view
Mit der Taste Getriebe auf die Karte für die Zuweisung der Befehle zugreifen. Die Taste ist nur im Modus ERWEITERTE KONFIGURATION sichtbar.
Eingabe-Befehle
Advanced view
Die Registerkarte EINGABE-BEFEHLE, die nur im Modus ERWEITERTE KONFIGURATION sichtbar ist, ermöglicht die Anzeige und Steuerung der Parameter …
Liste Steuerbefehle
Die linke Seite der Platine BEFEHLE zeigt die Liste der konfigurierten Befehle. Sie können Befehle konfigurieren, solange das Symbol Hinzufügen am unteren Ende der Liste vorhanden ist.
| SYMBOL | AKTION |
|---|---|
|
Befehl hinzufügen. |
|
Befehl löschen. |
Konfiguration Input-Befehle
Auf der rechten Seite der Registerkarte INPUT-BEFEHLE werden alle konfigurierbaren Felder des jeweils ausgewählten Steuerbefehls angezeigt.
Befehl Tool Input
Den Kennnamen der ausgewählten Steuerung eingeben.
Vertiefung - Position auswählen
Die Schnittstelle des Werkzeugs auswählen, an der die Verkabelung erfolgt.
Signal
…
Input
Mit der Taste Getriebe auf die Karte für die Zuweisung der Eingänge zugreifen.
Vertiefung - Vertiefung auswählen
Die während des Schweißzyklus aktive Vertiefung des Werkzeugs auswählen.
Ausgabebefehle
Advanced view
Die Registerkarte AUSGANGSSIGNALE, die nur im Modus ERWEITERTE KONFIGURATION sichtbar ist, ermöglicht die Anzeige und Steuerung der Parameter …
Liste Steuerbefehle
Die linke Seite der Platine BEFEHLE zeigt die Liste der konfigurierten Befehle. Sie können Befehle konfigurieren, solange das Symbol Hinzufügen am unteren Ende der Liste vorhanden ist.
| SYMBOL | AKTION |
|---|---|
|
Befehl hinzufügen. |
|
Befehl löschen. |
Konfiguration Output-Befehle
Auf der rechten Seite der Registerkarte OUTPUT-BEFEHLE werden alle konfigurierbaren Felder des jeweils ausgewählten Steuerbefehls angezeigt.
Befehl Tool Output
Den Kennnamen der ausgewählten Steuerung eingeben.
Vertiefung - Position auswählen
Die Schnittstelle des Werkzeugs auswählen, an der die Verkabelung erfolgt.
Signal
…
Vertiefung - Vertiefung auswählen
Die während des Schweißzyklus aktive Vertiefung des Werkzeugs auswählen.
Hinterschnitt
Advanced view
Die Registerkarte HINTERSCHNITT, die nur im Modus ERWEITERTE KONFIGURATION sichtbar ist, wenn die Funktion Hinterschnitt in WERKZEUGEINSTELLUNGEN/EINSTELLUNGEN/KONFIGURATION aktiviert ist, ermöglicht es, die Position der Elemente zu verwalten, die die Überwindung des Hinterschnitts beim Laden des Werkstücks in die Maschine ermöglichen. Ein Hinterschnitt liegt vor, wenn das zu schweißende Teil so geformt ist, dass es nicht aufgespalten und aus der Vertiefung des Werkzeugs herausgezogen werden kann, ohne das Teil selbst zu beschädigen, d. h. wenn das Teil einen Winkel von weniger als 90° aufweist, so dass es praktisch von der Werkzeugvertiefung nicht getrennt werden kann. Sie können wählen:
- Ruhe, wenn das Überschreitung-System des Hinterschnitts während der Beladung des zu schweißenden Teils in Stillstand sein soll;
- Arbeit, wenn das Überschreitung-System des Hinterschnitts während der Beladung des zu schweißenden Teils im Betrieb sein soll.
Positionen
Auf der Seite POSITIONEN können Sie die Parameter anzeigen und konfigurieren, die für die Durchführung der automatischen Bewegungen der Schweißmaschine erforderlich sind. Um die Parameter zu konfigurieren, muss die Schweißmaschine in den manuellen Modus versetzt werden.
Tisch
Die Platine TISCH dient zur Anzeige und Konfiguration von Parametern für automatische Bewegungen, die mit dem Tisch der Schweißmaschine verbunden sind. Beim Einrichten des Bearbeitungszyklus der Schweißmaschine ist es möglich, die Abmessungen der automatischen Bewegungen zu konfigurieren, indem der Tisch manuell mit den Pfeiltasten bewegt wird. Sobald die gewünschte Position erreicht ist, kann die Position mit Hilfe der Taste Position erfassen validiert werden, die sich neben jeder spezifischen Höhe befindet, oder durch manuelle Eingabe der über den Pfeiltasten ablesbaren Höhe in das editierbare Feld.
Position erfassen
| SYMBOL | AKTION |
|---|---|
|
Mit der Taste Position erfassen kann die erreichte Position mit Hilfe der Pfeiltasten als die bei automatischen Bewegungen zu erreichende Höhe validiert werden. |
Obere Grenze
Wert, den der Tisch als maximaler Grenzwert erreicht, wenn sich die zu schweißenden Werkstücke nicht im Werkzeug befinden.
Werkstück-Kontakt
Höhe, die der Tisch als Höchstgrenze für den Kontakt mit den zu schweißenden Werkstücken erreichen wird.
Werkstückgreifer
Höhe, die der Tisch erreichen kann, damit das obere Werkstück ohne Zutun des Bedieners am Oberwerkzeug aufgenommen werden kann.
Kollisionsbereich Außer
Höhe, die der Tisch erreichen kann, um die notwendigen Bewegungen zu ermöglichen, damit es beim Schweißen nicht zu Behinderungen kommt.
Werkstückablösung
Maximaler Grenzwert, den der Tisch erreicht, um die Ablösung des Werkstücks durchzuführen, bevor die schnelle Abwärtsbewegung beginnt.
Last
Höhe, den der Tisch erreicht, um das Laden/Entladen des Werkstücks zu ermöglichen.
Tischgeschwindigkeit
Bewegungsgeschwindigkeit des Verfahrtisches, ausgedrückt in %, während der in der Karte konfigurierbaren Bewegungen.
Verlangsamung
Wert, den der Tisch erreicht, um die Verlangsamungsphase nach der schnellen Aufstiegsphase und vor dem Beginn der Suche nach dem Kontakt zwischen den Werkstücken einzuleiten.
Befestigungen
Über die Taste Getriebe wird das Pop-up für die Zuweisung von Bedingungen, d. h. der Prioritäten bei den Bewegungen zur Vermeidung von Kollisionen, aufgerufen.
Animation
Mit der Animation lassen sich die festgelegten Positionen schematisch darstellen.
Bewegung
| Symbol | AKTION |
|---|---|
 |
Mit den Pfeiltasten können Sie die Tabelle nach oben oder unten verschieben. Die Bewegung erfolgt durch Gedrückthalten der Taste. Die Zielhöhe wird über den Pfeiltasten angezeigt. |
Zykluseinstellungen
Auf der Seite ZYKLUS-EINSTELLUNGEN können die verschiedenen Bewegungen, die von der Maschine während der Phasen des Schweißzyklus ausgeführt werden sollen, angezeigt und programmiert werden. Programmierbare Antriebe sind Stellglieder, Abfragesensoren und Vakuen.
Schweißparameter
Die Seite SCHWEISSPARAMETER ermöglicht die Einstellung der Schweißparameter für die verschiedenen Phasen des Bearbeitungszyklus eines Werkstücks. Der Bearbeitungszyklus des Werkstücks ist in Stufen unterteilt, um die Qualität der Schweißung zu verbessern und einen Bruch des Werkstücks zu vermeiden. Jeder Bearbeitungszyklus muss aus mindestens drei Phasen bestehen: Stabilisierungsphase, Phase des Schweißzyklus und Abkühlphase. Um die Schweißqualität zu verbessern, kann der Schweißzyklus auf maximal 10 Schritte aufgeteilt werden, d.h. solange das Symbol Hinzufügen vorhanden ist.
| SYMBOL | AKTION |
|---|---|
|
Phase hinzufügen. |
|
Phase löschen. |
Wenn das eingebaute Werkzeug in rechte und linke Seiten unterteilt ist, können mehrere Platinen vorhanden sein, auf denen die Parameter für die einzelnen Seiten eingestellt werden können, aus denen sie besteht (linke Platine für die linke Seite, rechte Platine für die rechte Seite) und für beide Seiten gleichzeitig (LH+RH Platine).
Stabilisierungsphase
Die STABILISIERUNGSPHASE ist die Phase im Bearbeitungszyklus, in der die Signalanzeige des Messwandlers stabilisiert wird. Die für die Stabilisierungsphase eingestellte Zeit beginnt zu zählen, wenn das Messwandlersignal stabil ist.
Zeit
Die Ausführungszeit der Phase, ausgedrückt in s, durch Eingabe des Wertes in das Eingabefeld einstellen.
Zeit/Pressung
Wenn die betreffende Phase die Wahl des Schweißmodus nicht zulässt oder der gewählte Schweißmodus Zeit ist, geben Sie die Ausführungszeit der Phase in s ein, indem Sie den Wert in das Eingabefeld schreiben. Wenn der für die betreffende Phase gewählte Schweißmodus relative Pressung oder absolute Pressung ist, geben Sie die während der Phase zu erreichende Schweißtiefe in mm ein, indem Sie den Wert in das Eingabefeld schreiben.
Schub
Die während der Phase vom Tisch ausgeübte Kraft in kgf einstellen, indem der Wert in das Eingabefeld geschrieben wird.
Setzungsphase
OptionAdvanced view
Die SETZUNG ist die Phase im Bearbeitungszyklus, die auf die Stabilisierungsphase folgt und es den Teilen ermöglicht, sich im Werkzeug zu setzen, sobald sie miteinander in Kontakt sind und eine kurze Vibration erzeugen. Die Setzung ist optional, da es nicht immer erforderlich ist, dass sich die Werkstücke im Werkzeug setzen. Die Setzung wird durch die Betätigung des Switches ausgelöst. Wird die Setzung ausgeführt, so erfolgt die Nullstellung der Messwertgeber am Ende dieser Phase. Eine Stabilisierung der Signalanzeige der Übersetzer findet daher nicht mehr statt.
Zeit
Die Ausführungszeit der Phase, ausgedrückt in s, durch Eingabe des Wertes in das Eingabefeld einstellen.
Zeit/Pressung
Wenn die betreffende Phase die Wahl des Schweißmodus nicht zulässt oder der gewählte Schweißmodus Zeit ist, geben Sie die Ausführungszeit der Phase in s ein, indem Sie den Wert in das Eingabefeld schreiben. Wenn der für die betreffende Phase gewählte Schweißmodus relative Pressung oder absolute Pressung ist, geben Sie die während der Phase zu erreichende Schweißtiefe in mm ein, indem Sie den Wert in das Eingabefeld schreiben.
Schub
Die während der Phase vom Tisch ausgeübte Kraft in kgf einstellen, indem der Wert in das Eingabefeld geschrieben wird.
Schweißphase
Die SCHWEISSPHASE ist ein Teil des Bearbeitungszyklus, in dem die eigentliche Schweißung durchgeführt wird. Es ist sinnvoll, einen Schweißzyklus in mehrere Schritte zu unterteilen, um die Kontrolle über die Schweißausführung zu verbessern und damit eine höhere Qualität der Schweißnaht zu erreichen. Jede Phase der Schweißung kann durch die Auswahl des gewünschten Typs der Kontrolle in einem anderen Modus gesteuert werden.
Typ
Den Schweißmodus für die betreffende Phase zwischen Zeit, relative Pressung und absolute Pressung über das Dropdown-Menü auswählen. Ist der gewählte Modus die Zeit, kann nur die Ausführungszeit der Phase eingestellt werden. Ist der gewählte Modus relative Pressung oder absolute Pressung, kann nur die Kraft eingestellt werden, die der Tisch während der Phase ausübt.
Zeit
Die Ausführungszeit der Phase, ausgedrückt in s, durch Eingabe des Wertes in das Eingabefeld einstellen.
Zeit/Pressung
Wenn die betreffende Phase die Wahl des Schweißmodus nicht zulässt oder der gewählte Schweißmodus Zeit ist, geben Sie die Ausführungszeit der Phase in s ein, indem Sie den Wert in das Eingabefeld schreiben. Wenn der für die betreffende Phase gewählte Schweißmodus relative Pressung oder absolute Pressung ist, geben Sie die während der Phase zu erreichende Schweißtiefe in mm ein, indem Sie den Wert in das Eingabefeld schreiben.
Schub
Die während der Phase vom Tisch ausgeübte Kraft in kgf einstellen, indem der Wert in das Eingabefeld geschrieben wird.
Pressung
Die während der Phase zu erreichende Schweißtiefe in mm einstellen, indem der Wert in das Eingabefeld geschrieben wird.
Laserquelle
Stellen Sie die Sendeleistungen der während der Phase aktivierten Laserquellen-Bündel ein.
Leistung
Mit dem Schieberegler können Sie die Sendeleistung des ausgewählten Bundles festlegen.
Kühlphase
Die KÜHLPHASE ist die Phase im Bearbeitungszyklus, die sich an alle Phasen des Schweißzyklus anschließt und die Abkühlung der Schweißnaht ermöglicht, bevor das geschweißte Stück aus der Schweißmaschine entnommen wird. Dadurch wird eine mögliche Beschädigung der gerade durchgeführten Schweißung verhindert.
Zeit
Die Ausführungszeit der Phase, ausgedrückt in s, durch Eingabe des Wertes in das Eingabefeld einstellen.
Zeit/Pressung
Wenn die betreffende Phase die Wahl des Schweißmodus nicht zulässt oder der gewählte Schweißmodus Zeit ist, geben Sie die Ausführungszeit der Phase in s ein, indem Sie den Wert in das Eingabefeld schreiben. Wenn der für die betreffende Phase gewählte Schweißmodus relative Pressung oder absolute Pressung ist, geben Sie die während der Phase zu erreichende Schweißtiefe in mm ein, indem Sie den Wert in das Eingabefeld schreiben.
Schub
Die während der Phase vom Tisch ausgeübte Kraft in kgf einstellen, indem der Wert in das Eingabefeld geschrieben wird.
Schweißgrenze
Die SCHWEISSGRENZEN sind Parameter, die während des ersten Bearbeitungszyklus des zu schweißenden Teils eingestellt und in den nachfolgenden Zyklen verfeinert werden müssen, um akzeptable Bereiche für die Ausführung des Bearbeitungszyklus festzulegen, d.h. in denen ein fehlerfrei geschweißtes Teil erzeugt wird. Werden die festgelegten Bereiche während des Bearbeitungszyklus überschritten, gilt das geschweißte Teil als Schlechtteil. Die am besten geeigneten Bereiche werden in Abhängigkeit der zu schweißenden Teile festgelegt.
Schweißzeit
Ausführungszeit des gesamten Schweißzyklus, d. h. die Zeit, in der die Schwingung tatsächlich erzeugt wird, ausgedrückt in s. Wenn die tatsächliche Schweißzeit nicht innerhalb der eingestellten Grenzen liegt, wird der automatische Schweißzyklus der Maschine nicht unterbrochen, sondern die Maschine meldet eine Anomalie über einen Alarm und erzeugt ein Ausschussstück.
Obere Grenze
Die obere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Unterer Grenzwert
Die untere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Real
Anzeige des von der Schweißmaschine gelesenen tatsächlichen Wertes. Liegt der tatsächliche Wert nicht zwischen dem unteren und oberen Grenzwert, meldet die Schweißmaschine die Anomalie durch einen Alarm und erzeugt ein Schlechtteil.
Schweißtiefe
Schweißtiefe, die während des gesamten Schweißzyklus erreicht werden muss, ausgedrückt in mm. Wenn die Schweißtiefe nicht innerhalb der eingestellten Grenzen liegt, wird der automatische Zyklus der Schweißmaschine nicht unterbrochen, sondern die Maschine gibt einen Alarm aus und erzeugt ein Schlechtteil.
Obere Grenze
Die obere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Unterer Grenzwert
Die untere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Real
Anzeige des von der Schweißmaschine gelesenen tatsächlichen Wertes. Liegt der tatsächliche Wert nicht zwischen dem unteren und oberen Grenzwert, meldet die Schweißmaschine die Anomalie durch einen Alarm und erzeugt ein Schlechtteil.
Höhe der Schweißung Start
Höhe, in der die Vibration beim Schweißen tatsächlich einsetzt, ausgedrückt in mm. Wenn an der Schweißmaschine ein Werkzeug installiert wird, das noch nicht gespeichert wurde, muss der Parameter WERT ANFANG SCHWEISSUNG folgendermaßen eingestellt werden:
- UNTERE GRENZE = 0,00 mm;
- OBERE GRENZE = 800,00 mm.
Am Ende des ersten Schweißzyklus müssen die Schweißgrenzwerte anhand der gemeldeten Ist-Werte verfeinert werden. Wenn die Höhe des Schweißbeginns nicht innerhalb der festgelegten Grenzen liegt, wird der automatische Zyklus der Schweißmaschine unterbrochen und der Verfahrtisch in seine Grundstellung zurückgebracht. Die Schweißmaschine meldet eine Anomalie über einen Alarm und erzeugt ein Schlechtteil.
Obere Grenze
Die obere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Unterer Grenzwert
Die untere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Real
Anzeige des von der Schweißmaschine gelesenen tatsächlichen Wertes. Liegt der tatsächliche Wert nicht zwischen dem unteren und oberen Grenzwert, meldet die Schweißmaschine die Anomalie durch einen Alarm und erzeugt ein Schlechtteil.
Höhe der Schweißung Ende
Höhe, in der die Schwingungserzeugung endet und damit die Bildung der Schweißnaht beendet wird, ausgedrückt in mm. Wenn der Schlusswert Schweißung nicht innerhalb der eingestellten Grenzen liegt, wird der Zyklus des Schweißautomaten nicht unterbrochen, sondern die Maschine meldet eine Anomalie über einen Alarm und erzeugt ein Ausschussstück.
Obere Grenze
Die obere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Unterer Grenzwert
Die untere Grenze durch Eingabe des Wertes in das Eingabefeld festlegen.
Real
Anzeige des von der Schweißmaschine gelesenen tatsächlichen Wertes. Liegt der tatsächliche Wert nicht zwischen dem unteren und oberen Grenzwert, meldet die Schweißmaschine die Anomalie durch einen Alarm und erzeugt ein Schlechtteil.