Maschinendiagnose
Über das Menü MASCHINEN-DIAGNOSE gelangen Sie zu Seiten, auf denen Sie den Status der Maschine und ihrer Komponenten einsehen, die Maschinenkomponenten und die installierten Werkzeuge bedienen, Tests durchführen sowie die an der Schweißmaschine vorgenommenen Kalibrierungen und Zertifizierungen einsehen können.
SPS
Auf der Seite SPS können Sie den Status der einzelnen Ein- und Ausgänge der SPS sowie der in der Schweißmaschine installierten Karten anzeigen und überwachen. Diese Funktion ist besonders für das Wartungspersonal bei der Fehlerbehebung nützlich.
SPS-Hardware
Über die Registerkarte HARDWARE PLC können Sie die Hardwarekonfiguration des E/A-Moduls der SPS einsehen und den Status der installierten Karten überprüfen. Der Status jeder E/A-Karte ist sofort über eine LED-Anzeige oberhalb der Karte erkennbar: Eine grüne LED zeigt an, dass die Karte ordnungsgemäß funktioniert; eine rote LED weist darauf hin, dass die Karte von einem Wartungstechniker überprüft werden muss. Mögliche Ursachen für eine Fehlfunktion sind: - Die Karte ist nicht richtig im Steckplatz des E/A-Moduls eingesetzt. - Defekter Steckplatz (überprüfen Sie dies, indem Sie eine funktionierende E/A-Karte an eine andere Position stecken). - Defekte oder beschädigte Karte.
Wenn eine Karte defekt oder beschädigt ist, ersetzen Sie sie durch eine neue Karte desselben Modells.
Konfiguration SPS
Die Hardwarekonfiguration der SPS kann über das Bedienfeld im Menü MASCHINENEINSTELLUNGEN auf der Seite ALLGEMEINE EINSTELLUNGEN definiert werden.
Vorsicht
Die Hardware-Konfiguration der SPS darf nur von autorisierten Bedienern geändert werden.Pin-Dekodierung
Die PIN-DECODING-Karte ermöglicht es dem Bediener, die Pin-Belegung des Steckers und deren Status anzuzeigen. Jeder Pin wird durch eine LED-Anzeige dargestellt, die seinen Status anzeigt: grau = AUS, grün = EIN.
Jedem Pin ist ein binäres Gewicht zugewiesen (1, 2, 4, 8, 16, 32). Die Kombination der Pin-Zustände erzeugt durch binäre Dekodierung den Code des an die Maschine angeschlossenen Werkzeugs.
Diese Seite hat daher eine Diagnosefunktion, mit der Sie: - die Pin-Adresse im Stecker identifizieren können. - deren Status (EIN/AUS) überprüfen können. - den aus der Kombination der Signale abgeleiteten Werkzeugcode einsehen können.
24-polig
Die 24-polige Karte ist sichtbar, wenn an dem Schweißgerät eine 24-polige Buchse installiert und aktiviert ist.
32-polig
Die 32-polige Karte wird angezeigt, wenn an dem Schweißgerät ein 32-poliger Steckplatz installiert und aktiviert ist.
64-Pin-Bus
Die 64-polige BUS-Karte wird angezeigt, wenn am Schweißgerät ein 64-poliger BUS-Steckplatz installiert und aktiviert ist.
Signale
Option
Über die Karte Signale können Sie die zwischen der Maschine und externen Geräten ausgetauschten Signale einsehen, darunter beispielsweise: - Fernbedienungstasten. - Akustische oder visuelle Warnmeldungen. - Signale zwischen der Maschine und intelligentem Zubehör. - Signale, die für das Rückverfolgbarkeitsmanagement oder die Robotersteuerung ausgetauscht werden.
Diese Signale werden entsprechend spezifischen Anforderungen definiert und können nur von einem autorisierten CEMAS-Konfigurator konfiguriert werden.
Motorstatus
Auf der Seite MOTORSTATUS können Sie Informationen zum Status der am Schweißgerät installierten Antriebe einsehen.
Jeder Antrieb verfügt über eine eigene Karte, die durch den in der oberen linken Ecke angezeigten Namen gekennzeichnet ist. Durch Drücken der Schaltfläche Info (weißes „i“-Symbol) für jede Achse können Sie spezifische Details zur entsprechenden Hardwarekomponente einsehen.
Für jeden Motor gibt es eine LED mit der Bezeichnung Referenced, die anzeigt, dass der Achsen-Encoder während der Inbetriebnahme auf die richtige Position zurückgesetzt wurde. Wenn ein Motor ausgetauscht wird, wenden Sie sich bitte an CEMAS, um das Verfahren zum Zurücksetzen der Position durchzuführen.
Tischmotor
Das Datenblatt für die jeweilige Antriebseinheit – also den Elektromotor des Tisches – enthält die folgenden Informationen.
Aktuell
Stromaufnahme, ausgedrückt in Ampere (A).
Drehmoment
Ausgeübtes Drehmoment in Nm
Kraft
Abgegebene Kraft in kgf.
Wägezelle
Option
Die von der eingebauten Wägezelle gemessene Kraft, ausgedrückt in Kilogramm-Kraft (kgf). Die optionale Wägezelle ermöglicht eine höhere Präzision bei der Einstellung der Kraft des Schweißgeräts.
Position
Position des Messobjekts, angegeben in Millimetern (mm).
Temperatur
Vom Motor erreichte Temperatur in °C.
Wandler
Die absolute Position des Messobjekts relativ zum Maschinen-Nullpunkt, ausgedrückt in Millimetern (mm).
Spiegel
Die Karte des jeweiligen Antriebs, d. h. des Motors des Spiegels, enthält die folgenden Informationen.
Temperatur
Vom Motor erreichte Temperatur in °C.
Aktuell
Stromaufnahme, ausgedrückt in Ampere (A).
Drehmoment
Ausgeübtes Drehmoment in Nm
Position
Position des Messobjekts, angegeben in Millimetern (mm).
Maschinentest
Auf der Seite MASCHINENTEST können Sie eine Reihe von Tests durchführen, um das ordnungsgemäße Funktionieren der Schweißmaschine zu überprüfen.
Vorsicht
Die Aktivität MASCHINENPRÜFUNG kann nur durchgeführt werden, wenn del Schweißmaschine auf Handbetrieb eingestellt ist. Der Test darf ausschließlich von Personal von CEMAS Elettra s.r.l durchgeführt werden. Er dient dazu, die Maschinenzyklen zu testen.Test VCU
Der VCU-Test ermöglicht einen Vibrationstest der Schweißmaschine. Der Test kann nur durchgeführt werden, nachdem die Maschine in den manuellen Modus versetzt wurde. Um den Test durchzuführen, muss die Vibrationsamplitude in das Editierfeld eingestellt eingegeben und On im Feld Manuelle Vibrationsfreigabe ausgewählt werden, dann kann der Test gestartet werden, indem die Taste ZYKLUS START auf der Schalttafel der Maschine gedrückt gehalten wird. Sollte der Vibrationstest länger dauern als die als TIME-OUT eingestellte maximale Zeit (normalerweise 15 s), wird die Vibration unterbrochen, um den Vibrationsgenerator vor Schäden zu schützen. Während der Vibration kann der tatsächliche Amplitudenwert, mit dem die Schweißmaschine vibriert, dank der horizontalen Balkenanzeige auf dem Bedienfeld in Echtzeit angezeigt werden. Der Vibrationstest ist nützlich, um die Qualität der Vibration zu erkennen.
Amplitude
Tatsächliche Vibrationsamplitude, die während des VCU-Tests erreicht wurde, ausgedrückt in mm.
Frequenz
Tatsächliche Vibrationsfrequenz, die während des VCU-Tests erreicht wurde, ausgedrückt in Hz.
Eingestellt
Vom Bediener eingestellte Vibrationsamplitude, bei der der VCU-Test durchgeführt werden soll, ausgedrückt in mm.
Aktivierung manuelle Vibration
Mit der Auswahl on/off kann die Taste ZYKLUS-START auf dem Bedienfeld an der Maschine aktiviert oder deaktiviert werden, um den VCU-Test durchzuführen.
Test Schub
Der SCHUB-Test ermöglicht eine Schubprüfung der Schweißmaschine. Der Test kann nur durchgeführt werden, nachdem die Maschine in den manuellen Modus versetzt wurde. Um den Test durchzuführen, muss der Tisch der Schweißmaschine mit Hilfe der Pfeiltasten im Rahmen des Bedienfelds bewegt werden. Sobald die Höhe für die Durchführung der Schubprüfung erreicht ist, kann der tatsächliche Wert der Schubkraft, mit der die Schweißmaschine arbeitet, dank der horizontalen Balkenanzeige auf dem Bedienfeld in Echtzeit angezeigt werden.
Schub
Tatsächlich erreichte Schubkraft während des SCHUB-Tests, ausgedrückt in kgf.
Dry Run Cycle
Der DRY RUN CYCLE-Test ermöglicht die Prüfung der Schweißmaschine. Der Test wird automatisch von der Maschine durchgeführt, die die vom Bediener eingestellten Zyklen so oft wie möglich wiederholt.
Aktiviert
Durch die Auswahl des Kontrollkästchens wird die Testfunktion der Schweißmaschine aktiviert.
Schweißen überspringen
Wenn das Kästchen markiert ist, wird die Vibration durch den Prüfzyklus nicht aktiviert.
Wiederholung
Anzahl der vom Bediener eingestellten Wiederholungen des Bearbeitungszyklus, die für die Abnahmeprüfung durchgeführt werden sollen. Für hydraulische Schweißmaschinen werden in der Regel 250 und für elektrische Schweißmaschinen 500 Bearbeitungszyklen eingestellt.
Verzögerung
Vom Bediener eingestellte Zeit zwischen dem Ende eines Bearbeitungszyklus und dem nächsten.
Assistenz
Auf der Seite ASSISTENZ werden die wichtigsten Daten der Schweißmaschine und allgemeine Informationen über die bisher von der Maschine geleistete Arbeit angezeigt.
Informationen Assistenz
Folgende Informationen werden aufgeführt.
- TECHNIK, d. h. von der Maschine verwendete Schweißtechnik.
- MODELL, d.h. das Modell der Schweißmaschine
- SERIENNUMMER, d.h. die Seriennummer der Schweißmaschine.
- FREIGABE HMI, d.h. die Version der auf der Schweißmaschine installierten HMI.
- FREIGABE SPS, d.h. die Version der auf der Schweißmaschine installierten SPS.
- ARBEITSSTUNDEN, d. h. die von der Schweißmaschine insgesamt geleisteten Arbeitsstunden.
- GESAMTZYKLEN, d. h. von der Schweißmaschine geleistete Gesamtarbeitszyklen.
- PRODUZIERTE TEILE, d. h. Gesamtzahl der von der Schweißmaschine produzierten Gut- und Schlechtteile.
- SPS-SERIENNUMMER, d.h. Seriencode der auf der Schweißmaschine installierten SPS.
- MEMORY CARD-SERIENNUMMER, d.h. der Seriencode der in der Schweißmaschine installierten Memory Card. DOKUMENTATION, d. h. QR-Code und Links, die für den Zugriff auf die Online-Dokumentation der Schweißmaschine verwendet werden können.
- EMAIL, d.h. nützlicher Kontakt für die Kundendienstanforderung bei Service CEMAS Elettra s.r.l.
Technologie
Von der Maschine verwendete Schweißtechnik.
Modell
Modell der Schweißmaschine.
Informationen Fernunterstützung
Folgende Informationen werden aufgeführt:
- MASCHINE ANGESCHLOSSEN, Maschine, die mit CEMAS Elettra s.r.l. verbunden ist, um Supportarbeiten durchzuführen, wenn die LED rot leuchtet.
- SUPPORT ANGESCHLOSSEN, Bediener von CEMAS Elettra s.r.l. für den Support angeschlossen, wenn die LED rot leuchtet.
| SYMBOL | AKTION |
|---|---|
 |
Wenn der Support angeschlossen ist, leuchtet nicht nur die rote LED auf, sondern es erscheint auch das Symbol in der oberen rechten Ecke des Bildschirms. Sie können das Symbol in die vier Ecken des Bildschirms verschieben, indem Sie es anklicken, je nach Bedarf. |
DOKUMENTATION, d. h. QR-Code und Links, die für den Zugriff auf die Online-Dokumentation der Schweißmaschine verwendet werden können. - EMAIL, d.h. nützlicher Kontakt für die Kundendienstanforderung bei Service CEMAS Elettra s.r.l.
Herstellungsdatum
Herstellungsdatum des Schweißgeräts.
Seriennummer
Seriennummer der Schweißmaschine.
Release HMI
Version der auf der Schweißmaschine installierten HMI.
Release PLC
Version der auf der Schweißmaschine installierten SPS.
Arbeitsstunden
Von der Schweißmaschine geleistete Gesamtarbeitsstunden.
Zyklen insgesamt
Von der Schweißmaschine geleistete Gesamtarbeitszyklen.
Produzierte Teile
Gesamtzahl der von der Schweißmaschine produzierten Gut- und Schlechtteile.
SPS Seriennummer
Seriencode der auf der Schweißmaschine installierten SPS.
Memory Card Seriennummer
Seriencode der auf der Schweißmaschine installierten Memory Card.
Fernunterstützung
Im Bereich FERNUNTERSTÜTZUNG ist es möglich, den Verbindungsstatus der Maschine während eines Service-Einsatzes durch den Service von CEMAS Elettra s.r.l. aus der Ferne einzusehen und die Dokumentation für die spezifische Schweißmaschine herunterzuladen.
Maschine angeschlossen
Maschine, die mit CEMAS Elettra s.r.l. verbunden ist, um Supportarbeiten durchzuführen, wenn die LED rot leuchtet.
Support angeschlossenen
Bediener von CEMAS Elettra s.r.l. für den Support angeschlossen, wenn die LED rot leuchtet.
| SYMBOL | AKTION |
|---|---|
|
Wenn der Support angeschlossen ist, leuchtet nicht nur die rote LED auf, sondern es erscheint auch das Symbol in der oberen rechten Ecke des Bildschirms. Sie können das Symbol in die vier Ecken des Bildschirms verschieben, indem Sie es anklicken, je nach Bedarf. |
Dokumentation
QR-Code und Links, die für den Zugriff auf die Online-Dokumentation der Schweißmaschine verwendet werden können.
Nützlicher Kontakt für die Kundendienstanforderung bei Service CEMAS Elettra s.r.l.
Manuelle Bewegungen
Auf der Seite MANUELLE BEWEGUNGEN können die Hauptbewegungen der Maschine und die an den installierten Werkzeugen konfigurierten Bewegungen im manuellen Modus ausgeführt werden.
Manuelle Werkzeugbewegungen
Über die Platine WERKZEUG können alle auf dem installierten Werkzeug konfigurierten Objekte angezeigt und verwendet werden. Die Objekte müssen zuvor auf der Seite STELLGLIEDER UND ABFRAGESENSOREN des Menüs WERKZEUGEINSTELLUNGEN konfiguriert werden.
Abfragesensoren
Im Bereich Abfragesensoren werden alle Abfragesensoren angezeigt, die auf der Platine Abfragesensoren auf der Seite STELLGLIEDER UND ABFRAGESENSOREN des Menüs WERKZEUGEINSTELLUNGEN konfiguriert wurden.
Jedem an dem Werkzeug konfigurierten Abfragesensor wird ein Objekt zugeordnet, das den dem Abfragesensor zugeordneten Kennnamen zeigt. Das Objekt enthält eine LED, die ein- oder ausgeschaltet werden kann. Wenn die LED leuchtet, ist der Abfragesensor aktiv.
Stellglieder
Im Bereich Stellglieder werden alle Stellglieder angezeigt, die auf der Platine STELLGLIEDER auf der Seite STELLGLIEDER UND ABFRAGESENSOREN des Menüs WERKZEUGEINSTELLUNGEN konfiguriert wurden.
Jedem an dem Werkzeug konfigurierten Stellglied wird ein Objekt zugeordnet, das den dem Stellglied zugeordneten Kennnamen zeigt. Das Objekt enthält die Tasten Arbeit und Ruhe, mit denen das spezifische Stellglied bewegt werden kann. Die Tasten müssen gedrückt gehalten werden, um das Stellglied in die Arbeit oder die Ruhe zu stellen. Wenn die LED der Taste grün leuchtet, ist die Position erreicht.
Vakuen
Der Bereich Vakuen zeigt alle Vakuen an, die auf der Platine VAKUEN auf der Seite STELLGLIEDER UND ABFRAGESENSOREN des Menüs WERKZEUGEINSTELLUNGEN konfiguriert wurden.
Jedem auf dem Werkzeug konfigurierten Vakuum wird ein Objekt zugewiesen, das den Nennnamen zeigt, der dem Vakuum zugewiesen ist. Das Objekt enthält die Tasten Vakuum und Blasluft, mit denen das jeweilige Vakuum aktiviert werden kann. Die Tasten müssen gedrückt gehalten werden, um das Vakuum oder die Blasluft zu aktivieren. Wenn die LED der Taste grün leuchtet, sind das Vakuum oder die Blasluft aktiviert.
Manuelle Maschinenbewegungen
Über die Platine MASCHINE können die wichtigsten Bewegungen der Maschine im manuellen Modus gesteuert werden. Die Bewegungen müssen zuvor im Menü MASCHINENEINSTELLUNGEN konfiguriert werden.
Achsen
Über die Registerkarte ACHSEN können die Hauptbewegungsachsen der Schweißmaschine gesteuert werden.
Tabelle
Auf der Seite TABLE können Sie die Tischachse des Schweißgeräts bewegen; dort wird ein vereinfachtes Schema des Schweißgeräts angezeigt, das eine Simulation der Tischbewegung darstellt.
Position des Trolleys
Option
Um Werkzeuge sicher in die Schweißmaschine ein- oder auszuladen, muss der Tisch auf eine bestimmte Höhe eingestellt werden, damit der Wagen mit den Werkzeugen korrekt befestigt werden kann. Die Höhe des WAGENS kann direkt auf dieser Seite eingestellt werden.
# Nehmen Sie Ihre Position ein
Auf diese Weise können Sie die Achse auf einer bestimmten Höhe positionieren. Der eingegebene Wert unterliegt den im Menü MASCHINENEINSTELLUNGEN festgelegten Grenzwerten.
| Symbol | AKTION |
|---|---|
 |
IN POSITION FAHREN: Die Position wird durch Gedrückthalten der Taste erreicht. Die Höhe ist erreicht, wenn die Taste aufleuchtet. |
Bewegung
| Symbol | AKTION |
|---|---|
 |
Mit den Pfeiltasten können Sie die Tabelle nach oben oder unten verschieben. Die Bewegung erfolgt durch Gedrückthalten der Taste. Die Zielhöhe wird über den Pfeiltasten angezeigt. |
Spiegel
Die Registerkarte SPIEGEL wird verwendet, um die zum Spiegel gehörende Achse der Schweißmaschine zu verschieben.
Bewegliche Spiegel
| Symbol | AKTION |
|---|---|
 |
Mit den Pfeiltasten können Sie die IR-Spiegel vorwärts oder rückwärts bewegen. Sie können die Spiegel einzeln bewegen, indem Sie L oder R auswählen, oder gleichzeitig, indem Sie R+L auswählen. Die Bewegung kann nur ausgeführt werden, wenn die Taste gedrückt gehalten wird. Neben den Pfeiltasten befindet sich die Zielhöhe der Spiegel, bezogen auf den Maschinen-Nullpunkt. |
Tore
Auf der Seite GATES können Sie die am Schweißgerät installierten Schlitten bedienen; dort wird ein vereinfachtes Schema des Geräts angezeigt, das eine Simulation der Bewegung des beweglichen Schlittens darstellt.
Mit den Schaltflächen OPEN und CLOSE können Sie den Torflügel manuell bewegen; diese müssen gedrückt gehalten werden, um die Bewegung auszuführen.
Wenn an der Schweißmaschine eine Zweihandsteuerung installiert ist, müssen Sie die auszuführende Bewegung auswählen und diese über die physische START-Taste starten.
Kalibrierungen und Zertifizierungen
Auf der Seite KALIBRIERUNGEN UND ZERTIFIZIERUNGEN können die an der Schweißmaschine durchgeführten Kalibrierungen und Zertifizierungen eingesehen werden.
Bestimmung Kalibrierung
Als Kalibrierung gilt die Verwendung eines Messstandards zur Bestimmung des Verhältnisses zwischen dem vom Messgerät angezeigten und dem tatsächlichen Wert. Die Zuverlässigkeit eines Messgerätes kann durch die Kalibrierung auf einen Messstandard sichergestellt werden.
Es ist wichtig, das Konzept der Kalibrierung von dem der Eichung zu unterscheiden:
- Die Kalibrierung ist ein Vorgang zur Bestimmung der messtechnischen Eigenschaften eines Instruments, um seine Genauigkeit zu bestimmen;
- Ziel der Kalibrierung ist es, das Gerät genauer zu machen und damit oft auch seine Präzision zu verbessern (insbesondere bei direkt ablesbaren Geräten).
Mit anderen Worten: Erstere bestimmt die aktuellen Eigenschaften des Instruments, während letztere diese verbessert. Die Kalibrierung der Kraft, die der Schweißtisch ausüben kann, ermöglicht extrem genaue Bearbeitungszyklen, da die ausgeübte Kraft das bestmögliche Maß ist.
Bestimmung Capability
Die statistische Prozesskontrolle (Controllo Statistico di Processo = SPC) besteht aus einer Reihe von statistischen Tests, die an einem Prozess (z. B. einer Produktionslinie) oder einer einzelnen Maschine durchgeführt werden. Seine Ziele sind:
- Die Qualität des Prozesses unter Kontrolle zu halten;
- Fehler zu vermeiden;
- Senkung der Kosten, die durch Probleme mit nicht konformen Produktionseinheiten entstanden sind.
SPC-Techniken bewerten die Variabilität eines Prozesses, um die Wahrscheinlichkeit einer Nichtkonformität zu ermitteln. Die Fähigkeitsprüfung ist eine der Prüfungen, die an einer Maschine durchgeführt werden können. Bei der Fähigkeitsprüfung werden zwei grundlegende Indizes berücksichtigt:
- Cm, oder Kapazität der Maschine. Dies ist die Anzahl der Fälle, in denen die Abweichung der Maschine innerhalb des Toleranzbereichs liegt. Je höher der Wert, desto besser die Maschine. Der Cm-Wert beschreibt die Wiederholbarkeit einer Maschine in Bezug auf die Toleranzklasse, ohne ihre Zentrierung gegenüber dem Sollwert zu berücksichtigen.

- Cmk. Um die Zentrierung der Leistungskapazität der Maschine auf den Nennwert zu untersuchen, wird der Index Cmk verwendet, der die Leistungskapazität der Maschine an die Zentrierung auf den Nennwert bindet. Ein hoher Cmk-Wert bedeutet, dass die Maschine eine geringe Streuung aufweist und gut in der Mitte des Toleranzbereichs zentriert ist.

Ein guter Cm-Wert ist für eine Maschine unerlässlich. Wenn der Cm-Wert zu niedrig ist, kann er nur durch eine Erhöhung des Toleranzintervalls akzeptiert werden, ohne ihn zu reparieren.


Wenn der Cmk-Wert niedrig, aber der Cm hoch ist, kann die Maschine durch eine einfache Neukalibrierung innerhalb der Spezifikationsparameter liegen.

Tisch
Die Registerkarte TISCH ermöglicht den Zugriff auf die Karten für Kalibrierung, Zertifizierung und Capability, die sich auf die Kraft beziehen, die durch den Verfahrtisch der Schweißmaschine ausgeübt wird.
Kalibrierung
Auf der Registerkarte KALIBRIERUNG werden die kalibrierte Mindest- und Höchstkraft sowie das Ergebnis der zuletzt durchgeführten Kalibrierung der auf die Schweißmaschine ausgeübte Kraft angezeigt.
Minimale Kraft
Mindestkraft in kgf, die der Verfahrtisch ausüben kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Kraft
Maximale Kraft in kgf, die der Verfahrtisch ausüben kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
Kalibrierungsergebnis
Ergebnis der zuletzt durchgeführten Kalibrierung der Schweißmaschine und Datum des Kalibriervorgangs.
Kalibrierungszelle
Die GRAFIK ermöglicht die Visualisierung des gesamten Kalibrierungsprozesses. Sie zeigt die Entwicklung der vom Verfahrtisch ausgeübten Kraft (ausgedrückt in kgf) und das Feedback des betreffenden Achsensteckers (ausgedrückt in %) an. Diese Parameter werden in Bezug auf die prozentuale Kraft angezeigt, die der Tisch ausüben kann (ausgedrückt in %). Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
 |
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
 |
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Zertifizierung
Auf der Registerkarte ZERTIFIZIERUNG werden die zertifizierte Mindest- und Höchstkraft sowie das Ergebnis der zuletzt durchgeführten Zertifizierung der auf die Schweißmaschine ausgeübte Kraft angezeigt.
Minimale Kraft
Mindestkraft in kgf, die der Verfahrtisch ausüben kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Kraft
Maximale Kraft in kgf, die der Verfahrtisch ausüben kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
Zertifizierungsergebnis
Ergebnis der zuletzt durchgeführten Zertifizierung der Schweißmaschine und Datum des Zertifizierungsvorgangs.
Zertifizierungsgrafik
Die GRAFIK ermöglicht die Visualisierung des gesamten Zertifizierungssprozesses. Sie zeigt den Trend der vom Verfahrtisch aufgebrachten Kraft (in kgf), den Kraftsollwert (in kgf) und die Idealkurven, die die Referenzbereiche für die minimale und maximale Kraft darstellen. Diese Parameter werden mit Bezug auf die Kontrollpunkte angezeigt, die für die Durchführung des Zertifizierungsverfahrens festgelegt wurden.
Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
|
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
|
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Capability
Die Registerkarte CAPABILITY zeigt die minimale und maximale zertifizierte Kraft, den Korrekturfaktor Cmk und das Ergebnis der letzten Wiederholbarkeitsprüfung der Kraft, die an der Schweißmaschine durchgeführt wurde.
Minimale Kraft
Mindestkraft in kgf, die der Verfahrtisch ausüben kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Kraft
Maximale Kraft in kgf, die der Verfahrtisch ausüben kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
CMK
Korrekturfaktor Cmk zur Gewährleistung der Wiederholbarkeit der Schubkraft.
Ergebnis Capability
Ergebnis der letzten an der Schweißmaschine durchgeführten Wiederholbarkeitsprüfung und Datum des Verfahrens.
Grafik Capability
Die GRAFIK ermöglicht die Visualisierung des gesamten Zertifizierungsprozesses der Wiederholbarkeit. Sie zeigt die Entwicklung der vom Verfahrtisch ausgeübten Kraft (in kgf), den Kraftsollwert (in kgf) sowie die minimalen und maximalen Toleranzgrenzen an. Diese Parameter werden mit Bezug auf die Kontrollpunkte angezeigt, die für die Durchführung des Zertifizierungsverfahrens festgelegt wurden.
Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
|
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
|
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Ebenheit
Die Registerkarte PLANARITÄT ermöglicht die Anzeige der erfassten Punkte zur Überprüfung der korrekten Planheit des Tisches. Die Erfassung der Punkte wird von einem Mitarbeiter von CEMAS Elettra s.r.l. mit einem Komparator in Bezug auf den Kopf der Schweißmaschine und nach einer eventuellen Einstellung durchgeführt. Die erfassten Werte gelten als konform, wenn sie innerhalb eines Bereichs von ± 0,05 mm vom Referenzpunkt liegen. Die Karte enthält auch das Ergebnis und das Datum der letzten Erfassung.
VCU
Die Registerkarte VCU ermöglicht den Zugriff auf die Karten für Kalibrierung, Zertifizierung und Capability, die sich auf die Vibrationsamplitude beziehen, die Vibrationskopf der Schweißmaschine erreicht.
Kalibrierung
Auf der Registerkarte KALIBRIERUNG werden die kalibrierte minimale und maximale Amplitude sowie das Ergebnis der letzten Amplitudenkalibrierung der Schweißmaschine angezeigt.
Minimale Amplitude
Minimale Amplitude in mm, die der Vibrationskopf erreichen kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Amplitude
Maximale Amplitude in mm, die der Vibrationskopf erreichen kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
Kalibrierungsergebnis
Ergebnis der zuletzt durchgeführten Kalibrierung der Schweißmaschine und Datum des Kalibriervorgangs.
Kalibrierungszelle
Die GRAFIK ermöglicht die Visualisierung des gesamten Kalibrierungsprozesses. Im Inneren kann die vom Schwingkopf erreichte Amplitude (ausgedrückt in mm) angezeigt werden. Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
|
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
|
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Zertifizierung
Auf der Registerkarte ZERTIFIZIERUNG werden die zertifizierte minimale und maximale Amplitude sowie das Ergebnis der letzten Amplitudenzertifizierung der Schweißmaschine angezeigt.
Minimale Amplitude
Minimale Amplitude in mm, die der Vibrationskopf erreichen kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Amplitude
Maximale Amplitude in mm, die der Vibrationskopf erreichen kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
Zertifizierungsergebnis
Ergebnis der zuletzt durchgeführten Zertifizierung der Schweißmaschine und Datum des Zertifizierungsvorgangs.
Zertifizierungsgrafik
Die GRAFIK ermöglicht die Visualisierung des gesamten Zertifizierungssprozesses. Es zeigt den Trend der vom Vibrationskopf erreichten Amplitude (ausgedrückt in mm), den Amplitudensollwert (ausgedrückt in mm) und die Idealkurven, die die Referenzbereiche für die minimale und maximale Amplitude darstellen. Diese Parameter werden mit Bezug auf die Kontrollpunkte angezeigt, die für die Durchführung des Zertifizierungsverfahrens festgelegt wurden. Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
|
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
|
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Capability
Die Registerkarte CAPABILITY zeigt die zertifizierte minimale und maximale Amplitude, den Cmk und das Ergebnis der letzten Wiederholbarkeitsprüfung der Amplitude, die an der Schweißmaschine durchgeführt wurde.
Minimale Amplitude
Minimale Amplitude in mm, die der Vibrationskopf erreichen kann, unter der die Schweißmaschine nicht arbeiten kann.
Maximale Amplitude
Maximale Amplitude in mm, die der Vibrationskopf erreichen kann, bei deren Überschreitung die Schweißmaschine beschädigt werden könnte.
CMK
Korrekturfaktor Cmk zur Gewährleistung der Wiederholbarkeit der Amplitude.
Ergebnis Capability
Ergebnis der letzten an der Schweißmaschine durchgeführten Wiederholbarkeitsprüfung und Datum des Verfahrens.
Grafik Capability
Die GRAFIK ermöglicht die Visualisierung des gesamten Zertifizierungsprozesses der Wiederholbarkeit. Sie zeigt den Verlauf der vom Vibrationskopf erreichten Amplitude (ausgedrückt in mm), den Amplitudensollwert (ausgedrückt in mm) und die obere und untere Toleranzgrenze (ausgedrückt in mm) an. Diese Parameter werden mit Bezug auf die Kontrollpunkte angezeigt, die für die Durchführung des Zertifizierungsverfahrens festgelegt wurden. Im Diagrammbereich können die Kurven der Parameter gleichzeitig oder einzeln angezeigt werden, indem die Taste ANZEIGEN am Fuß jeder spezifischen Parameterachse gedrückt wird.
| SYMBOL | AKTION |
|---|---|
|
Die Schaltfläche ANZEIGEN ON zeigt die Kurven im Diagramm an. |
|
Die Schaltfläche ANZEIGEN OFF blendet die Kurven im Diagramm aus. |
Durch Auswählen einer Kurve und Ziehen des erscheinenden Cursors können die Parameterwerte genau angezeigt werden.
Messwandler
Auf der Seite MESSWANDLER können die von den an der Schweißmaschine montierten Messwandlern gemessenen Werte angezeigt werden.
Plan Messwandler
Die Seite zeigt eine vereinfachte Darstellung der Maschine, in der die Messwandler und die an ihnen angebrachten Sensoren deutlich hervorgehoben sind. Jeder Sensor trägt auf seiner Seite die gemessene Höhe in mm.
| SYMBOL | AKTION |
|---|---|
| ![Einzelsensor] (manual\353.01.png "Einzelsensor") | Einzelsensor. |
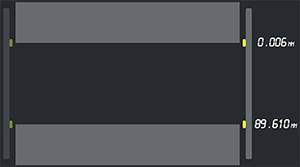 |
Doppelsensor. |
| ![Doppelsensor] an 2 Übersetzern](/assets/doc-images/manual/353.03.png "Doppelsensor an 2 Übersetzern") | Doppelsensor an 2 Übersetzern. |
Die korrekte Konfiguration der an der Schweißmaschine installierten Messwandler muss in MASCHINENEINSTELLUNGEN/ ALLGEMEINE EINSTELLUNGEN/KOMPONENTEN/ MESSWANDLER eingestellt werden.
Position
Zeigt die Differenz zwischen der Position des Verfahrtisches und der vom Messwandler des Kopfes abgelesenen Position an.
Tischposition
Zeigt die Position des Verfahrtisches in Bezug auf den Maschinennullpunkt an.
Ausrichtungsfehler Kopf
Zeigt die Differenz zwischen der vom rechten Messwandler gemessenen Kopfposition und der vom linken Messwandler gemessenen Kopfposition an.
Ausrichtungsfehler Tisch
Zeigt die Differenz zwischen der vom rechten Messwandler gemessenen Position des Verfahrtisches und der vom linken Messwandler gemessenen Position des Verfahrtisches an.