Configuraciones del Equipo
El menú CONFIGURACIONES DEL EQUIPO permite entrar a las páginas que permiten ver y configurar todas las funciones relativas al equipo instalado en la máquina, configurar el mejor ciclo de soldadura para el equipo en concreto y configurar los parámetros de soldadura.
Configuración
La página CONFIGURACIÓN permite establecer las configuraciones generales del equipo. Estas configuraciones se memorizarán y se usarán cada vez que se introduzca el equipo en la máquina.
Configuración
En el área configuración, puede definir:
- Altura de la herramienta: introduzca la altura mínima de la herramienta en mm;
- Altura de la herramienta en columna: introduzca la altura total de la herramienta correctamente en columna en mm;
- Carga en el cabezal: la posibilidad de cargar la pieza a soldar en el cabezal de la soldadora puede activarse o desactivarse mediante el botón;
- Descarga desde el cabezal: la posibilidad de descargar la pieza desde el cabezal de la soldadora puede activarse o desactivarse pulsando un botón.
Ciclo automático alternativo
…
Tiempo de ciclo
En el área tiempo de ciclo, puede definir:
- Mínimo**: introduzca la duración mínima del ciclo en s;
- Máximo: introduzca la duración máxima del ciclo en s.
Si no se respetan los tiempos de ciclo definidos, se generará una alarma.
Toma de la pieza
En la zona toma de la pieza se puede seleccionar el modo con el que se cargan en la máquina, las piezas que se deben soldar. Las opciones seleccionables son:
- Desactivado: el operario carga manualmente las piezas a soldar en los soportes de posicionamiento;
- Simple: la soldadora realiza automáticamente las operaciones necesarias para permitir que se tome la pieza superior en el soporte de posicionamiento superior, sin que el operario tenga que efectuarla;
- Contra-molde: la soldadora realiza automáticamente las operaciones necesarias para permitir tomar la pieza superior en el soporte de posicionamiento superior, sin que el operario tenga que realizarlo y considerando la presencia de un contra-molde que se debe sobrepasar. Tendremos un contra-molde cuando la forma de la pieza que se debe soldar impide que el soporte de posicionamiento se divida y pueda ser extraído de la cavidad, sin dañar la pieza en cuestión;
- Contra-molde sin movimiento en precalentamiento: la soldadora realiza automáticamente las operaciones necesarias para permitir tomar la pieza superior en el soporte de posicionamiento superior, sin que el operario tenga que realizarlo y teniendo en cuenta la presencia de un contra-molde que debe sobrepasar en los soportes de posicionamiento. Tendremos un contra-molde cuando la forma de la pieza que se debe soldar impide que el soporte de posicionamiento se divida y pueda ser extraído de la cavidad, sin dañar la pieza en cuestión.
Tipo de clavija
En el área tipo de clavija, es posible seleccionar el tipo de clavija que permite conectar el equipo a la soldadora. Todas las señales de los equipos, como las señales de presencia y de los actuadores, pasan a través de la clavija. Las posibles opciones que se pueden seleccionar son:
- Ninguna: posibilidad prevista pero que no permite el arranque de la soldadora;
- Cemas 24: clavija manual de 24 pines;
- Cemas 32: clavija manual de 32 pines;
- GVX: clavija automática compatible con equipos no fabricados por Cemas;
- Profinet: clavija automática;
- Equipamiento inteligente: clavija automática.
Las clavijas automáticas están presentes en todos los equipos CAN OPEN. También es posible marcar la opción neumática, para definir la presencia de conexiones neumáticas en la clavija.
Cemas 24
Conector de 24 pines que utiliza E/S digitales.
Cemas 32
Conector de 32 pines que utiliza E/S digitales.
GVX
Enchufe compatible con equipos no fabricados por CEMAS Elettra s.r.l., que activa el estándar de comunicación CAN OPEN.
Neumática
Es posible marcar la opción neumática para definir la presencia de conexiones neumáticas en el enchufe y, a continuación, definir una conexión neumática asociable al conector utilizado.
Equipo inteligente
Si activo profinet, puedo seleccionar la opción «equipo inteligente» cuando instalo un equipo inteligente en la máquina.
Selección del modelo
Si el equipo tiene dos o más cavidades, el área de selección de modelo aparece en la página CONFIGURACIÓN. En la zona selección del modelo se puede activar o desactivar la selección automática del modelo: la soldadora puede reconocer automáticamente si el ciclo de trabajo incluye la soldadura de piezas en todas las cavidades que hay en el equipo, o bien solo en las cavidades presentes en un solo lado del mismo equipo. Si la selección automática está desactivada, es necesario definir a mano en qué lado del equipo lo va a utilizar.
Puerta delantera
…
Configuración de la cavidad
En el área configuración de la cavidad, puede seleccionar el símbolo que representa el número y la disposición de las cavidades en el equipo instalado en la máquina.
| ICONO | ACCIÓN |
|---|---|
 |
Equipo formado por una sola cavidad posicionada horizontalmente. |
 |
Equipo formado por una sola cavidad posicionada verticalmente. |
 |
Equipo formado por dos cavidades posicionadas horizontalmente. |
 |
Equipo formado por dos cavidades posicionadas verticalmente. |
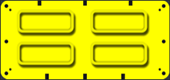 |
Equipo formado por cuatro cavidades posicionadas horizontalmente. |
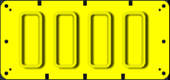 |
Equipo formado por cuatro cavidades posicionadas verticalmente. |
Actuadores y presencias
La página ACTUADORES Y PRESENCIAS permite visualizar y controlar los parámetros de los objetos del equipo, es decir, presencias, actuadores y vacíos. En CONFIGURACIÓN AVANZADA, puedes ver y controlar los mandos de entrada y salida del equipo.
Presencias
La tarjeta PRESENCIAS permite visualizar y controlar los parámetros de los objetos del equipo que controlan las piezas que se deben soldar. Los objetos que realizan el control pueden ser:
- sensores;
- fotocélulas;
- microinterruptores mecánicos;
- fibra óptica;
- otros.
Lista de las presencias
La parte izquierda de la tarjeta PRESENCIAS muestra la lista de presencias configuradas. Las presencias pueden configurarse siempre que el icono añadir esté presente al final de la lista.
| ICONO | ACCIÓN |
|---|---|
 |
Añadir presencia. |
 |
Borrar presencia. |
El LED de estado permite evaluar el estado de la presencia: verde indica presencia, apagado indica ausencia, en caso contrario, rojo indica que la presencia está en alarma.
Configuración de las presencias
La parte derecha de la tarjeta PRESENCIAS incluye todos los campos de cada presencia seleccionada, que se pueden configurar.
Presencia
Introduzca el nombre que identifica la presencia seleccionada.
T02000-0.XX - Presencia - Tiempo de espera de presencia
Se ha superado el tiempo disponible para verificar la presencia del objeto que se debe controlar.
# Objeto no presente o mal colocado
El objeto cuya presencia debe verificarse no está presente o está mal colocado.
Si no está presente, coloque correctamente el objeto que desea verificar.
Si está presente, retire y vuelva a colocar el objeto, comprobando que el LED del sensor cambia de estado.
# Tiempo insuficiente
El tiempo establecido para realizar la comprobación de presencia no es suficiente para ejecutar la operación que debe controlar el sensor.
Si es necesario, modifique el tiempo de espera de presencia en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS.
# Control no realizado
Si el sensor que debe verificar la presencia: - está mal colocado, compruebe la posición del sensor y, si es necesario, vuelva a colocarlo; - no está calibrado, calibre el sensor; - no funciona, compruebe su funcionamiento y, si es necesario, sustitúyalo.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02001-0.XX - Presencia - Tiempo de espera para ausencia
Se ha sobrepasado el tiempo dentro del cual debe comprobarse la ausencia del objeto que se debe controlar.
# Objeto presente o mal colocado
El objeto cuya ausencia debe verificarse sigue presente o está mal colocado.
Si está presente, retire el objeto que debe verificarse.
Si no está presente, coloque y retire de nuevo el objeto, comprobando que el LED del sensor cambia de estado.
# Tiempo insuficiente
El tiempo establecido para realizar la comprobación de ausencia no es suficiente para ejecutar la operación que debe controlar el sensor.
Si es necesario, modifique el tiempo de espera de ausencia en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS.
# Control no realizado
Si el sensor que debe verificar la ausencia está: - mal colocado, compruebe la posición del sensor y, si es necesario, vuelva a colocarlo; - mal calibrado, calibre el sensor; - averiado, compruebe su funcionamiento y, si es necesario, sustitúyalo.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02002-0.XX - Presencia - Dirección errónea del pin conector
La configuración de las entradas de la presencia, no se ha ejecutado correctamente.
# Restablecer las entradas
Compruebe que las entradas estén configuradas.
Compruebe que las entradas configuradas sean correctas.
Si es necesario, modifique la selección en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS/ENTRADAS.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02003-0.XX - Presencia - No presente
Cuando se activa, el sensor que debe señalar la presencia, no detecta la presencia del objeto que se debe controlar.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Objeto no presente o mal colocado
El objeto cuya presencia debe verificarse no está presente o está mal colocado.
Si no está presente, coloque correctamente el objeto que desea verificar.
Si está presente, retire y vuelva a colocar el objeto, comprobando que el LED del sensor cambia de estado.
# Restablecer las entradas
Compruebe que las entradas estén configuradas.
Compruebe que las entradas configuradas sean correctas.
Si es necesario, modifique la selección en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS/ENTRADAS.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02004-0.XX - Presencia - No ausente
Cuando se activa, el sensor que debe señalar la ausencia, detecta la presencia del objeto que se debe controlar.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Objeto presente o mal colocado
El objeto cuya ausencia debe verificarse sigue presente o está mal colocado.
Si está presente, retire el objeto que debe verificarse.
Si no está presente, coloque y retire de nuevo el objeto, comprobando que el LED del sensor cambia de estado.
# Restablecer las entradas
Compruebe que las entradas estén configuradas.
Compruebe que las entradas configuradas sean correctas.
Si es necesario, modifique la selección en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS/ENTRADAS.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02005-0.XX - Presencia - Dirección errónea del mando
La configuración del mando de la presencia en cuestión, no se ha ejecutado correctamente.
# Restablecer los controles
Compruebe que los controles de presencia estén configurados correctamente.
Si es necesario, modifique los controles entrando en el modo VISUALIZACIÓN AVANZADA, en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/PRESENCIAS/CONTROLES.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T02006-0.XX - Presencia - Control anti-repetición
Una pieza soldada sigue presente en la zona de trabajo, lo que activa el control antirrepetición.
# Quitar pieza soldada
Retire la pieza soldada del soporte para continuar con el proceso de producción.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
Cavidad - seleccione la posición
Seleccione la interfaz de equipo en la cual se realiza el cableado.
Entrada
Seleccione la tecla engranaje para acceder a la tarjeta de asignación de las entradas.
Time-out de presencia
Configure el time-out de presencia, es decir, el tiempo máximo necesario para que se active la presencia seleccionada. Si se sobrepasa el time-out, se genera una señal de alarma.
Cavidad - seleccione la cavidad
Seleccione la cavidad del equipo activa durante la soldadura.
Mandos
Advanced view
Seleccione la tecla engranaje para acceder a la tarjeta de asignación de los mandos. La tecla solo puede verse en modo CONFIGURACIÓN AVANZADA.
Time-out de ausencia
Configure el time-out de ausencia, es decir, el tiempo máximo necesario para que se desactive la presencia seleccionada. Si se sobrepasa el time-out, se genera una señal de alarma.
Retraso ENCENDIDO
Advanced view
Configure el tiempo de retraso para el encendido de la presencia, es decir, el tiempo mínimo para detectar la presencia. Cuando se enciende, la señal que se recibe por parte de la presencia no está estable. Al definir un tiempo de ENCENDIDO se permite estabilizar la señal recibida por la presencia. Cuando ha transcurrido el tiempo mínimo introducido, el funcionamiento de la señal será estable seguramente. El campo solo puede verse en modo CONFIGURACIÓN AVANZADA.
Retraso APAGADO
Advanced view
Configure el tiempo de retraso para el apagado de la presencia. Cuando se apaga, la señal que se recibe por parte de la presencia no está estable. Al definir un tiempo de APAGADO se permite estabilizar la señal recibida por la presencia. Cuando ha transcurrido el tiempo mínimo introducido, el funcionamiento de la señal será estable seguramente. El campo solo puede verse en modo CONFIGURACIÓN AVANZADA.
Selección del modelo
Habilite o deshabilite la presencia para seleccionar el modelo automático. Activando la función, la presencia se usará para detectar la pieza que se debe soldar en la cavidad y permite seleccionar automáticamente el modelo, para los parámetros del ciclo de soldadura que se debe realizar.
Anti-repetición
Seleccionar la activación (SÍ) o la desactivación (NO) de la anti-repetición. Esta función permite evitar que se inicie un nuevo ciclo de soldadura sin que se haya descargado la pieza soldada, en el ciclo de soldadura precedente.
Contacto
Advanced view
Seleccione la funcionalidad de la señal recibida por la presencia: NO para contacto normalmente abierto, NC para contacto normalmente cerrado. El campo solo puede verse en modo CONFIGURACIÓN AVANZADA.
Actuadores
La tarjeta ACTUADORES permite visualizar y controlar los parámetros de los objetos del equipo que mueven los instrumentos del mismo equipo. Los objetos que realizan los movimientos pueden ser:
- bloqueos;
- correderas;
- expulsores;
- actuadores;
- otros.
Lista de los actuadores
La parte izquierda de la tarjeta ACTUADORES incluye la lista de los actuadores configurados. El actuador enumerado puede consistir en un único objeto o en un grupo de objetos que, sin embargo, se gestionan como un único actuador. Los actuadores pueden configurarse siempre que el icono añadir esté presente al final de la lista.
| ICONO | ACCIÓN |
|---|---|
| ![Añadir!(manual\65.01.png "Añadir") | Añadir actuador. |
|
Borrar actuador. |
El led reposo o trabajo permite comprobar en qué estado se encuentra el actuador: si el led reposo está encendido, el actuador se encuentra en posición de reposo; si el led trabajo está encendido, el actuador se encuentra en posición de trabajo.
Configuración de los actuadores
La parte derecha de la tarjeta ACTUADORES incluye todos los campos de cada actuador seleccionado, que se pueden configurar.
Actuador
Introduzca el nombre que identifica el actuador seleccionado. En el lateral hay dos botones: trabajo y reposo. Permiten realizar una prueba de trabajo y reposo del actuador seleccionado si la máquina está configurada en ciclo no automático. El LED asociado al botón proporciona información más específica sobre la acción de la prueba seleccionada:
- LED verde: trabajo/reposo obtenido;
- LED amarillo: trabajo/reposo en funcionamiento;
- LED rojo: trabajo/reposo en error; se genera una alarma.
T01000-0.XX - Actuador - Tiempo de espera para la posición de reposo
Se ha superado el tiempo dentro del cual debe terminarse el movimiento; por lo tanto, el actuador no alcanzó la posición de reposo.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Movimiento no completado
Si el actuador no completa el movimiento durante el tiempo establecido:
- compruebe que la entrada establecida para el actuador sea correcta;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Tiempo insuficiente
El tiempo establecido para ejecutar el movimiento del actuador no es suficiente para completarlo.
Si es necesario, modifique el tiempo de espera en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01001-0.XX - Actuador - Tiempo de espera para la posición de trabajo
Se ha superado el tiempo dentro del cual debe realizarse el movimiento; por lo tanto, el actuador no alcanzó la posición de trabajo.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Movimiento no completado
Si el actuador no completa el movimiento durante el tiempo establecido:
- compruebe que la entrada establecida para el actuador sea correcta;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Tiempo insuficiente
El tiempo establecido para ejecutar el movimiento del actuador no es suficiente para completarlo.
Si es necesario, modifique el tiempo de espera en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01002-0.XX - Actuador - Posición de reposo no liberada
El sensor que detecta la posición de reposo del actuador continúa señalando la posición alcanzada.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Actuador bloqueado
Si el actuador no se mueve, compruebe lo siguiente:
- si hay un obturador que impide el movimiento del actuador; en tal caso, coloque el obturador en posición de reposo antes de accionar el actuador;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01003-0.XX - Actuador - Posición de trabajo no liberada
El sensor que detecta la posición de trabajo del actuador continúa señalando la posición alcanzada.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Actuador bloqueado
Si el actuador no se mueve, compruebe lo siguiente:
- si hay un obturador que impide el movimiento del actuador; en tal caso, coloque el obturador en posición de reposo antes de accionar el actuador;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01004-0.XX - Actuador - Alarma externa
Error señalado por el actuador relativo a una alarma externa.
Alarma no visualizada.
T01005-0.XX - Actuador - Ambos feedback de posición
Ambos sensores que detectan la posición de trabajo y la de reposo del actuador, señalan la posición alcanzada.
# Posicionamiento de sensores
Compruebe que los sensores estén colocados correctamente: un sensor debe comprobar la posición de trabajo y otro la posición de reposo.
Vuelva a colocar los sensores si es necesario.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01006-0.XX - Actuador - Ambos mandos
Los mandos del actuador no se han configurado correctamente ya que están activos los dos al mismo tiempo con dos mandos diferentes.
# Restablecer los controles
Si el actuador presenta este error, compruebe que los comandos estén configurados correctamente.
Si es necesario, modifique los comandos en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES/COMANDOS, seleccionando el modo VISUALIZACIÓN AVANZADA.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01007-0.XX - Actuador - No en posición de reposo
El sensor que detecta la posición de reposo no señala la presencia del actuador.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Actuador bloqueado
Si el actuador no se mueve, compruebe lo siguiente:
- si hay un obturador que impide el movimiento del actuador; en tal caso, coloque el obturador en posición de reposo antes de accionar el actuador;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01008-0.XX - Actuador - No en posición de trabajo
El sensor que detecta la posición de trabajo no señala la presencia del actuador.
# Control neumático
Compruebe que todos los tubos neumáticos estén bien conectados y que no haya obstrucciones.
Compruebe la continuidad del flujo de aire, verificando que: - ningún tubo esté doblado - ningún tubo esté dañado - todos los tubos estén bien conectados
# Actuador bloqueado
Si el actuador no se mueve, compruebe lo siguiente:
- si hay un obturador que impide el movimiento del actuador; en tal caso, coloque el obturador en posición de reposo antes de accionar el actuador;
- compruebe que el recorrido del actuador no esté obstaculizado por impedimentos mecánicos.
# Sensores no funcionales
Compruebe el funcionamiento de los sensores, verificando si:
- se ha insertado el contacto eléctrico;
- el cable del sensor no está dañado;
- el sensor está bien calibrado;
- el sensor está bien apretado.
Si es necesario, sustituya el sensor defectuoso.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01009-0.XX - Actuador - Dirección errónea del mando
La configuración del mando del actuador no se ha ejecutado correctamente.
# Restablecer los controles
Compruebe que los comandos del actuador estén configurados correctamente.
Si es necesario, modifique los comandos entrando en el modo VISUALIZACIÓN AVANZADA, en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES/COMANDOS.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01010-0.XX - Actuador - Dirección errónea de la válvula
La configuración de la válvula del actuador no se ha efectuado correctamente.
# Reiniciar la válvula
Compruebe que se ha asignado una válvula al actuador.
Compruebe que la válvula seleccionada es correcta.
Si es necesario, modifique la selección en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
T01011-0.XX - Actuador - Dirección errónea del pin conector
La configuración de las entradas del actuador no se ha ejecutado correctamente.
# Restablecer las entradas
Compruebe que las entradas estén configuradas. Compruebe que las entradas configuradas sean correctas. Si es necesario, modifique la selección en CONFIGURACIÓN DEL EQUIPO/ACTUADORES Y PRESENCIAS/ACTUADORES/ENTRADAS.
# Más información
Si la alarma se repite todavía, o si no se resuelve, pida asistencia a CEMAS Elettra. Los contactos están disponibles en DIAGNÓSTICO MÁQUINA/ASISTENCIA.
Cavidad - seleccione la posición
Seleccione la interfaz de equipo en la cual se realiza el cableado.
Modo
Seleccione el tipo de actuador seleccionado. Se selecciona automáticamente el modo actuador, es decir, el modo general que permite gestionar el objeto en el ciclograma, de manera más libre. Si selecciono uno de los tipos de actuador más específicos, presentes, no se puede gestionar el actuador en el ciclograma ya que se gestiona automáticamente, en base a sus funciones.
Marcado de piezas buenas
El modo Marcado de piezas buenas gestiona el actuador para que cree una marca especial en las piezas soldadas correctamente.
Marcado de descarte
El modo Marcado de descarte gestiona el actuador para que cree una marca especial en las piezas de descarte producidas.
Corredera de toma de la pieza
El modo Corredera toma de pieza gestiona el actuador para que ejecute la toma de pieza.
Bloqueo de toma de la pieza
El modo Bloqueo toma de pieza gestiona el actuador para que ejecute la función de bloqueo durante la toma de pieza.
Seleccionar la válvula
Desde el menú desplegable que aparece, seleccione la válvula que hay en la máquina, relativa a la interfaz del equipo escogido.
Entrada
Seleccione la tecla engranaje para acceder a la tarjeta de asignación de las entradas.
Cavidad - seleccione la cavidad
Seleccione la cavidad del equipo activa durante la soldadura.
Mandos
Advanced view
Seleccione la tecla engranaje para acceder a la tarjeta de asignación de los mandos. La tecla solo puede verse en modo CONFIGURACIÓN AVANZADA.
Vínculos de seguridad
Seleccione la tecla engranaje para acceder a la tarjeta de asignación de los vínculos de seguridad, es decir, de las prioridades para los movimientos de los actuadores, para evitar colisiones.
Time-out de reposo
Configure el time-out de reposo, es decir, el tiempo dentro del cual debe terminarse el movimiento, de lo contrario se produce una alarma. La alarma se genera tanto si el actuador no completa el movimiento como si los sensores del actuador, no funcionan correctamente.
Time-out de trabajo
Configure el time-out de trabajo, es decir, el tiempo dentro del cual debe ejecutarse el movimiento, de lo contrario se produce una alarma. La alarma se genera tanto si el actuador no completa el movimiento como si los sensores del actuador, no funcionan correctamente.
Retraso de reposo
Advanced view
Configure el tiempo necesario para garantizar la estabilidad de la señal que se ha recibido desde el sensor de reposo del actuador seleccionado, tanto para el encendido (ON) como para el apagado (OFF). Si el actuador no lleva sensor, el tiempo configurado servirá para retrasar que se alcance la posición de reposo del actuador.
Retraso de trabajo
Advanced view
Configure el tiempo necesario para garantizar la estabilidad de la señal que se ha recibido desde el sensor de trabajo del actuador seleccionado, tanto para el encendido (ON) como para el apagado (OFF). Si el actuador no lleva sensor, el tiempo configurado servirá para retrasar que se alcance la posición de trabajo del actuador.
Posición del cambio de equipamiento
…
Vacíos
La tarjeta VACÍOS permite visualizar y controlar los parámetros de los objetos que lleva el equipo, que permiten sujetar la pieza mediante depresión de aire. Los objetos que realizan la retención pueden ser:
- ventosas;
- cavidades de vacío;
- otros.
Lista de vacíos
La parte izquierda de la tarjeta VACÍOS muestra la lista de vacíos configurados. Los vacíos pueden configurarse siempre que el icono añadir esté presente al final de la lista.
| ICONO | ACCIÓN |
|---|---|
|
Añadir vacío. |
|  |
Las teclas DE FLECHA le permiten desplazar la tabla hacia arriba o hacia abajo. El desplazamiento se realiza manteniendo pulsada la tecla. La altura de destino se muestra encima de las teclas de flecha. |
Espejos
La tarjeta ESPEJOS permite visualizar y configurar los parámetros relativos a los movimientos automáticos vinculados al espejo de la soldadora. Al configurar el ciclo de trabajo de la soldadora, es posible configurar las cotas de los movimientos automáticos, desplazando manualmente el espejo mediante los botones flecha. Cuando se ha alcanzado la posición que desea, puede validarla usando la teclaadquisición posición, situada en cada cota específica, o bien escribiendo manualmente la cota legible encima de las teclas de flecha en la casilla editable.
Adquirir posición
| ICONO | ACCIÓN |
|---|---|
|
La tecla Adquisición posición permite validar la posición alcanzada, mediante las teclas de flecha, como cota a alcanzar durante los desplazamientos automáticos. |
Reposo
Altura que alcanzará el espejo como posición de reposo, es decir, espejo apagado.
Trabajo
Altura que alcanzará el espejo como posición de trabajo, es decir, espejo encendido.
Velocidad
Velocidad de desplazamiento del espejo, expresada en %, durante los movimientos que se pueden configurar en la tarjeta.
Vínculos
Seleccione la tecla engranaje para acceder a la tarjeta pop-up de asignación de los vínculos, es decir, de las prioridades para los movimientos para evitar colisiones.
Animación
La animación permite ver las posiciones definidas en forma de esquema.
Contacto del espejo alto
Cota que alcanzará la mesa para realizar la fase de precalentamiento desde la parte superior del espejo.
Contacto del espejo bajo
Cota que alcanzará la mesa para realizar la fase de precalentamiento desde la parte inferior del espejo.
Cota horizontal/vertical
La tarjeta COTA HORIZONTAL/VERTICAL permite visualizar y configurar los parámetros relativos a los movimientos automáticos vinculados al espejo de la soldadora. Al configurar el ciclo de trabajo de la soldadora, es posible configurar las cotas de los movimientos automáticos, desplazando manualmente el espejo mediante los botones flecha. Cuando se ha alcanzado la posición que desea, puede validarla usando la teclaadquisición posición, situada en cada cota específica, o bien escribiendo manualmente la cota legible encima de las teclas de flecha en la casilla editable.
Adquirir posición
| ICONO | ACCIÓN |
|---|---|
|
La tecla Adquisición posición permite validar la posición alcanzada, mediante las teclas de flecha, como cota a alcanzar durante los desplazamientos automáticos. |
Cota horizontal
Cota que alcanzará el espejo como límite máximo de desplazamiento, a lo largo del eje horizontal.
Cota vertical
Cota que alcanzará el espejo como límite máximo de desplazamiento, a lo largo del eje vertical.
Vínculos
Seleccione la tecla engranaje para acceder a la tarjeta pop-up de asignación de los vínculos, es decir, de las prioridades para los movimientos para evitar colisiones.
...
...
Animación
La animación permite ver las posiciones definidas en forma de esquema.
Cota de precalentamiento
La tarjeta COTA DE PRECALENTAMIENTO permite visualizar y configurar los parámetros relativos a los movimientos automáticos relacionados con la mesa y el espejo de la soldadora durante la fase de precalentamiento. Al configurar el ciclo de trabajo de la soldadora, es posible configurar las dimensiones de los movimientos automáticos desplazando manualmente la mesa y el espejo mediante las teclas de flecha. Cuando se ha alcanzado la posición que desea, puede validarla usando la teclaadquisición posición, situada en cada cota específica, o bien escribiendo manualmente la cota legible encima de las teclas de flecha en la casilla editable.
Adquirir posición
| ICONO | ACCIÓN |
|---|---|
|
La tecla Adquisición posición permite validar la posición alcanzada, mediante las teclas de flecha, como cota a alcanzar durante los desplazamientos automáticos. |
Posición del espejo
Cota que alcanzará el espejo como límite máximo de desplazamiento, a lo largo del eje vertical, durante la fase de precalentamiento.
Posición de la mesa
Cota que alcanzará la mesa como límite máximo de desplazamiento, a lo largo del eje vertical, durante la fase de precalentamiento.
Vínculos
Seleccione la tecla engranaje para acceder a la tarjeta pop-up de asignación de los vínculos, es decir, de las prioridades para los movimientos para evitar colisiones.
Selección del eje
| ICONO | ACCIÓN |
|---|---|
 |
El interruptor permite habilitar las teclas de flecha para desplazar la mesa, si el interruptor está situado en mesa, o el espejo, si el interruptor está situado en espejo. |
Movimiento
| Icono | ACCIÓN |
|---|---|
|
Las teclas DE FLECHA le permiten desplazar la tabla hacia arriba o hacia abajo. El desplazamiento se realiza manteniendo pulsada la tecla. La altura de destino se muestra encima de las teclas de flecha. |
...
...
Animación
La animación permite ver las posiciones definidas en forma de esquema.
Ajustes del ciclo
La página AJUSTES DEL CICLO permite ver y programar los movimientos que deberá efectuar la máquina durante las fases del ciclo de soldadura. Los accionamientos que se pueden programar son actuadores, presencias y vacíos.
Parámetros de soldadura
La página PARÁMETROS DE SOLDADURA permite configurar los parámetros de la soldadora para las distintas fases que componen el ciclo de elaboración de la pieza a soldar. El ciclo de procesamiento de la pieza se divide en etapas para mejorar la calidad de la soldadura y evitar la rotura de la pieza. Cada ciclo de trabajo debe estar compuesto por tres fases por lo menos: fase de estabilización, fase del ciclo de soldadura y fase de enfriamiento. Para mejorar la calidad de la soldadura, el ciclo de soldadura puede dividirse hasta un máximo de 10 fases, es decir, siempre que el icono añadir esté presente.
| ICONO | ACCIÓN |
|---|---|
|
Añadir fase. |
|  |
Zona no activada. |
 |
Zona activada. |
 |
Zona habilitada. |
| ¡Zona seleccionada!(manual\358.04.png "Zona seleccionada") | Zona seleccionada. |
Test de todas las zonas
Se puede realizar un test de funcionamiento de todas las zonas habilitadas.
Standby
Inicio del test de funcionamiento de las zonas IR durante la fase de standby, es decir, cuando el espejo IR está en posición de reposo, mientras se ejecuta el ciclo de trabajo. Se comprueba que la potencia de standby se alcance realmente. Las resistencias eléctricas que generan la radiación de infrarrojos no se apagan completamente durante el ciclo de trabajo, ya que tardarían demasiado tiempo en lograr de nuevo la potencia necesaria para el precalentamiento. Por esa razón, cuando el espejo IR está en reposo durante el ciclo de trabajo, las resistencias eléctricas se mantienen igualmente en una determinada potencia, inferior a la de trabajo, que se define como potencia de standby.
Potencia total 1
Inicio del test de funcionamiento de las zonas IR durante la fase de trabajo, es decir cuando el espejo IR está en posición de trabajo durante el ciclo. Se comprueba que la potencia de trabajo se haya alcanzado realmente.
Tiempos de potencia total 1
Configure el tiempo de ejecución del test Full power 1.
Seleccionar la zona
Utilizando las teclas de flecha situadas al lado del número de la zona, se puede seleccionar la zona de la que se desean configurar los parámetros.
Habilitar la zona
Mediante el interruptor, se puede habilitar o deshabilitar la zona seleccionada, si la misma se ha activado anteriormente.
Test de cada zona
Se puede realizar un test de funcionamiento de cada zona habilitada y seleccionada.
Standby
Inicio del test de funcionamiento de las zonas IR durante la fase de standby, es decir, cuando el espejo IR está en posición de reposo, mientras se ejecuta el ciclo de trabajo. Se comprueba que la potencia de standby se alcance realmente. Las resistencias eléctricas que generan la radiación de infrarrojos no se apagan completamente durante el ciclo de trabajo, ya que tardarían demasiado tiempo en lograr de nuevo la potencia necesaria para el precalentamiento. Por esa razón, cuando el espejo IR está en reposo durante el ciclo de trabajo, las resistencias eléctricas se mantienen igualmente en una determinada potencia, inferior a la de trabajo, que se define como potencia de standby.
Potencia total 1
Inicio del test de funcionamiento de las zonas IR durante la fase de trabajo, es decir cuando el espejo IR está en posición de trabajo durante el ciclo. Se comprueba que la potencia de trabajo se haya alcanzado realmente.
Cavidad - seleccione la cavidad
Seleccione la cavidad del equipo activa durante la soldadura.
Potencia
Introduzca los valores de potencia de standby y de trabajo expresados en %, relativos a la zona seleccionada.
Resistencia
Introduzca los valores de resistencia nominal expresada en Ω, y de tolerancia a la resistencia, expresada en %, relativos a la zona seleccionada.
Valores actuales
Visualización de los valores actuales de corriente, expresada en A, de resistencia expresada en Ω, y de temperatura, expresados en °C, relativos a la zona seleccionada.
Sensor de temperatura
Si se han instalado sensores de temperatura, o termopares, en el espejo IR, estos se pueden combinar a las zonas de interés. El menú desplegable permite seleccionar un sensor de temperatura. Los sensores de temperatura deben activarse previamente y se deben configurar en CONFIGURACIONES DE LA MÁQUINA/AJUSTES GENERALES/COMPONENTES/SENSORES DE TEMPERATURA.
Setpoint de temperatura
Configure el valor mínimo de temperatura que debe alcanzar la zona expresado en °C, para que sea posible iniciar el ciclo automático.
Tolerancia
Configure el valor de tolerancia de variación de la temperatura, expresado en %, más allá del cual la soldadura genera una alarma.
Máximo
Configure el valor máximo de temperatura que puede alcanzar la zona, expresado en °C.
Tolerancia de regulación
Configure el valor de tolerancia de ajuste de la temperatura, expresado en %, es decir, la diferencia respecto a la temperatura de trabajo que se considera aceptable, sin que se produzca una alarma en la soldadora.