Diagnostic des machines
Le menu DIAGNOSTIC DE LA MACHINE permet d'accéder à des pages sur lesquelles vous pouvez consulter l'état de la machine et de ses composants, commander les composants de la machine et les outils installés, effectuer des tests, ainsi que consulter les étalonnages et les certifications réalisés sur la machine à souder.
PLC
La page PLC vous permet de visualiser et de surveiller l'état des entrées et sorties individuelles de l'automate programmable ainsi que des cartes installées sur la machine à souder. Cette fonction est particulièrement utile pour le personnel de maintenance lors du dépannage.
Matériel API
L'onglet HARDWARE PLC vous permet de visualiser la configuration matérielle du module d'E/S de l'automate programmable et de vérifier l'état des cartes installées. L'état de chaque carte d'E/S est immédiatement visible grâce à un voyant LED situé au-dessus de la carte : une LED verte indique que la carte fonctionne correctement ; une LED rouge indique que la carte doit être inspectée par un technicien de maintenance. Les causes possibles de dysfonctionnement sont les suivantes : - Carte mal insérée dans l'emplacement du module d'E/S. - Emplacement défectueux (vérifiez en déplaçant une carte d'E/S en bon état vers un autre emplacement). - Carte défectueuse ou endommagée.
Si une carte est défectueuse ou endommagée, remplacez-la par une nouvelle carte du même modèle.
Configuration PLC
La configuration matérielle du PLC peut être définie via le panneau opérateur, dans le menu RÉGLAGES MACHINE/RÉGLAGES GÉNÉRAUX
Attention
La configuration matérielle du PLC ne peut être modifiée que par des opérateurs autorisés.Décodage des broches
La carte PIN DECODING permet aux opérateurs de visualiser le schéma des broches du connecteur ainsi que leur état. Chaque broche est représentée par un voyant LED indiquant son état : gris = désactivé, vert = activé.
À chaque broche est attribué un poids binaire (1, 2, 4, 8, 16, 32). La combinaison des états des broches génère, par décodage binaire, le code de l'outil connecté à la machine.
Cette page a donc une fonction de diagnostic, vous permettant de : - Identifier l'adresse de la broche dans le connecteur. - Vérifier son état (marche/arrêt). - Afficher le code de l'outil dérivé de la combinaison des signaux.
24 broches
La carte à 24 broches est visible si un connecteur à 24 broches est installé et activé sur la machine à souder.
32 broches
La carte à 32 broches s'affiche si un connecteur à 32 broches est installé et activé sur la machine à souder.
Bus à 64 broches
La carte BUS 64 broches s'affiche si un connecteur BUS 64 broches est installé et activé sur la machine à souder.
Signaux
Option
La carte Signals vous permet de visualiser les signaux échangés entre la machine et les périphériques externes, notamment : - Les boutons à distance. - Les alertes sonores ou visuelles. - Les signaux entre la machine et les accessoires intelligents. - Les signaux échangés pour la gestion de la traçabilité ou le contrôle des robots.
Ces signaux sont définis en fonction d'exigences spécifiques et ne peuvent être configurés que par un configurateur CEMAS agréé.
État moteur
La page MOTOR STATUS vous permet de consulter des informations concernant l'état des variateurs installés sur la machine à souder.
Chaque variateur dispose de sa propre fiche, identifiée par le nom affiché dans le coin supérieur gauche. En appuyant sur le bouton Info (icône « i » blanche) associé à chaque axe, vous pouvez consulter les détails spécifiques du composant matériel correspondant.
Pour chaque moteur, une LED intitulée Référencé indique que le codeur d'axe a été réinitialisé à la position correcte lors de la mise en service. Si un moteur est remplacé, veuillez contacter CEMAS afin qu'il effectue la procédure de réinitialisation de la position.
Moteur hydraulique
La fiche technique de l'entraînement spécifique, c'est-à-dire le bloc hydraulique, contient les informations suivantes.
Veuillez vous assurer que le produit est correctement installé et
Force exercée exprimée en kgf.
Poste
Position de l'objet mesuré, exprimée en millimètres (mm).
Capteur de force
Option
Force mesurée par le capteur de force installé, exprimée en kilogrammes-force (kgf). Le capteur de force en option permet d'obtenir une plus grande précision lors du réglage de la force de la machine à souder.
Température de l'huile
La température atteinte par l'huile, exprimée en degrés Celsius (°C). La température de fonctionnement idéale pour l'huile se situe entre 30 °C et 45 °C. Si la température descend en dessous de 10 °C ou dépasse 65 °C, la machine signalera une erreur et il ne sera pas possible de l'utiliser.
Pression
Pression d'huile mesurée, exprimée en bars. La plage de fonctionnement s'étend de 0 à 200 bars, où 0 correspond à une force nulle et 200 à la force maximale pouvant être fournie par l'unité de commande. En cas de défaillance du capteur, la valeur peut sortir de cette plage ; la machine déclenchera alors une alarme et empêchera le fonctionnement.
Transducteurs
La position absolue de l'objet mesuré par rapport au point zéro de la machine, exprimée en millimètres (mm).
Plan de transfert
Option
La fiche technique de l'entraînement spécifique, c'est-à-dire le moteur du plateau tournant, contient les informations suivantes.
Actuel
Consommation électrique, exprimée en ampères (A).
Paire
Couple exercé exprimé en Nm
Poste
Position de l'objet mesuré, exprimée en millimètres (mm).
Essai machine
La page TEST MACHINE vous permet d'effectuer quelques tests de contrôle afin de vérifier le bon fonctionnement de la soudeuse
Attention
L'activité TEST MACHINE ne peut être effectuée qu'avec la soudeuse réglée en mode manuel. Le test ne peut être effectué que par le personnel de CEMAS Elettra s.r.l. et a pour but de tester les cycles de la machine.Test VCU
Le test VCU permet d'effectuer un test de vibration de la soudeuse. Le test ne peut être effectué qu'après avoir réglé la machine en mode manuel. Pour effectuer le test, il est nécessaire d'entrer l'amplitude de vibration dans le champ modifiable réglée et de sélectionner on dans le champ activation vibration manuelle. Il sera alors possible de démarrer le test en maintenant enfoncé le bouton DÉMARRAGE CYCLE situé sur le panneau de commande de la machine. Si le test de vibration dure plus longtemps que le temps maximum défini comme time-out (généralement 15 s), la vibration est interrompue afin de préserver l'intégrité du générateur de vibrations. Pendant la vibration, il est possible de visualiser en temps réel la valeur d'amplitude effective à laquelle vibre la soudeuse, grâce à l'indicateur à barres horizontales situé sur le panneau. Le test de vibration est utile pour écouter la qualité de la vibration.
Largeur
Amplitude réelle des vibrations atteinte lors du test VCU, exprimée en mm.
Fréquence
Fréquence de vibration réelle atteinte lors du test VCU, exprimée en Hz.
Configuré
Amplitude de vibration définie par l'opérateur sur lequel le test VCU doit être effectué, exprimée en mm.
Activation manuelle de la vibration
La sélection marche/arrêt permet d'activer ou de désactiver le bouton DÉMARRAGE CYCLE présent sur le panneau de commande à bord de la machine, afin d'effectuer le test VCU.
Test de poussée
Le test SPINTA permet d'effectuer un test de poussée de la soudeuse. Le test ne peut être effectué qu'après avoir réglé la machine en mode manuel. Pour effectuer le test, il est nécessaire de déplacer la table de la soudeuse à l'aide des touches fléchées situées dans le cadre du panneau de commande. Une fois la hauteur utile pour effectuer le test de poussée atteinte, il est possible de visualiser en temps réel la valeur de poussée effective à laquelle travaille la soudeuse, grâce à l'indicateur à barres horizontales situé sur le panneau.
Poussée
Force de poussée réelle atteinte lors du test SPINTA, exprimée en kgf.
Cycle de test
Le test DRY RUN CYCLE permet de tester la soudeuse. Le test est effectué automatiquement par la machine, qui effectuera autant de cycles de travail que ceux définis par l'opérateur. Lorsque le test DRY RUN CYCLE est activé, l'icône suivante apparaît dans le coin inférieur droit du cadre du panneau de commande.
| DRY RYN CYCLE |
|---|
 |
Certifié
En activant le commutateur, vous activez la fonction de test de la soudeuse.
Sauter la soudure
Lorsque le commutateur est activé, le cycle de test n'active pas la vibration.
Répétition
Nombre de répétitions, défini par l'opérateur, du cycle d'usinage à exécuter pour effectuer le contrôle. En général, 250 cycles d'usinage sont définis pour les soudeuses hydrauliques et 500 cycles d'usinage pour les soudeuses électriques.
Retard
Temps défini par l'opérateur entre la fin d'un cycle de travail et le suivant.
Assistance
La page ASSISTANCE contient les données principales de la soudeuse et des informations générales sur le travail effectué par la machine jusqu'à ce moment-là.
Informations Assistance
Dans la partie gauche de la page, vous pouvez visualiser les données principales de la soudeuse. Les informations indiquées sont les suivantes.
- TECHNOLOGIE : technologie de soudage utilisée par la machine.
- MODÈLE : modèle de la soudeuse.
- DATE DE FABRICATION : date de fabrication de la soudeuse.
- NUMÉRO DE SÉRIE : numéro de série de la soudeuse.
- VERSION IHM : version de l'IHM, version de l'API et de la documentation API installées sur la soudeuse.
- VERSION PLC : version du PLC installé sur la soudeuse.
- HEURES DE TRAVAIL : nombre total d'heures de travail effectuées par la soudeuse.
- CYCLES TOTAUX : nombre total de cycles de travail effectués par la soudeuse.
- PIÈCES PRODUITES : nombre total de pièces produites conformes et rejetées par la soudeuse.
- NUMÉRO DE SÉRIE PLC : code de série du PLC installé sur la soudeuse.
- NUMÉRO DE SÉRIE DE LA CARTE MÉMOIRE : code de série de la carte mémoire installée sur la soudeuse.
Technologie
Technologie de soudage utilisée par la machine.
Modèle
Modèle de la machine à souder.
Informations sur l'assistance à distance
Dans la partie droite de la page, ASSISTANCE À DISTANCE, il est possible de visualiser l'état de la connexion de la machine pendant une intervention d'assistance à distance par le Service CEMAS Elettra s.r.l. et de télécharger la documentation relative à la soudeuse spécifique. Les informations suivantes sont affichées :
- MACHINE CONNECTÉE : si le voyant est rouge, la machine est connectée à distance à CEMAS Elettra s.r.l. pour effectuer les opérations d'assistance.
- ASSISTANCE CONNECTÉE : si le voyant est rouge, l'opérateur d'assistance CEMAS Elettra s.r.l. est connecté.
| ICÔNE | ACTION |
|---|---|
 |
Lorsque l'assistance est connectée, en plus de l'allumage de la LED rouge, le symbole affiché dans le coin supérieur droit de l'écran apparaît. Il est possible de déplacer le symbole dans les quatre coins de l'écran en cliquant dessus, selon les besoins. |
- DOCUMENTATION : QR code et liens permettant d'accéder à la documentation en ligne de la soudeuse.
- E-MAIL : contact utile pour demander assistance au service après-vente CEMAS Elettra s.r.l.
Date de fabrication
Date de fabrication de la soudeuse.
Numéro de série
Numéro de série de la soudeuse.
Version IHM
Version de l'IHM, version de l'API et documentation de l'API installées sur la soudeuse.
Version PLC
Version du PLC installé sur la soudeuse.
Heures de travail
Nombre total d'heures de travail effectuées par la soudeuse.
Cycles totaux
Nombre total de cycles de travail effectués par la soudeuse.
Pièces produites
Nombre total de pièces conformes et non conformes produites par la soudeuse.
Numéro de série du PLC
Code série de l'automate installé sur la soudeuse.
Numéro de série de la carte mémoire
Numéro de série de la carte mémoire installée sur la soudeuse.
Assistance à distance
Dans la section ASSISTANCE À DISTANCE, il est possible de visualiser l'état de la connexion de la machine pendant une intervention d'assistance à distance par le Service CEMAS Elettra s.r.l. et de télécharger la documentation relative à la soudeuse spécifique.
Machine connectée
Si le voyant est rouge, la machine est connectée à distance à CEMAS Elettra s.r.l. pour effectuer les opérations d'assistance.
Support connecté
Si la LED est rouge, cela signifie que l'opérateur CEMAS Elettra s.r.l. est connecté.
| ICÔNE | ACTION |
|---|---|
|
Lorsque l'assistance est connectée, en plus de l'allumage de la LED rouge, le symbole affiché dans le coin supérieur droit de l'écran apparaît. Il est possible de déplacer le symbole dans les quatre coins de l'écran en cliquant dessus, selon les besoins. |
Documentation
Code QR et liens à utiliser pour accéder à la documentation en ligne de la soudeuse.
Courriel
Veuillez contacter le service d'assistance de CEMAS Elettra s.r.l. pour toute demande d'assistance.
Mouvements manuels
La page MOUVEMENTS MANUELS permet d'actionner en mode manuel les mouvements principaux de la machine et les mouvements configurés sur l'équipement installé.
Manipulation manuelle de l'équipement
L'onglet ÉQUIPEMENT permet d'afficher et d'utiliser tous les objets configurés sur l'équipement installé. Les objets doivent être préalablement configurés dans PARAMÈTRES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES.
Présences
La zone présences affiche toutes les présences configurées dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES. À chaque présence configurée sur l'équipement est attribué un objet qui indique le nom d'identification attribué à la présence. L'objet contient une LED qui peut être allumée ou éteinte. Si la LED est allumée, la présence est active.
Actionneurs
La zone actionneurs répertorie tous les actionneurs configurés dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS. Chaque actionneur configuré sur l'équipement se voit attribuer un objet qui indique le nom d'identification attribué à l'actionneur. L'objet contient les touches travail et repos, qui permettent de déplacer l'actionneur spécifique. Les touches doivent être maintenues enfoncées pour mettre l'actionneur en marche ou à l'arrêt. Si la touche est rétroéclairée, la position est atteinte. Si la touche est rétroéclairée en rouge, l'objet est en alarme.
Vides
La zone vide affiche tous les vides configurés dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/VIDES. À chaque vide configuré sur l'équipement est attribué un objet qui indique le nom d'identification attribué au vide. L'objet contient les touches vide et souffler, qui permettent d'actionner le vide spécifique. Les touches doivent être maintenues enfoncées pour activer le vide ou le soufflage. Si la touche est rétroéclairée, le vide ou le soufflage est actif. Si la touche est rétroéclairée en rouge, l'objet est en alarme.
Mouvements manuels de la machine
La fiche MACHINE permet d'actionner manuellement les mouvements principaux de la machine. Les mouvements doivent être préalablement configurés dans le menu RÉGLAGES MACHINE.
Axes
La carte ASSI permet de commander les axes de déplacement principaux de la soudeuse.
Table
La page TABLE vous permet de déplacer l'axe de la table de la machine à souder et affiche un schéma simplifié de la machine à souder présentant une simulation du mouvement de la table.
Position du chariot
Option
Pour charger ou décharger les outils de la machine à souder en toute sécurité, la table doit être réglée à une hauteur spécifique afin de permettre la fixation correcte du chariot transportant les outils. La hauteur du TROLLEY peut être réglée directement sur cette page.
# Mettez-vous en position
Cela vous permet de positionner l'axe à une hauteur spécifiée. La valeur saisie est limitée par les limites définies dans le menu PARAMÈTRES DE LA MACHINE.
| Icône | ACTION |
|---|---|
 |
ALLER EN POSITION : la position est atteinte en maintenant le bouton enfoncé. La hauteur est atteinte lorsque le bouton s'allume. |
Mouvement
| Icône | ACTION |
|---|---|
 |
Les touches FLÈCHES vous permettent de déplacer le tableau vers le haut ou vers le bas. Pour ce faire, maintenez la touche enfoncée. La hauteur de destination s'affiche au-dessus des touches fléchées. |
Plan de transfert
Option
La carte PIANO TRASLANTE permet de déplacer l'axe correspondant au plan translateur installé sur la soudeuse. La carte comporte un schéma simplifié de la soudeuse sur lequel est simulé le déplacement effectué par le plan translateur. Le déplacement du plan translateur peut être contrôlé en déplacement.
Cylindre de verrouillage
Option
L'objet cylindre de verrouillage identifie les verrouillages de positionnement du plan coulissant. L'objet contient les touches « in » et « out », qui permettent de déplacer le verrouillage. Les touches doivent être maintenues enfoncées pour mettre le verrouillage en position. Si la touche est rétroéclairée, la position est atteinte.
Position de soudage
Option
Pour charger ou décharger l'outil de la machine à souder en toute sécurité, la table mobile doit pouvoir se déplacer à une hauteur garantissant un alignement correct de l'outil. La hauteur de la position de soudage doit être réglée dans le menu PARAMÈTRES DE L'ÉQUIPEMENT/POSITIONS.
# Mettez-vous en position
Cela vous permet de positionner l'axe à une hauteur spécifiée. La valeur saisie est limitée par les limites définies dans le menu PARAMÈTRES DE LA MACHINE.
| Icône | ACTION |
|---|---|
|
ALLER EN POSITION : la position est atteinte en maintenant le bouton enfoncé. La hauteur est atteinte lorsque le bouton s'allume. |
Mouvement
Option
| Icône | ACTION |
|---|---|
|
Les touches FLÈCHES vous permettent de déplacer le plan de translation vers l'avant ou vers l'arrière. Le déplacement s'effectue en maintenant la touche enfoncée. La position de destination du plan de translation, par rapport au point zéro de la machine, est indiquée à côté des touches. La position est atteinte lorsque la touche FLÈCHE correspondante s'allume en vert. |
Portails
La page GATES vous permet de commander les portillons installés sur la machine à souder et affiche un schéma simplifié de la machine présentant une simulation du mouvement du portillon.
Les boutons OPEN et CLOSE vous permettent de déplacer le portillon manuellement et doivent être maintenus enfoncés pour exécuter le mouvement.
Si une commande bimanuelle est installée sur la machine à souder, vous devez sélectionner le mouvement à effectuer et le lancer à l'aide du bouton physique START.
Étalonnages et certifications
La page ÉTALONNAGES ET CERTIFICATIONS permet de visualiser les étalonnages et les certifications effectués sur la soudeuse.
Définition de l'étalonnage
La calibration désigne l'utilisation d'une norme de mesure pour déterminer le rapport entre la valeur affichée par l'instrument et la valeur réelle. La fiabilité d'un instrument de mesure peut être garantie en le calibrant selon une norme de mesure.
Il est important de distinguer le concept de calibrage de celui d'étalonnage :
- l'étalonnage est une opération qui permet de définir les caractéristiques métrologiques d'un instrument, dans le but de définir sa précision ;
- le calibrage a pour objectif de rendre l'instrument plus précis et, par conséquent, d'améliorer sa précision (en particulier dans les instruments à lecture directe).
En d'autres termes, le premier détermine les caractéristiques actuelles de l'instrument, tandis que le second les améliore. L'étalonnage de la force que peut exercer la table de la soudeuse permet d'effectuer des cycles de travail extrêmement précis, car la force exercée qui est détectée représente la meilleure mesure possible.
Définition de la capacité
Le contrôle statistique de processus (SPC) consiste en une série de tests statistiques effectués sur un processus (par exemple une ligne de production) ou sur une seule machine. Ses objectifs sont les suivants :
- contrôler la qualité du processus ;
- prévenir les erreurs ;
- réduire les coûts liés aux problèmes rencontrés sur les unités de production non conformes.
Les techniques SPC évaluent la variabilité d'un processus afin d'identifier la probabilité de non-conformité. Le test de capacité fait partie des contrôles pouvant être effectués sur une machine. Le test de capacité prend en compte deux indices fondamentaux :
- Cm, ou capacité de la machine. Il s'agit du nombre de fois où la dispersion de la machine est comprise dans l'intervalle de tolérance. Plus sa valeur est élevée, meilleure est la machine. Le Cm décrit la répétabilité d'une machine par rapport à la classe de tolérance, sans tenir compte de son centrage par rapport à la valeur nominale.

- Cmk. Pour étudier le centrage de la capacité de la machine par rapport à la valeur nominale, on utilise l'indice Cmk, qui relie la capacité de la machine au centrage autour de la valeur nominale. Un Cmk élevé indique que la machine a une faible dispersion et qu'elle est bien centrée dans l'intervalle de tolérance.

Un bon Cm est essentiel pour une machine. Si le Cm est faible, la seule façon de l'accepter sans le réparer est d'augmenter l'intervalle de tolérance.


Si le Cmk est faible mais que le Cm est élevé, la machine peut rentrer dans les paramètres de spécification avec un simple recalibrage.

Table
L'onglet TABLE permet d'accéder aux fiches d'étalonnage, de certification et de capacité relatives à la force exercée par la table de la soudeuse.
Calibrage
La fiche CALIBRATION permet d'afficher la force minimale et maximale calibrée et le résultat de la dernière calibration de la force effectuée sur la soudeuse.
Force minimale
Force minimale que peut exercer la table en kgf, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Force maximale
Force maximale que la table peut exercer en kgf, au-delà de laquelle la soudeuse pourrait être endommagée.
Résultat de l'étalonnage
Résultat du dernier étalonnage effectué sur la soudeuse et date d'exécution de la procédure d'étalonnage.
Graphique d'étalonnage
Le GRAPHIQUE permet de visualiser l'ensemble du processus d'étalonnage. Il permet de visualiser l'évolution de la force exercée par la table (exprimée en kgf) et le retour d'information de la poussée de l'axe considéré (exprimé en %). Ces paramètres sont affichés par rapport à la force en pourcentage que la table peut exercer (exprimée en %). Dans la zone du graphique, il est possible de visualiser les courbes des paramètres simultanément ou individuellement, à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
  |
Afficher ON affiche les courbes sur le graphique. |
  |
Afficher OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Certification
La fiche CERTIFICATION permet de visualiser la force minimale et maximale certifiée ainsi que le résultat de la dernière certification de la force effectuée sur la soudeuse.
Force minimale
Force minimale que peut exercer la table en kgf, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Force maximale
Force maximale que la table peut exercer en kgf, au-delà de laquelle la soudeuse pourrait être endommagée.
Résultat de la certification
Résultat de la dernière certification effectuée sur la soudeuse et date d'exécution de la procédure de certification.
Certification graphique
Le GRAPHIQUE permet de visualiser l'ensemble du processus de certification. Il est possible d'y visualiser l'évolution de la force exercée par la table (exprimée en kgf), le point de consigne de la force (exprimé en kgf) et les courbes idéales qui représentent les plages de référence pour la force minimale et la force maximale. Ces paramètres sont affichés en référence aux points de contrôle définis pour exécuter la procédure de certification.
Dans la zone du graphique, il est possible de visualiser les courbes des paramètres simultanément ou individuellement, à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
|
Afficher ON affiche les courbes sur le graphique. |
|
Afficher OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Capacité
La fiche CAPABILITÉ permet de visualiser la force minimale et maximale certifiée, le facteur correctif Cmk et le résultat du dernier test de répétabilité de la force effectué sur la soudeuse.
Force minimale
Force minimale que peut exercer la table en kgf, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Force maximale
Force maximale que la table peut exercer en kgf, au-delà de laquelle la soudeuse pourrait être endommagée.
CMK
Facteur correctif Cmk qui permet de garantir la répétabilité de la poussée.
Résultat de la capacité
Résultat du dernier essai de répétabilité effectué sur la soudeuse et date d'exécution de la procédure.
Graphique des capacités
Le GRAPHIQUE permet de visualiser l'ensemble du processus de certification de la répétabilité. Il est possible d'y visualiser l'évolution de la force exercée par la table (exprimée en kgf), le point de consigne de la force (exprimé en kgf) et les limites de tolérance minimale et maximale. Ces paramètres sont affichés en référence aux points de contrôle définis pour exécuter la procédure de certification.
Dans la zone du graphique, il est possible de visualiser les courbes des paramètres simultanément ou individuellement, à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
|
Afficher ON affiche les courbes sur le graphique. |
|
Afficher OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Planéité
La fiche PLANARITÉ permet de visualiser les points relevés afin de vérifier la planéité correcte de la table. La détection des points est effectuée par un opérateur CEMAS Elettra s.r.l. à l'aide d'un comparateur par rapport à la tête de la soudeuse et après un éventuel réglage. Les valeurs détectées sont considérées comme conformes si elles se situent dans une plage de ± 0,05 mm par rapport au point de référence. La fiche indique également le résultat et la date de la dernière détection.
VCU
La fiche VCU permet d'accéder aux fiches d'étalonnage, de certification et de capacité relatives à l'amplitude de vibration atteinte par la tête vibrante de la soudeuse.
Calibrage
La fiche CALIBRATION permet d'afficher l'amplitude minimale et maximale calibrée et le résultat de la dernière calibration de l'amplitude effectuée sur la soudeuse.
Largeur minimale
Largeur minimale que peut atteindre la tête vibrante en mm, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Largeur maximale
Largeur maximale que peut atteindre la tête vibrante en mm, au-delà de laquelle la soudeuse pourrait être endommagée.
Résultat de l'étalonnage
Résultat du dernier étalonnage effectué sur la soudeuse et date d'exécution de la procédure d'étalonnage.
Graphique d'étalonnage
Le GRAPHIQUE permet de visualiser l'ensemble du processus d'étalonnage. Il permet de visualiser l'évolution de l'amplitude atteinte par la tête vibrante (exprimée en mm). Dans la zone du graphique, les courbes des paramètres peuvent être affichées simultanément ou individuellement à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
|
Le bouton AFFICHER ON affiche les courbes sur le graphique. |
|
Le bouton AFFICHER OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Certification
L'onglet CERTIFICATION permet d'afficher les largeurs minimale et maximale certifiées ainsi que le résultat de la dernière certification de largeur effectuée sur la soudeuse.
Largeur minimale
Largeur minimale que peut atteindre la tête vibrante en mm, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Largeur maximale
Largeur maximale que peut atteindre la tête vibrante en mm, au-delà de laquelle la soudeuse pourrait être endommagée.
Résultat de la certification
Résultat de la dernière certification effectuée sur la soudeuse et date d'exécution de la procédure de certification.
Certification graphique
Le GRAPHIQUE permet de visualiser l'ensemble du processus de certification. Il permet de visualiser l'évolution de l'amplitude atteinte par la tête vibrante (exprimée en mm), le point de consigne de l'amplitude (exprimé en mm) et les courbes idéales qui représentent les plages de référence pour l'amplitude minimale et l'amplitude maximale. Ces paramètres sont affichés en référence aux points de contrôle définis pour exécuter la procédure de certification. Dans la zone du graphique, il est possible d'afficher les courbes des paramètres simultanément ou individuellement, à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
|
Le bouton AFFICHER ON affiche les courbes sur le graphique. |
|
Le bouton AFFICHER OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Capacité
La fiche CAPABILITÉ permet de visualiser l'amplitude minimale et maximale certifiée, le Cmk et le résultat du dernier test de répétabilité de l'amplitude effectué sur la soudeuse.
Largeur minimale
Largeur minimale que peut atteindre la tête vibrante en mm, en dessous de laquelle la soudeuse ne peut pas fonctionner.
Largeur maximale
Largeur maximale que peut atteindre la tête vibrante en mm, au-delà de laquelle la soudeuse pourrait être endommagée.
CMK
Facteur correctif Cmk qui permet de garantir la répétabilité de l'amplitude.
Résultat de la capacité
Résultat du dernier essai de répétabilité effectué sur la soudeuse et date d'exécution de la procédure.
Graphique des capacités
Le GRAPHIQUE permet de visualiser l'ensemble du processus de certification de la répétabilité. Il est possible d'y visualiser l'évolution de l'amplitude atteinte par la tête vibrante (exprimée en mm), le point de consigne de l'amplitude (exprimé en mm) et les limites de tolérance supérieure et inférieure (exprimées en mm). Ces paramètres sont affichés en référence aux points de contrôle définis pour exécuter la procédure de certification. Dans la zone du graphique, il est possible d'afficher les courbes des paramètres simultanément ou individuellement, à l'aide du bouton AFFICHER situé à la base de chaque axe du paramètre spécifique.
| ICÔNE | ACTION |
|---|---|
|
Le bouton AFFICHER ON affiche les courbes sur le graphique. |
|
Le bouton AFFICHER OFF masque les courbes sur le graphique. |
En sélectionnant une courbe et en faisant glisser le curseur qui apparaît, il est possible d'afficher les valeurs des paramètres ponctuellement.
Transducteurs
La page TRANSDUCTEURS permet d'afficher les cotes relevées par les transducteurs de position montés sur la soudeuse.
Schéma des transducteurs
La page présente un schéma simplifié de la machine sur lequel sont mis en évidence les transducteurs et les capteurs correspondants montés. Chaque capteur est accompagné de la cote relevée, exprimée en mm.
| ICÔNE | ACTION |
|---|---|
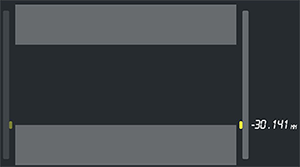 |
Capteur simple. |
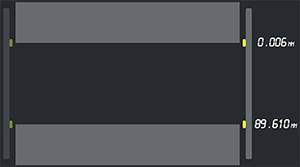 |
Capteur double. |
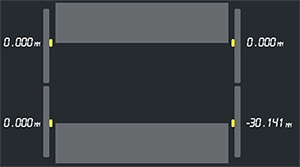 |
Capteur double sur 2 transducteurs. |
Il est nécessaire de régler correctement la configuration des transducteurs installés sur la soudeuse dans RÉGLAGES MACHINE/RÉGLAGES GÉNÉRAUX/COMPOSANTS/TRANSDUCTEURS.
Emplacement
Affichez la différence entre la position de la planche et la position lue par le transducteur de la tête.
Position de la planche
Affiche la position de la table par rapport au point zéro de la machine.
Erreur de désalignement de la tête
Affiche la différence entre la position de la tête lue par le transducteur droit et la position de la tête lue par le transducteur gauche.
Erreur de désalignement de la table
Affiche la différence entre la position de la planche lue par le transducteur droit et la position de la planche lue par le transducteur gauche.