Paramètres Équipement
Le menu RÉGLAGES ÉQUIPEMENT permet d'accéder aux pages qui permettent de visualiser et de configurer toutes les fonctions relatives à l'équipement installé sur la machine, de régler le cycle de soudage optimal pour l'équipement spécifique et de configurer les paramètres de soudage.
Configuration
La page CONFIGURATION permet de configurer les paramètres généraux de l'équipement. Ces paramètres seront enregistrés et utilisés à chaque fois que l'équipement sera inséré dans la machine.
Configuration
Dans la zone Configuration, il est possible de définir :
- Hauteur de l'équipement : saisir la hauteur minimale de l'équipement en mm ;
- Hauteur de l'équipement en colonne : saisir la hauteur totale de l'équipement correctement aligné en mm ;
- Charge sur la tête : à l'aide d'un commutateur, il est possible d'activer ou de désactiver la possibilité de charger la pièce à souder sur la tête de la soudeuse (contenu visible uniquement par le configurateur de la machine) ;
- Déchargement de la tête : à l'aide d'un commutateur, il est possible d'activer ou de désactiver la possibilité de décharger la pièce de la tête de la soudeuse (contenu visible uniquement par le configurateur de la machine).
Cycle automatique alternatif
…
Temps de cycle
Dans la zone temps de cycle, il est possible de définir :
- Minimum : saisir le temps de cycle minimum en s ;
- Maximum : saisir le temps de cycle maximum en s.
Si les temps de cycle définis ne sont pas respectés, une alarme sera générée.
Prise de pièce
Dans la zone prise de pièce, il est possible de sélectionner le mode de chargement des pièces à souder sur la machine. Les options disponibles sont les suivantes :
- Désactivé : l'opérateur charge manuellement les pièces à souder sur les supports ;
- Simple : la soudeuse effectue automatiquement les opérations nécessaires pour permettre la prise de la pièce supérieure sur le support supérieur, sans que l'opérateur n'ait à intervenir ;
- Contre-dépouille : la soudeuse effectue automatiquement les opérations nécessaires pour permettre la prise de la pièce supérieure sur le support supérieur, sans que l'opérateur n'ait à le faire et en tenant compte de la présence d'une contre-dépouille à surmonter. Il y a contre-dépouille lorsque la forme de la pièce à souder est telle qu'elle empêche sa division et son extraction de la cavité du support sans endommager la pièce elle-même ;
- Contre-dépouille sans mouvement pendant le préchauffage : la soudeuse effectue automatiquement les opérations nécessaires pour permettre la prise de la pièce supérieure sur le support supérieur, sans que l'opérateur ait à le faire et en tenant compte de la présence d'une contre-dépouille à surmonter sur les supports. Il y a contre-dépouille lorsque la forme de la pièce à souder est telle qu'elle empêche sa séparation et son extraction de la cavité du gabarit sans endommager la pièce elle-même.
Plan de transfert
Option
Si, dans l'onglet RÉGLAGES GÉNÉRAUX du menu RÉGLAGES MACHINE, le plan translateur est activé, la zone plan translateur apparaît dans la page CONFIGURATION. Dans la zone plan translateur, il est possible de sélectionner le mode de chargement des pièces à souder sur le plan translateur installé sur la machine. Les options disponibles sont les suivantes :
- Désactivé : l'opérateur charge manuellement les pièces à souder sur les supports ;
- Simple : la soudeuse effectue automatiquement les opérations nécessaires pour permettre la prise de la pièce supérieure sur le support supérieur, sans que l'opérateur n'ait à le faire ;
- Contre-dépouille : la soudeuse effectue automatiquement les opérations nécessaires pour permettre la prise de la pièce supérieure sur le support supérieur, en tenant compte de la présence d'une contre-dépouille, c'est-à-dire un élément encombrant de la pièce à souder qui ne permet pas d'effectuer des mouvements linéaires, sans que l'opérateur ait à le faire.
Type de fiche
Dans la zone type de fiche, il est possible de sélectionner le type de fiche qui permet de connecter l'équipement à la soudeuse. Tous les signaux de l'équipement passent par la fiche, par exemple les signaux relatifs aux présences et aux actionneurs.
Cemas 24
Connecteur à 24 broches utilisant des E/S numériques.
Cemas 32
Connecteur à 32 broches utilisant des E/S numériques.
GVX
Fiche compatible avec les équipements non fabriqués par CEMAS Elettra s.r.l., qui active la norme de communication CAN OPEN.
Pneumatique
Il est possible de cocher l'option pneumatique pour définir la présence de raccords pneumatiques dans la fiche, puis de définir une connexion pneumatique pouvant être associée au connecteur utilisé.
Équipement intelligent
Si je sélectionne Profinet, puis-je choisir l'option « équipement intelligent » lorsque j'installe un équipement intelligent sur la machine ?
Sélection du modèle
Si l'équipement comporte deux cavités ou plus, la zone de sélection du modèle apparaît sur la page CONFIGURATION. Dans la zone sélection du modèle, il est possible d'activer ou de désactiver la sélection automatique du modèle : la soudeuse peut reconnaître automatiquement si le cycle de travail prévoit le soudage de pièces dans toutes les cavités présentes sur l'équipement ou uniquement dans les cavités présentes sur un seul côté de l'équipement. Si la sélection automatique est désactivée, il est nécessaire de définir manuellement le côté de l'équipement à utiliser.
Porte d'entrée
…
Configuration des cavités
Dans la zone configuration des cavités, il est possible de sélectionner le symbole représentant le nombre et la disposition des cavités présentes sur l'équipement installé dans la machine.
| ICÔNE | ACTION |
|---|---|
  |
Équipement composé d'une seule cavité positionnée verticalement. |
  |
Équipement composé de deux cavités positionnées verticalement. |
Actionneurs et présences
La page ACTIONNEURS ET PRÉSENCES permet de visualiser et de contrôler les paramètres des objets présents sur l'équipement, à savoir les présences, les actionneurs et les vides. Dans CONFIGURATION AVANCÉE, il est possible de visualiser et de contrôler les commandes d'entrée et de sortie de l'équipement.
Présences
La fiche PRÉSENCES permet de visualiser et de contrôler les paramètres des objets présents sur l'équipement qui effectuent le contrôle des pièces à souder. Les objets qui effectuent le contrôle peuvent être :
- des capteurs ;
- des photocellules ;
- des micro-interrupteurs mécaniques ;
- des fibres optiques ;
- autres.
Liste des présences
La partie gauche de l'onglet PRÉSENCES affiche la liste des présences configurées. Il est possible de configurer les présences tant que l'icône Ajouter est présente en bas de la liste.
| ICÔNE | ACTION |
|---|---|
 |
Ajouter une présence. |
 |
Supprimer une présence. |
La LED d'état permet d'évaluer les conditions de la présence : si elle est verte, cela signifie que la présence est active, si elle est éteinte, cela signifie que la présence n'est pas active, enfin si elle est rouge, cela signifie que la présence est en alarme.
Configuration des présences
La partie droite de l'onglet PRÉSENCES affiche tous les champs configurables de la présence sélectionnée.
Présence
Veuillez saisir le nom d'identification de la présence sélectionnée.
T02000-0.XX - Présence - Délai d'attente de présence
Le délai dans lequel la présence de l'objet à contrôler doit être vérifiée a été dépassé.
# Objet absent ou mal positionné
L'objet dont la présence doit être vérifiée n'est pas présent ou a été mal positionné.
S'il n'est pas présent, positionnez correctement l'objet à vérifier.
S'il est présent, retirez-le et replacez-le en vérifiant que la LED du capteur change d'état.
# Temps insuffisant
Le temps défini pour effectuer la vérification de présence n'est pas suffisant pour exécuter l'opération qui doit être contrôlée par le capteur.
Si nécessaire, modifiez le temps de temporisation de présence dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES.
# Contrôle non effectué
Si le capteur chargé de vérifier la présence est : - mal positionné, veuillez vérifier le positionnement du capteur et, si nécessaire, le repositionner ; - non calibré, veuillez procéder au calibrage du capteur ; - défectueux, veuillez vérifier son bon fonctionnement et, si nécessaire, le remplacer.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02001-0.XX - Présence - Délai d'absence
Le délai dans lequel l'absence de l'objet à contrôler doit être vérifiée a été dépassé.
# Objet présent ou mal positionné
L'objet dont l'absence doit être vérifiée est toujours présent ou a été mal positionné.
S'il est présent, retirez l'objet à vérifier.
S'il n'est pas présent, positionnez et retirez à nouveau l'objet en vérifiant que la LED du capteur change d'état.
# Temps insuffisant
Le temps défini pour effectuer la vérification d'absence n'est pas suffisant pour exécuter l'opération qui doit être contrôlée par le capteur.
Si nécessaire, modifiez le temps de temporisation d'absence dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES.
# Contrôle non effectué
Si le capteur chargé de vérifier l'absence est : - mal positionné, veuillez vérifier le positionnement du capteur et, si nécessaire, le repositionner ; - non calibré, veuillez procéder au calibrage du capteur ; - défectueux, veuillez vérifier son bon fonctionnement et, si nécessaire, le remplacer.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02002-0.XX - Présence - Adresse du connecteur à broches incorrecte
La configuration des entrées de présence n'a pas été effectuée correctement.
# Réinitialiser les entrées
Veuillez vérifier que les entrées sont configurées.
Veuillez vérifier que les entrées configurées sont correctes.
Si nécessaire, modifiez la sélection dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES/ENTRÉES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02003-0.XX - Présence - Non présent
Lorsqu'il est activé, le capteur chargé de signaler la présence ne détecte pas la présence de l'objet à contrôler.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Objet absent ou mal positionné
L'objet dont la présence doit être vérifiée n'est pas présent ou a été mal positionné.
S'il n'est pas présent, positionnez correctement l'objet à vérifier.
S'il est présent, retirez-le et replacez-le en vérifiant que la LED du capteur change d'état.
# Réinitialiser les entrées
Veuillez vérifier que les entrées sont configurées.
Veuillez vérifier que les entrées configurées sont correctes.
Si nécessaire, modifiez la sélection dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES/ENTRÉES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02004-0.XX - Présence - Non absent
Lorsqu'il est activé, le capteur chargé de signaler l'absence détecte la présence de l'objet à contrôler.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Objet présent ou mal positionné
L'objet dont l'absence doit être vérifiée est toujours présent ou a été mal positionné.
S'il est présent, retirez l'objet à vérifier.
S'il n'est pas présent, positionnez et retirez à nouveau l'objet en vérifiant que la LED du capteur change d'état.
# Réinitialiser les entrées
Veuillez vérifier que les entrées sont configurées.
Veuillez vérifier que les entrées configurées sont correctes.
Si nécessaire, modifiez la sélection dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES/ENTRÉES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02005-0.XX - Présence - Adresse de commande incorrecte
La configuration de la commande relative à la présence n'a pas été effectuée correctement.
# Réinitialiser les commandes
Veuillez vérifier que les commandes de présence sont correctement configurées.
Si nécessaire, modifiez les commandes en accédant au mode AFFICHAGE AVANCÉ, dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/PRÉSENCES/COMMANDES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T02006-0.XX - Présence - Contrôle anti-répétition
Une pièce soudée est toujours présente dans la zone de travail, ce qui active le contrôle anti-répétition.
# Retirer la pièce soudée
Retirez la pièce soudée du gabarit pour poursuivre le processus de production.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
Cavité - veuillez sélectionner la position
Veuillez sélectionner l'interface de l'équipement sur lequel le câblage est effectué.
Entrée
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des entrées.
Temps de présence
Définissez le délai de présence, c'est-à-dire le temps maximal nécessaire pour que la présence sélectionnée s'active. Si le délai est dépassé, un signal d'alarme est généré.
Cavité - veuillez sélectionner la cavité
Veuillez sélectionner la cavité de l'équipement actif pendant le cycle de soudage.
Commandes
Advanced view
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des commandes. Le bouton n'est visible qu'en mode CONFIGURATION AVANCÉE.
Absence temporaire
Définissez le délai d'absence, c'est-à-dire le temps maximal nécessaire pour que la présence sélectionnée soit désactivée. Si le délai est dépassé, un signal d'alarme est généré.
Retard ON
Advanced view
Réglez le temps de retard pour l'activation de la présence, c'est-à-dire le temps minimum de détection de présence. À la mise sous tension, le signal reçu par la présence n'est pas stable. La définition d'un temps ON permet de stabiliser le signal reçu par la présence. Une fois le temps minimum saisi écoulé, le fonctionnement du signal sera certainement stable. Le champ n'est visible qu'en mode CONFIGURATION AVANCÉE.
Retard désactivé
Advanced view
Définissez le délai avant la désactivation de la présence. Lors de la désactivation, le signal reçu par la présence n'est pas stable. La définition d'un délai d'arrêt permet de stabiliser le signal reçu par la présence. Une fois le délai minimum défini écoulé, le fonctionnement du signal sera stable. Le champ est visible uniquement en mode CONFIGURATION AVANCÉE.
Sélection du modèle
Activer ou désactiver la présence pour effectuer la sélection automatique du modèle. En activant cette fonction, la présence sera utilisée pour détecter la pièce à souder dans la cavité et permettre ainsi la sélection automatique du modèle pour les paramètres du cycle de soudage à effectuer.
Anti-répétition
Veuillez sélectionner l'activation (OUI) ou la désactivation (NON) de l'anti-répétition. Cette fonction permet d'éviter qu'un nouveau cycle de soudage ne démarre sans que la pièce soudée lors du cycle précédent ne soit déchargée.
Veuillez nous contacter pour toute question ou demande de renseignements
Advanced view
Sélectionnez la fonctionnalité du signal reçu par la présence : NON pour un contact normalement ouvert, NC pour un contact normalement fermé. Le champ est visible uniquement en mode CONFIGURATION AVANCÉE.
Actionneurs
La fiche ACTIONNEURS permet de visualiser et de contrôler les paramètres des objets présents sur l'équipement qui actionnent les instruments de l'équipement lui-même. Les objets qui effectuent les mouvements peuvent être :
- des blocages ;
- des chariots ;
- des éjecteurs ;
- des actionneurs ;
- autres.
Liste des actionneurs
La partie gauche de l'onglet ACTIONNEURS affiche la liste des actionneurs configurés. L'actionneur répertorié peut être composé d'un seul objet ou d'un groupe d'objets qui sont toutefois gérés comme un seul actionneur. Il est possible de configurer les actionneurs tant que l'icône Ajouter est présente en bas de la liste.
| ICÔNE | ACTION |
|---|---|
|
Ajouter un actionneur. |
|
Supprimer un actionneur. |
La LED repos ou travail permet de vérifier l'état de l'actionneur : si la LED repos est allumée, l'actionneur est en position de repos ; si la LED travail est allumée, l'actionneur est en position de travail.
Configuration des actionneurs
La partie droite de la fiche ACTIONNEURS indique tous les champs configurables de l'actionneur sélectionné.
Actionneur
Veuillez saisir le nom d'identification de l'actionneur sélectionné. Deux boutons sont disponibles sur le côté : « travail » et « repos ». Ils permettent d'effectuer un test de fonctionnement et de repos de l'actionneur sélectionné si la machine est réglée en mode manuel. Si le bouton est rétroéclairé, la position est atteinte. Si le bouton est rétroéclairé en rouge, l'objet est en alarme.
T01000-0.XX - Actionneur - Délai d'attente en position de repos
Le délai imparti pour terminer le mouvement a été dépassé ; par conséquent, l'actionneur n'a pas atteint la position de repos.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Mouvement non terminé
Si l'actionneur ne termine pas le mouvement dans le temps imparti :
- veuillez vérifier que l'entrée définie pour l'actionneur est correcte ;
- veuillez vérifier que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Temps insuffisant
Le temps défini pour exécuter le mouvement de l'actionneur n'est pas suffisant pour le terminer.
Si nécessaire, modifiez le temps de temporisation dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01001-0.XX - Actionneur - Délai d'attente position de travail
Le délai dans lequel le mouvement doit être effectué a été dépassé ; par conséquent, l'actionneur n'a pas atteint la position de travail.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Mouvement non terminé
Si l'actionneur ne termine pas le mouvement dans le temps imparti :
- veuillez vérifier que l'entrée définie pour l'actionneur est correcte ;
- veuillez vérifier que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Temps insuffisant
Le temps défini pour exécuter le mouvement de l'actionneur n'est pas suffisant pour le terminer.
Si nécessaire, modifiez le temps de temporisation dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01002-0.XX - Actionneur - Position de repos non libérée
Le capteur qui détecte la position de repos de l'actionneur continue de signaler la position atteinte.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Actionneur bloqué
Si l'actionneur ne bouge pas, veuillez vérifier :
- la présence éventuelle d'un obturateur empêchant le mouvement de l'actionneur ; dans ce cas, mettre l'obturateur au repos avant d'actionner l'actionneur ;
- que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01003-0.XX - Actionneur - Position de travail non libérée
Le capteur qui détecte la position de travail de l'actionneur continue de signaler la position atteinte.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Actionneur bloqué
Si l'actionneur ne bouge pas, veuillez vérifier :
- la présence éventuelle d'un obturateur empêchant le mouvement de l'actionneur ; dans ce cas, mettre l'obturateur au repos avant d'actionner l'actionneur ;
- que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01004-0.XX - Actionneur - Alarme externe
Erreur signalée par l'actionneur concernant une alarme externe.
Alarme non affichée.
T01005-0.XX - Actionneur - Les deux retours de position
Les capteurs qui détectent la position de travail et la position de repos de l'actionneur signalent tous deux la position atteinte.
# Positionnement des capteurs
Veuillez vérifier que les capteurs sont correctement positionnés : un capteur doit vérifier la position de travail et un capteur doit vérifier la position de repos.
Repositionnez les capteurs si nécessaire.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01006-0.XX - Actionneur - Commandes doubles
Les commandes de l'actionneur n'ont pas été configurées correctement, car deux commandes différentes sont actives simultanément.
# Réinitialiser les commandes
Si l'actionneur présente cette erreur, veuillez vérifier que les commandes sont correctement configurées.
Si nécessaire, modifiez les commandes dans CONFIGURATION DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS/COMMANDES, en sélectionnant le mode AFFICHAGE AVANCÉ.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01007-0.XX - Actionneur - Non en position de repos
Le capteur qui détecte la position de repos ne signale pas la présence de l'actionneur.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Actionneur bloqué
Si l'actionneur ne bouge pas, veuillez vérifier :
- la présence éventuelle d'un obturateur empêchant le mouvement de l'actionneur ; dans ce cas, mettre l'obturateur au repos avant d'actionner l'actionneur ;
- que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01008-0.XX - Actionneur - Non en position de travail
Le capteur qui détecte la position de travail ne signale pas la présence de l'actionneur.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Actionneur bloqué
Si l'actionneur ne bouge pas, veuillez vérifier :
- la présence éventuelle d'un obturateur empêchant le mouvement de l'actionneur ; dans ce cas, mettre l'obturateur au repos avant d'actionner l'actionneur ;
- que la course de l'actionneur n'est pas entravée par des obstacles mécaniques.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01009-0.XX - Actionneur - Adresse de commande incorrecte
La configuration de la commande relative à l'actionneur n'a pas été effectuée correctement.
# Réinitialiser les commandes
Veuillez vérifier que les commandes de l'actionneur sont correctement réglées.
Si nécessaire, modifiez les commandes en accédant au mode AFFICHAGE AVANCÉ, dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS/COMMANDES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01010-0.XX - Actionneur - Adresse de la vanne incorrecte
La configuration de la vanne relative à l'actionneur n'a pas été effectuée correctement.
# Réinitialiser la vanne
Veuillez vérifier qu'une vanne a bien été attribuée à l'actionneur.
Veuillez vérifier que la vanne sélectionnée est correcte.
Si nécessaire, modifiez la sélection dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T01011-0.XX - Actionneur - Adresse broche connecteur incorrecte
La configuration des entrées de l'actionneur n'a pas été effectuée correctement.
# Réinitialiser les entrées
Veuillez vérifier que les entrées sont configurées. Veuillez vérifier que les entrées configurées sont correctes. Si nécessaire, modifiez la sélection dans CONFIGURATION DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/ACTIONNEURS/ENTRÉES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
Cavité - veuillez sélectionner la position
Veuillez sélectionner l'interface de l'équipement sur lequel le câblage est effectué.
Modalités
Veuillez sélectionner le type d'actionneur choisi. Le mode actionneur est automatiquement sélectionné, c'est-à-dire le mode générique qui permet une gestion plus libre de l'objet dans le cyclogramme. Si vous sélectionnez l'un des types d'actionneurs plus spécifiques disponibles, il n'est plus possible de gérer l'actionneur dans le cyclogramme car il est géré automatiquement en fonction de sa fonctionnalité.
Marquage des bons
Le mode Marquage des bons gère l'actionneur de manière à créer un marquage particulier sur les pièces correctement soudées.
Marquage des rebuts
Le mode Marquage des rebuts gère l'actionneur de manière à créer une marque particulière sur les pièces rejetées.
Chariot de préhension de pièce
Le mode Prise de pièce contrôle l'actionneur de manière à ce qu'il exécute la fonction de prise de pièce.
Blocage de la prise de la pièce
Le mode Blocage prise pièce contrôle l'actionneur de manière à ce qu'il exécute la fonction de blocage pendant la prise de la pièce.
Veuillez sélectionner la vanne
Dans le menu déroulant qui s'affiche, veuillez sélectionner la vanne présente sur la machine correspondant à l'interface de l'équipement choisi.
Entrée
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des entrées.
Cavité - veuillez sélectionner la cavité
Veuillez sélectionner la cavité de l'équipement actif pendant le cycle de soudage.
Commandes
Advanced view
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des commandes. Le bouton n'est visible qu'en mode CONFIGURATION AVANCÉE.
Restrictions de sécurité
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'attribution des contraintes de sécurité, c'est-à-dire des priorités dans les mouvements des actionneurs afin d'éviter les collisions.
Pause
Définissez le délai d'attente, c'est-à-dire le temps dans lequel le mouvement doit être terminé, sinon une alarme est générée. L'alarme est générée si l'actionneur ne termine pas le mouvement ou si les capteurs de l'actionneur ne fonctionnent pas correctement.
Pause de travail
Définissez le délai d'attente, c'est-à-dire le temps pendant lequel le mouvement doit être effectué, sinon une alarme est générée. L'alarme est générée si l'actionneur ne termine pas le mouvement ou si les capteurs de l'actionneur ne fonctionnent pas correctement.
Retard de repos
Advanced view
Réglez le temps nécessaire pour garantir la stabilité du signal reçu par le capteur de repos de l'actionneur sélectionné, tant pour l'activation (ON) que pour la désactivation (OFF). Si l'actionneur n'est pas équipé d'un capteur, le temps réglé servira à retarder l'atteinte de la position de repos de l'actionneur.
Retard dans le travail
Advanced view
Réglez le temps nécessaire pour garantir la stabilité du signal reçu par le capteur de travail de l'actionneur sélectionné, tant pour l'activation (ON) que pour la désactivation (OFF). Si l'actionneur n'est pas équipé d'un capteur, le temps réglé servira à retarder l'atteinte de la position de travail de l'actionneur.
Emplacement du changement d'équipement
…
Vides
La fiche VUOTI permet de visualiser et de contrôler les paramètres des objets présents sur l'équipement qui permettent de maintenir la pièce à souder par dépression d'air. Les objets qui assurent le maintien peuvent être :
- des ventouses ;
- des cavités à vide ;
- autres.
Liste vide
La partie gauche de l'onglet VIDE affiche la liste des vides configurés. Il est possible de configurer les vides tant que l'icône ajouter est présente en bas de la liste.
| ICÔNE | ACTION |
|---|---|
|
Ajouter vide. |
|
Supprimer vide. |
La LED souffle ou vide permet de vérifier l'état du vide : si la LED souffle est allumée, le vide génère une pression pour permettre le détachement de la pièce ; si la LED vide est allumée, le vide génère une dépression.
Configuration des vides
La partie droite de la fiche VIDE affiche tous les champs configurables du vide sélectionné.
Vide
Veuillez saisir le nom d'identification du vide sélectionné. Deux boutons sont disponibles sur le côté : souffler et vide. Ils permettent d'effectuer un test de soufflerie et de dépression du vide sélectionné si la machine est réglée en cycle manuel. Si le bouton est rétroéclairé, la position est atteinte. Si le bouton est rétroéclairé en rouge, l'objet est en alarme.
T03000-0.XX - Vide - Délai d'attente vide
Le délai dans lequel le vide atteint doit être vérifié a été dépassé.
# Vide non atteint
Lorsque le vide réglé n'est pas atteint, veuillez vérifier si : - le réglage du vacuostat n'est pas correct, il est alors nécessaire de contrôler le bon fonctionnement du vacuostat et de le régler à - 0,65 bar ; - le contact avec la pièce n'est pas correct, il est alors nécessaire de repositionner la pièce.
# Vérification de la retenue
Veuillez vérifier que la fixation par ventouses ou par vide fonctionne correctement et efficacement.
# Contrôle non effectué
Le vacuostat de contrôle du vide ne fonctionne pas ou n'est pas correctement positionné. Veuillez vérifier le positionnement correct du vacuostat et son bon fonctionnement. Si nécessaire, veuillez repositionner ou remplacer le vacuostat.
# Temps insuffisant
Le temps défini pour effectuer la vérification du vide n'est pas suffisant pour exécuter l'opération qui doit être contrôlée par le capteur. Si nécessaire, modifiez le temps de temporisation du vide dans RÉGLAGES DE L'ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/VIDES.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T03001-0.XX - Vide - Pompe non fonctionnelle
Si le vide est généré par une pompe, celle-ci doit être correctement associée au vide spécifique.
# Configuration incorrecte
La pompe associée au vide n'a pas été configurée correctement ou le vide fait référence à une pompe non configurée.
Si nécessaire, modifiez la configuration de la pompe dans RÉGLAGES MACHINE/RÉGLAGES GÉNÉRAUX/COMPOSANTS/ÉQUIPEMENT/VIDES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T03002-0.XX - Vide - Vide non libéré
Le capteur qui détecte le vide continue de signaler que le vide a été atteint.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Vérification de la retenue
Veuillez vérifier que la fixation par ventouses ou par vide fonctionne correctement et efficacement.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Pièce non publiée
La pièce soumise au vide n'a pas été relâchée. Veuillez vérifier que le vide est bien désactivé.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T03003-0.XX - Vide - Adresse de commande incorrecte
La configuration de la commande relative au vide n'a pas été effectuée correctement.
# Réinitialiser les commandes
Veuillez vérifier que les commandes du vide sont correctement réglées. Si nécessaire, modifiez les commandes en accédant au mode AFFICHAGE AVANCÉ, dans RÉGLAGES ÉQUIPEMENT/ACTIONNEURS ET PRÉSENCES/VIDES/COMMANDES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T03004-0.XX - Vide - Vide en entrée non configuré
La configuration des entrées de vide n'a pas été effectuée.
# Configurer les entrées
Veuillez configurer correctement les entrées dans RÉGLAGES MACHINE/RÉGLAGES GÉNÉRAUX/COMPOSANTS/ÉQUIPEMENTS/ENTRÉES.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
T03005-0.XX - Vide - Vide perdu
Le capteur qui détecte le vide signale une perte soudaine du vide atteint.
# Contrôle pneumatique
Veuillez vérifier que tous les tuyaux pneumatiques sont correctement raccordés et qu'ils ne présentent aucune obstruction.
Vérifiez la continuité du flux d'air en vous assurant que : - aucun tuyau n'est plié - aucun tuyau n'est endommagé - tous les tuyaux sont correctement raccordés
# Vérification de la retenue
Veuillez vérifier que la fixation par ventouses ou par vide fonctionne correctement et efficacement.
# Capteurs non fonctionnels
Vérifiez le bon fonctionnement des capteurs en contrôlant les points suivants :
- le contact électrique a-t-il été activé ;
- le câble du capteur n'est-il pas endommagé ;
- le capteur est-il correctement calibré ;
- le capteur est-il correctement serré.
Si nécessaire, remplacez le capteur défectueux.
# Objet mal positionné
L'objet qui doit être maintenu par le vide n'est pas présent ou a été mal positionné. Veuillez insérer correctement l'objet dans l'espace prévu à cet effet.
# Pour plus d'informations, veuillez consulter le site
Si l'alarme continue de se déclencher ou n'est pas résolue, veuillez contacter l'assistance CEMAS Elettra.
Les coordonnées sont disponibles dans DIAGNOSTIC MACHINE/ASSISTANCE.
Cavité - veuillez sélectionner la position
Veuillez sélectionner l'interface de l'équipement sur lequel le câblage est effectué.
Temps mort souffle
Réglez le temps de soufflage, c'est-à-dire le temps maximal nécessaire pour que la pièce à souder se détache de la cavité. Si ce temps est dépassé, une alarme se déclenche.
Temps soufflé
Réglez la durée de soufflage, c'est-à-dire un soufflage, égal au temps défini ici, que la soudeuse effectue après chaque détachement de la pièce à souder.
Temps mort vide
Définissez le temps de vide, c'est-à-dire le temps maximal nécessaire pour atteindre le vide. Si ce temps est dépassé, une alarme est générée.
Cavité - veuillez sélectionner la cavité
Veuillez sélectionner la cavité de l'équipement actif pendant le cycle de soudage.
Commandes
Advanced view
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des commandes. Le bouton n'est visible qu'en mode CONFIGURATION AVANCÉE.
Commandes d'entrée
Advanced view
La fiche COMANDI INPUT (COMMANDES D'ENTRÉE), visible uniquement en mode CONFIGURATION AVANCÉE, permet d'afficher et de contrôler les paramètres..
Liste des commandes
La partie gauche de l'onglet COMMANDES affiche la liste des commandes configurées. Il est possible de configurer les commandes tant que l'icône Ajouter est présente en bas de la liste.
| ICÔNE | ACTION |
|---|---|
|
Ajouter une commande. |
|
Supprimer une commande. |
Configuration des commandes d'entrée
La partie droite de la fiche COMANDI INPUT (COMMANDES D'ENTRÉE) affiche tous les champs configurables de la commande sélectionnée.
Commande outil entrée
Veuillez saisir le nom d'identification de la commande sélectionnée.
Cavité - veuillez sélectionner la position
Veuillez sélectionner l'interface de l'équipement sur lequel le câblage est effectué.
Signal
…
Entrée
Veuillez sélectionner le bouton « engrenage » pour accéder à la fiche d'affectation des entrées.
Cavité - veuillez sélectionner la cavité
Veuillez sélectionner la cavité de l'équipement actif pendant le cycle de soudage.
Commandes de sortie
Advanced view
La fiche COMANDI OUTPUT (COMMANDES DE SORTIE), visible uniquement en mode CONFIGURATION AVANCÉE, permet d'afficher et de contrôler les paramètres..
Liste des commandes
La partie gauche de l'onglet COMMANDES affiche la liste des commandes configurées. Il est possible de configurer les commandes tant que l'icône Ajouter est présente en bas de la liste.
| ICÔNE | ACTION |
|---|---|
|
Ajouter une commande. |
|
Supprimer une commande. |
Configuration des commandes de sortie
La partie droite de la fiche COMANDI OUTPUT (COMMANDES DE SORTIE) affiche tous les champs configurables de la commande sélectionnée.
Commande de sortie de l'outil
Veuillez saisir le nom d'identification de la commande sélectionnée.
Cavité - veuillez sélectionner la position
Veuillez sélectionner l'interface de l'équipement sur lequel le câblage est effectué.
Signal
…
Cavité - veuillez sélectionner la cavité
Veuillez sélectionner la cavité de l'équipement actif pendant le cycle de soudage.
Sous-carré
Advanced view
La fiche SOUS-ÉQUIPEMENT, visible uniquement en mode CONFIGURATION AVANCÉE si la fonction sous-équipement est activée dans RÉGLAGES ÉQUIPEMENT/CONFIGURATION, permet de gérer la position des éléments qui permettent de dépasser le sous-équipement pendant la phase de chargement de la pièce à souder dans la machine. Un sous-équerre se produit lorsque la forme de la pièce à souder est telle qu'elle empêche sa division et son extraction de la cavité du positionnement sans endommager la pièce elle-même, c'est-à-dire lorsque la pièce présente des angles inférieurs à 90°, ce qui rend la pièce indivisible de la cavité du positionnement. Il est possible de sélectionner :
- repos, si le système de dépassement du sous-équerrage doit être au repos pendant la phase de chargement de la pièce à souder ;
- travail, si le système de dépassement du sous-équerrage doit être en service pendant la phase de chargement de la pièce à souder.
Positions
La page POSITIONS permet d'afficher et de configurer les paramètres nécessaires pour effectuer les mouvements automatiques de la soudeuse. La soudeuse doit être réglée en mode manuel pour pouvoir configurer les paramètres.
Table
La fiche TABLE permet d'afficher et de configurer les paramètres relatifs aux mouvements automatiques liés à la table de la soudeuse. Lors du réglage du cycle de travail de la soudeuse, il est possible de configurer les cotes des mouvements automatiques en déplaçant manuellement la table à l'aide des touches fléchées. Une fois la position souhaitée atteinte, il est possible de valider la position à l'aide de la touche « acquérir la position », située à côté de chaque cote spécifique, ou en saisissant manuellement dans la case modifiable la cote lisible au-dessus des touches fléchées.
Obtenir la position
| ICÔNE | ACTION |
|---|---|
 |
Le bouton Acquérir la position permet de valider la position atteinte, à l'aide des touches fléchées, comme altitude à atteindre lors des déplacements automatiques. |
Limite supérieure
Cote maximale que la table atteindra si les pièces à souder ne sont pas présentes à l'intérieur du dispositif de positionnement.
Contact pour les pièces
Hauteur maximale que la table atteindra pour réaliser le contact des pièces à souder.
Prise de pièce
Hauteur que la table atteindra pour permettre la prise de la pièce supérieure sur le positionneur supérieur sans intervention de l'opérateur.
Hors encombrement
Hauteur que la table atteindra pour permettre d'effectuer les mouvements nécessaires afin d'éviter tout encombrement pendant le soudage.
Détachement des pièces
Hauteur maximale que la table atteindra pour effectuer le décollage de la pièce avant la descente rapide.
Charge
Hauteur que la table atteindra pour permettre le chargement/déchargement de la pièce.
Vitesse automatique de la table
Vitesse de déplacement de la table, exprimée en %, pendant les mouvements configurables dans la fiche.
Ralentissement
Cote que la table atteindra pour commencer la phase de ralentissement après la phase de montée rapide et avant le début de la recherche de contact entre les pièces.
La cote de ralentissement est dynamique, car elle s'adapte automatiquement à la vitesse de déplacement de la table. Voici un exemple pratique :
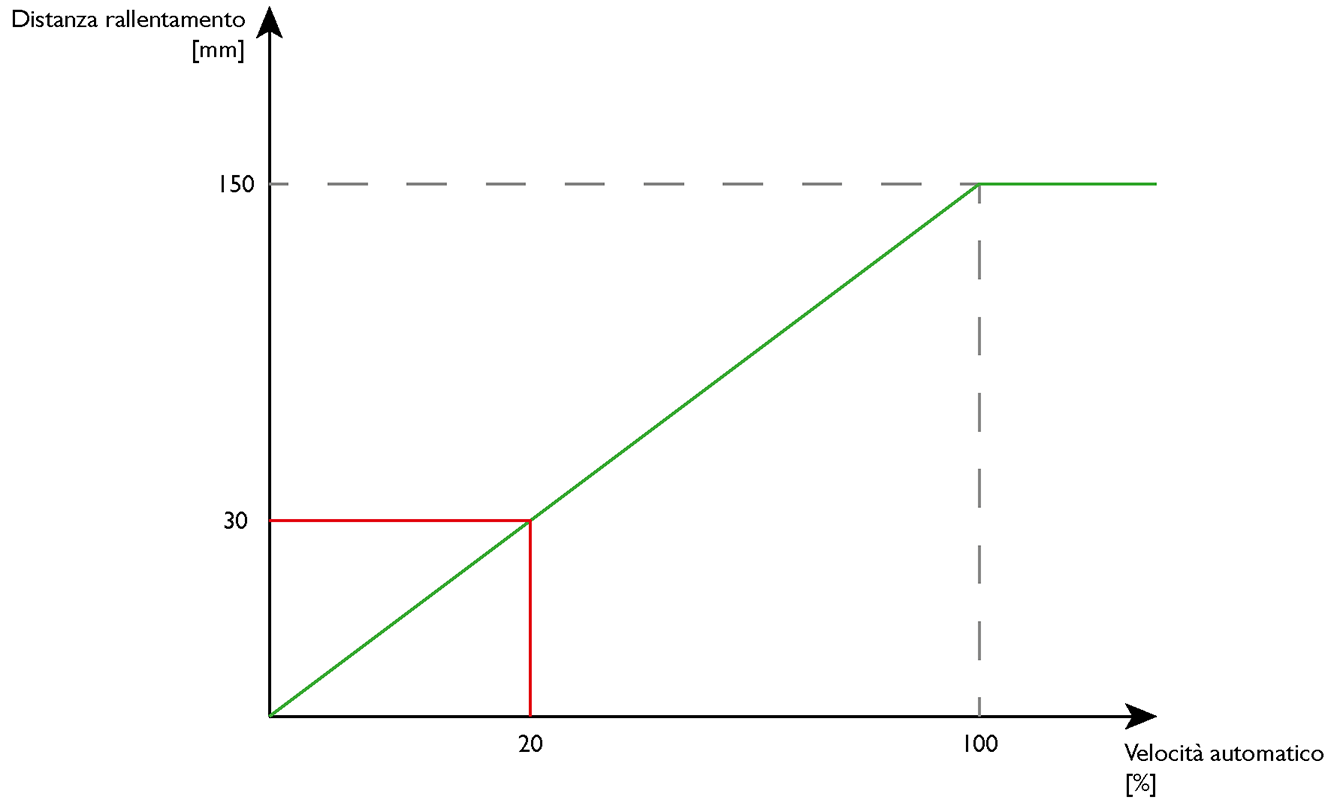
La position de ralentissement est définie à 150 mm. Si la vitesse de l'axe de la table est réglée à 100 %, la hauteur de début du ralentissement de la table sera automatiquement calculée par la soudeuse de la manière suivante :
Position de destination - (position de ralentissement x vitesse réglée)
Dans le cas présenté, le ralentissement commencera 150 mm avant la position de destination.
Prenons un autre exemple. En supposant que la position de ralentissement soit toujours de 150 mm, si la vitesse de l'axe de la table est réglée à 20 %, le ralentissement commencera 30 mm avant la position de destination.
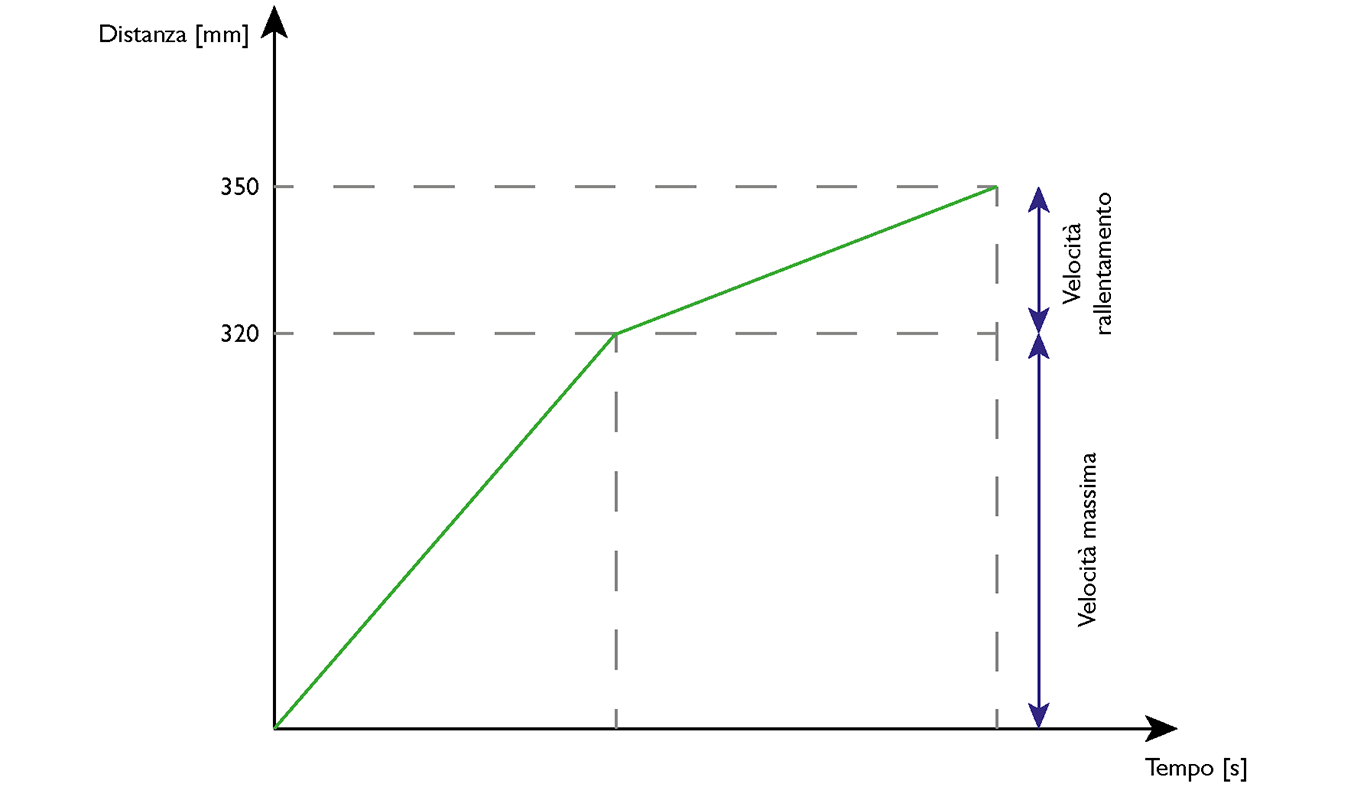
Dans le graphique ci-dessous, on suppose une position de destination (c'est-à-dire une hauteur de contact) de 350 mm. La table commencera à ralentir 30 mm avant, donc à une hauteur de 320 mm, en suivant un profil de vitesse comme celui indiqué dans le graphique.
Contraintes
Veuillez sélectionner le bouton « engrenage » pour accéder à la fenêtre contextuelle d'attribution des contraintes, c'est-à-dire des priorités dans les mouvements afin d'éviter les collisions.
Animation
L'animation permet de visualiser les positions définies de manière schématique.
Mouvement
| Icône | ACTION |
|---|---|
 |
Les touches FLÈCHES vous permettent de déplacer le tableau vers le haut ou vers le bas. Pour ce faire, maintenez la touche enfoncée. La hauteur de destination s'affiche au-dessus des touches fléchées. |
Plan de transfert
Option
La fiche PLAN TRANSLATIF permet d'afficher et de configurer les paramètres relatifs aux mouvements automatiques liés au plan translatif de la soudeuse. Lors du réglage du cycle de travail de la soudeuse, il est possible de configurer les cotes des mouvements automatiques en déplaçant manuellement le plan translatif à l'aide des touches fléchées. Une fois la position souhaitée atteinte, il est possible de valider la position à l'aide de la touche « acquérir la position », située à côté de chaque cote spécifique, ou en saisissant manuellement dans la case modifiable la cote lisible au-dessus des touches fléchées.
Obtenir la position
| ICÔNE | ACTION |
|---|---|
|
Le bouton Acquérir la position permet de valider la position atteinte, à l'aide des touches fléchées, comme altitude à atteindre lors des déplacements automatiques. |
Position d'insertion de la planche
Option
…
Décalage de l'insertion du plan coulissant
Option
…
Position de chargement
Option
Hauteur que le plan translateur atteindra pour permettre le chargement/déchargement de la pièce.
Position de soudage
Option
Hauteur que le plan de translation atteindra pour permettre le soudage.
Vitesse du plateau
Option
Vitesse de déplacement du plan translatoire, exprimée en %, pendant les mouvements configurables dans la fiche.
Animation
L'animation permet de visualiser les positions définies de manière schématique.
Mouvement
| Icône | ACTION |
|---|---|
|
Les touches FLÈCHES vous permettent de déplacer le tableau vers le haut ou vers le bas. Pour ce faire, maintenez la touche enfoncée. La hauteur de destination s'affiche au-dessus des touches fléchées. |
Mouvement
Option
| Icône | ACTION |
|---|---|
|
Les touches FLÈCHES vous permettent de déplacer le plan de translation vers l'avant ou vers l'arrière. Le déplacement s'effectue en maintenant la touche enfoncée. La position de destination du plan de translation, par rapport au point zéro de la machine, est indiquée à côté des touches. La position est atteinte lorsque la touche FLÈCHE correspondante s'allume en vert. |
Paramètres du cycle
La page PARAMÈTRES DU CYCLE permet d'afficher et de programmer les différents mouvements que la machine devra effectuer pendant les phases du cycle de soudage. Les actionneurs programmables sont des actionneurs, des présences et des vides.
Paramètres de soudage
La page PARAMÈTRES DE SOUDAGE permet de régler les paramètres de la soudeuse pour les différentes phases qui composent le cycle d'usinage de la pièce à souder. Le cycle d'usinage de la pièce à souder est divisé en phases afin d'améliorer la qualité du soudage et d'éviter toute rupture de la pièce. Chaque cycle de travail doit comporter au moins trois phases : phase de stabilisation, phase du cycle de soudage et phase de refroidissement. Pour améliorer la qualité du soudage, il est possible de diviser le cycle de soudage en 10 phases maximum, c'est-à-dire jusqu'à ce que l'icône ajouter soit présente.
| ICÔNE | ACTION |
|---|---|
|
Ajouter une phase. |
|
Supprimer une phase. |
Si l'équipement monté est divisé en côté droit et côté gauche, plusieurs onglets peuvent être présents pour permettre de régler les paramètres pour chaque côté (onglet LH pour le côté gauche, onglet RH pour le côté droit) et pour les deux côtés simultanément (onglet LH+RH).
Phase de stabilisation
La PHASE DE STABILISATION est la phase du cycle de traitement qui permet de stabiliser la lecture du signal du capteur. Le temps défini pour l'exécution de la phase de stabilisation commence à être compté dès que le signal du capteur est stable.
Temps
Définissez la durée d'exécution de la phase, exprimée en secondes, en saisissant la valeur dans le champ modifiable.
Temps/Enfoncement
Si la phase considérée ne permet pas de sélectionner le mode de soudage ou si le mode de soudage sélectionné est temps, régler le temps d'exécution de la phase, exprimé en s, en saisissant la valeur dans le champ modifiable. Si le mode de soudage sélectionné pour la phase considérée est enfoncement relatif ou enfoncement absolu, réglez la profondeur de soudage à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Poussée
Définissez la force exercée par la planche pendant la phase, exprimée en kgf, en saisissant la valeur dans le champ modifiable.
Phase de stabilisation
OptionAdvanced view
La PHASE DE MISE EN PLACE est la phase du cycle de travail qui suit la phase de stabilisation et permet de mettre en place les pièces à l'intérieur du positionneur, une fois qu'elles sont en contact les unes avec les autres, en générant une brève vibration. L'ajustement est facultatif car il n'est pas toujours nécessaire d'ajuster les pièces dans le positionnement. Pour activer la phase d'ajustement, il est nécessaire d'actionner l'interrupteur. Si l'ajustement est effectué, la remise à zéro des transducteurs est effectuée à la fin de cette phase ; par conséquent, la stabilisation de la lecture du signal des transducteurs n'est plus effectuée.
Temps
Définissez la durée d'exécution de la phase, exprimée en secondes, en saisissant la valeur dans le champ modifiable.
Temps/Enfoncement
Si la phase considérée ne permet pas de sélectionner le mode de soudage ou si le mode de soudage sélectionné est temps, régler le temps d'exécution de la phase, exprimé en s, en saisissant la valeur dans le champ modifiable. Si le mode de soudage sélectionné pour la phase considérée est enfoncement relatif ou enfoncement absolu, réglez la profondeur de soudage à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Poussée
Définissez la force exercée par la planche pendant la phase, exprimée en kgf, en saisissant la valeur dans le champ modifiable.
Largeur
Définissez l'amplitude de vibration à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Phase de soudage
La PHASE DE SOUDAGE est une partie du cycle d'usinage au cours de laquelle le soudage est effectivement réalisé. Il est utile de diviser un cycle de soudage en plusieurs phases afin d'améliorer le contrôle de l'exécution du soudage et d'obtenir ainsi une meilleure qualité du joint soudé. Chaque phase de soudage peut être contrôlée de différentes manières, en sélectionnant le type de contrôle que vous souhaitez effectuer.
Type
Sélectionnez le mode de soudage pour la phase considérée parmi temps, enfoncement relatif et enfoncement absolu, à l'aide du menu déroulant. Si le mode sélectionné est temps, il sera possible de régler uniquement la durée d'exécution de la phase. Si le mode sélectionné est enfoncement relatif ou enfoncement absolu, il sera possible de régler uniquement la force exercée par la table pendant la phase.
Temps
Définissez la durée d'exécution de la phase, exprimée en secondes, en saisissant la valeur dans le champ modifiable.
Temps/Enfoncement
Si la phase considérée ne permet pas de sélectionner le mode de soudage ou si le mode de soudage sélectionné est temps, régler le temps d'exécution de la phase, exprimé en s, en saisissant la valeur dans le champ modifiable. Si le mode de soudage sélectionné pour la phase considérée est enfoncement relatif ou enfoncement absolu, réglez la profondeur de soudage à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Poussée
Définissez la force exercée par la planche pendant la phase, exprimée en kgf, en saisissant la valeur dans le champ modifiable.
Enfoncement
Définissez la profondeur de soudage à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Largeur
Définissez l'amplitude de vibration à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Phase de refroidissement
La PHASE DE REFROIDISSEMENT est la phase du cycle de travail qui suit toutes les phases du cycle de soudage et permet au joint soudé de refroidir avant que la pièce soudée ne soit déchargée de la soudeuse. Cela permet d'éviter d'endommager la soudure qui vient d'être réalisée.
Temps
Définissez la durée d'exécution de la phase, exprimée en secondes, en saisissant la valeur dans le champ modifiable.
Temps/Enfoncement
Si la phase considérée ne permet pas de sélectionner le mode de soudage ou si le mode de soudage sélectionné est temps, régler le temps d'exécution de la phase, exprimé en s, en saisissant la valeur dans le champ modifiable. Si le mode de soudage sélectionné pour la phase considérée est enfoncement relatif ou enfoncement absolu, réglez la profondeur de soudage à atteindre pendant la phase, exprimée en mm, en saisissant la valeur dans le champ modifiable.
Poussée
Définissez la force exercée par la planche pendant la phase, exprimée en kgf, en saisissant la valeur dans le champ modifiable.
Limites de soudage
Les LIMITES DE SOUDAGE sont des paramètres qui doivent être définis lors du premier cycle d'usinage de la pièce à souder et affinés lors des cycles suivants, afin de définir des plages d'exécution du cycle d'usinage de la pièce qui soient acceptables, c'est-à-dire dans lesquelles une pièce soudée de bonne qualité est obtenue. Si les plages définies sont dépassées pendant le cycle d'usinage, la pièce soudée est considérée comme un rebut. Les plages les plus appropriées seront définies en fonction des pièces à souder.
Temps de soudage
Temps d'exécution du cycle de soudage, c'est-à-dire le temps pendant lequel le soudage est effectivement généré, exprimé en s. Si le temps de soudage réel n'est pas compris dans les limites définies, le cycle automatique de travail de la soudeuse ne sera pas interrompu, mais la machine signalera une anomalie par une alarme et générera une pièce rejetée.
Limite supérieure
Définissez la limite supérieure en saisissant la valeur dans le champ modifiable.
Limite inférieure
Définissez la limite inférieure en saisissant la valeur dans le champ modifiable.
Résultats du dernier cycle
Affichage de la valeur réelle lue par la soudeuse. Si la valeur réelle n'est pas comprise entre la limite inférieure et la limite supérieure, la soudeuse signalera l'anomalie par une alarme et produira une pièce rejetée.
Profondeur de soudage
Profondeur de soudage à atteindre pendant tout le cycle de soudage, exprimée en mm. Si la profondeur de soudage réelle n'est pas comprise dans les limites définies, le cycle automatique de la soudeuse ne sera pas interrompu, mais la machine signalera une anomalie par une alarme et produira une pièce rejetée.
Limite supérieure
Définissez la limite supérieure en saisissant la valeur dans le champ modifiable.
Limite inférieure
Définissez la limite inférieure en saisissant la valeur dans le champ modifiable.
Résultats du dernier cycle
Affichage de la valeur réelle lue par la soudeuse. Si la valeur réelle n'est pas comprise entre la limite inférieure et la limite supérieure, la soudeuse signalera l'anomalie par une alarme et produira une pièce rejetée.
Quota de début de soudage
Cote à laquelle la vibration commence effectivement à être générée pour effectuer le soudage, exprimée en mm. Si un équipement non encore mémorisé est installé sur la soudeuse, il est nécessaire de régler la cote de début de soudage comme suit :
- LIMITE INFÉRIEURE = 0,00 mm ;
- LIMITE SUPÉRIEURE = 800,00 mm.
À la fin du premier cycle de soudage, il sera nécessaire d'affiner les limites de soudage en se référant aux valeurs réelles indiquées. Une fois les limites définies, si la cote de début de soudage n'est pas comprise dans les limites définies, le cycle automatique de travail de la soudeuse sera interrompu et la table ramenée en position de base. La soudeuse signalera une anomalie par une alarme et produira une pièce rejetée.
Limite supérieure
Définissez la limite supérieure en saisissant la valeur dans le champ modifiable.
Limite inférieure
Définissez la limite inférieure en saisissant la valeur dans le champ modifiable.
Résultats du dernier cycle
Affichage de la valeur réelle lue par la soudeuse. Si la valeur réelle n'est pas comprise entre la limite inférieure et la limite supérieure, la soudeuse signalera l'anomalie par une alarme et produira une pièce rejetée.
Quota de fin de soudure
Cote à laquelle la génération de vibration prend fin, marquant ainsi la fin de la création du joint soudé, exprimée en mm. Si la cote de fin de soudage réelle n'est pas comprise dans les limites définies, le cycle automatique de la soudeuse ne sera pas interrompu, mais la machine signalera une anomalie par une alarme et produira une pièce rejetée.
Limite supérieure
Définissez la limite supérieure en saisissant la valeur dans le champ modifiable.
Limite inférieure
Définissez la limite inférieure en saisissant la valeur dans le champ modifiable.
Résultats du dernier cycle
Affichage de la valeur réelle lue par la soudeuse. Si la valeur réelle n'est pas comprise entre la limite inférieure et la limite supérieure, la soudeuse signalera l'anomalie par une alarme et produira une pièce rejetée.