Eszközbeállítások
A „SZERSZÁM BEÁLLÍTÁSOK” menüben elérhetők azok az oldalak, amelyek a gépre felszerelt szerszámmal kapcsolatos összes funkció megjelenítését és konfigurálását, az adott szerszámhoz optimális hegesztési ciklus beállítását, valamint a hegesztési paraméterek konfigurálását teszik lehetővé.
Beállítások
A „CONFIGURATION” oldalon az eszköz általános beállításait állíthatja be. Ezeket a beállításokat a rendszer elmenti, és azokat minden alkalommal felhasználja, amikor az eszközt behelyezi a gépbe.
Beállítások
A konfiguráció területen a következőket állíthatja be:
- Szerszámmagasság: adja meg a szerszám minimális magasságát mm-ben;
- Beállított szerszámmagasság: adja meg a helyesen beállított szerszám teljes magasságát mm-ben;
- Rakodás a fejre: a gomb segítségével be- vagy kikapcsolható a hegesztendő alkatrész hegesztőgép fejére való felrakásának lehetősége;
- Leszedés a fejről: a gomb segítségével be- vagy kikapcsolható az alkatrész hegesztőgép fejéről való leszedésének lehetősége.
Alternatív automatikus ciklus
…
Ciklusidő
A ciklusidő mezőben a következőket állíthatja be:
- Minimum: adja meg a minimális ciklusidőt másodpercben;
- Maximum: adja meg a maximális ciklusidőt másodpercben.
Ha a beállított ciklusidők nem kerülnek betartásra, riasztás lép működésbe.
Darabos válogatás
A darabfelvétel területén beállítható, hogy a hegesztendő alkatrészeket hogyan rakják be a gépbe. A választható lehetőségek a következők:
- Letiltva: a kezelő kézzel helyezi be a hegesztendő alkatrészeket a rögzítőberendezésekbe;
- Egyszerű: a hegesztőgép automatikusan elvégzi a szükséges műveleteket ahhoz, hogy a felső alkatrészt a felső rögzítőberendezés befogja, anélkül, hogy a kezelőnek ezt meg kellene tennie;
- Alámetszés: a hegesztőgép automatikusan elvégzi a szükséges műveleteket, hogy a felső alkatrész a felső rögzítőberendezésre rögzíthető legyen, anélkül, hogy a kezelőnek ezt el kellene végeznie, és figyelembe véve a leküzdendő alámetszés jelenlétét. Alámetszésről akkor beszélünk, ha a hegesztendő alkatrész alakja olyan, hogy megakadályozza annak szétválasztását és kivételét a rögzítőberendezés üregéből anélkül, hogy az alkatrész maga megsérülne;
- Alámetszés előmelegítés közbeni mozgás nélkül: a hegesztőgép automatikusan elvégzi a szükséges műveleteket, hogy a felső alkatrész a felső rögzítőberendezésbe rögzíthető legyen, anélkül, hogy a kezelőnek ezt el kellene végeznie, és figyelembe véve a rögzítőberendezéseken leküzdendő alámetszés jelenlétét. Alámetszésről akkor beszélünk, ha a hegesztendő alkatrész alakja olyan, hogy megakadályozza annak szétválasztását és a rögzítőberendezés üregéből való kivételét anélkül, hogy az alkatrész maga megsérülne.
Csatlakozó típusa
A csatlakozó típusa mezőben kiválasztható a szerszám hegesztőgéphez való csatlakoztatásához szükséges csatlakozó típusa. Minden szerszámjel – például a jelenlét- és a működtetőjelek – a csatlakozón keresztül haladnak. A következő lehetőségek közül lehet választani:
- Nincs: a lehetőség elő van látva, de a hegesztőgép indítását nem teszi lehetővé;
- Cemas 24: 24-tűs kézi csatlakozó;
- Cemas 32: 32-tűs kézi csatlakozó;
- GVX: automatikus csatlakozó, amely a Cemas által nem gyártott szerszámokkal is kompatibilis;
- Profinet: automatikus csatlakozó;
- Smart tool: automatikus csatlakozó.
Az automatikus csatlakozók minden CAN OPEN szerszámban megtalálhatók. Lehetőség van a pneumatikus opció bejelölésére is, amely meghatározza a csatlakozóban található pneumatikus csatlakozások jelenlétét.
CEMAS 24
24-tűs csatlakozó, amely digitális I/O-t használ.
CEMAS 32
32-tűs csatlakozó digitális I/O-val.
GVX
A CEMAS Elettra s.r.l. által nem gyártott eszközökkel kompatibilis csatlakozó, amely aktiválja a CAN OPEN kommunikációs szabványt.
Pneumatikus
Bejelölheti a „pneumatikus” opciót, hogy megadja a csatlakozóban található pneumatikus csatlakozások jelenlétét, majd megadhat egy olyan pneumatikus csatlakozást, amelyet a használt csatlakozóhoz rendelhet.
Intelligens eszközök
Ha aktiválom a Profinet-et, kiválaszthatom-e a „smart tool” opciót, amikor egy smart tool-t telepítek a gépbe?
Modellválasztás
Ha a szerszámnak két vagy több üreg van, a CONFIGURATION oldalon megjelenik a modellválasztási terület. A modellválasztás területen lehetőség van a modell automatikus kiválasztásának engedélyezésére vagy letiltására: a hegesztőgép automatikusan felismeri, hogy a feldolgozási ciklus a szerszám összes üregében lévő alkatrészek hegesztését irányozza-e elő, vagy csak a szerszám egyik oldalán található üregekben lévőket. Ha az automatikus kiválasztás le van tiltva, manuálisan kell megadni, hogy a szerszám melyik oldalát kell használni.
Főbejárat
…
Az üreg felépítése
A üregkonfiguráció területen kiválaszthatja azt a szimbólumot, amely a gépbe behelyezett szerszám üregeinek számát és elrendezését jelöli.
| IKON | MŰVELET |
|---|---|
 |
|
 |
Egyetlen, függőlegesen elhelyezett üregből álló szerszám. |
 |
|
 |
|
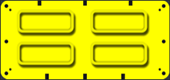 |
Négy vízszintesen elhelyezett üregből álló szerszám. |
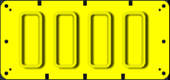 |
Négy függőlegesen elhelyezett üregből álló szerszám. |
Működtetők és jelenlétek
A „MŰKÖDTETŐK ÉS ÉRZÉKELŐK” oldalon megtekintheti és vezérelheti a szerszámon található objektumok paramétereit, azaz az érzékelőket, a működtetőket és a vákuumokat. A „HANGOLÁS” menüpontban megtekintheti és vezérelheti a szerszám bemeneti és kimeneti parancsait.
Jelenlétek
A PRESENCE kártya segítségével megtekintheti és vezérelheti a szerszámon található, a hegesztendő alkatrészeket vezérlő objektumok paramétereit. A vezérlést végző objektumok lehetnek:
- érzékelők;
- fotocellák;
- mechanikus mikrokapcsolók;
- száloptikák;
- stb.
Jelenléti lista
A PRESENCES kártya bal oldalán a beállított jelenléti állapotok listája látható. A jelenléti állapotok addig állíthatók be, amíg a lista alján látható az add ikon.
| IKON | MŰVELET |
|---|---|
 |
Jelenléti állapot hozzáadása. |
 |
Jelenlét törlése. |
A státusz LED segítségével ellenőrizheti a jelenlét állapotát: a zöld jelzi a jelenlétet, a kialudt állapot a távollétet, a piros pedig azt, hogy a jelenlét riasztási állapotban van.
A jelenlét beállítása
A PRESENCES kártya jobb oldalán a kiválasztott egyes jelenléti állapotok összes konfigurálható mezője látható.
Jelenlét
Írja be a kiválasztott jelenlét azonosító nevét.
T02000-0.XX – Jelenlét – Jelenlét időtúllépés
Lejárt az az időtartam, amelyen belül ellenőrizni kellett volna az ellenőrizendő tárgy jelenlétét.
# Az objektum nincs a helyén, vagy rosszul van elhelyezve
Az ellenőrizendő tárgy nincs a helyén, vagy helytelenül van elhelyezve.
Ha nincs a helyén, helyezze el megfelelően az ellenőrizendő tárgyat.
Ha a helyén van, vegye ki, majd helyezze vissza a tárgyat, és ellenőrizze, hogy az érzékelő LED-je megváltoztatja-e az állapotát.
# Nincs elég idő
A jelenlét-ellenőrzés elvégzésére beállított idő nem elegendő az érzékelő által figyelemmel kísérendő művelet végrehajtásához.
Szükség esetén módosítsa a jelenlét-időkorlátot a „TOOL SETTINGS/ACTUATORS AND PRESENCES/PRESENCES” menüpontban.
# Az ellenőrzés nem történt meg
Ha a jelenlét észlelésére szolgáló érzékelő: - helytelenül van elhelyezve, ellenőrizze az érzékelő helyzetét, és szükség esetén állítsa be újra; - nincs kalibrálva, kalibrálja az érzékelőt; - nem működik, ellenőrizze, hogy valóban működik-e, és szükség esetén cserélje ki.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02001-0.XX – Jelenlét – Távollét időkorlátja
Lejárt az az időtartam, amelyen belül ellenőrizni kellett volna az ellenőrzendő tárgy hiányát.
# Az objektum jelen van, vagy rosszul van elhelyezve
Az a tárgy, amelynek hiányát ellenőrizni kell, még mindig ott van, vagy helytelenül van elhelyezve.
Ha ott van, vegye el az ellenőrizendő tárgyat.
Ha nincs ott, helyezze el újra a tárgyat, majd vegye el, és ellenőrizze, hogy az érzékelő LED-je megváltoztatja-e az állapotát.
# Nincs elég idő
A távollét-ellenőrzés elvégzésére beállított idő nem elegendő az érzékelő által ellenőrizendő művelet végrehajtásához.
Szükség esetén módosítsa a távollét-időkorlátot a „TOOL SETTINGS/ACTUATORS AND PRESENCES/PRESENCES” menüpontban.
# Az ellenőrzés nem történt meg
Ha az érzékelő, amelynek a hiányt kellene észlelnie: - helytelenül van elhelyezve, ellenőrizze az érzékelő helyzetét, és szükség esetén állítsa be újra; - nincs kalibrálva, kalibrálja az érzékelőt; - nem működik, ellenőrizze, hogy megfelelően működik-e, és szükség esetén cserélje ki.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02002-0.XX – Jelenlét – Helytelen csatlakozó-érintkező cím
A jelenlét-beállítás nem történt meg megfelelően.
# Bemenetek visszaállítása
Ellenőrizze, hogy a bemenetek be vannak-e állítva.
Ellenőrizze, hogy a beállított bemenetek helyesek-e.
Szükség esetén módosítsa a kiválasztást az ESZKÖZBEÁLLÍTÁSOK/MŰKÖDTETŐK ÉS ÉRZÉKELŐK/ÉRZÉKELŐK/BEMENET menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02003-0.XX – Jelenlét – Nincs jelen
Aktiváláskor az a érzékelő, amelynek jeleznie kellene a jelenlétet, nem érzékeli a vezérelni kívánt tárgy jelenlétét.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# Az objektum nincs a helyén, vagy rosszul van elhelyezve
Az ellenőrizendő tárgy nincs a helyén, vagy helytelenül van elhelyezve.
Ha nincs a helyén, helyezze el megfelelően az ellenőrizendő tárgyat.
Ha a helyén van, vegye ki, majd helyezze vissza a tárgyat, és ellenőrizze, hogy az érzékelő LED-je megváltoztatja-e az állapotát.
# Bemenetek visszaállítása
Ellenőrizze, hogy a bemenetek be vannak-e állítva.
Ellenőrizze, hogy a beállított bemenetek helyesek-e.
Szükség esetén módosítsa a kiválasztást az ESZKÖZBEÁLLÍTÁSOK/MŰKÖDTETŐK ÉS ÉRZÉKELŐK/ÉRZÉKELŐK/BEMENET menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02004-0.XX – Jelenlét – Nem hiányzik
Aktiváláskor az az érzékelő, amelynek a távollétet jelznie kellene, éppen a vezérelni kívánt tárgy jelenlétét érzékeli.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# Az objektum jelen van, vagy rosszul van elhelyezve
Az a tárgy, amelynek hiányát ellenőrizni kell, még mindig ott van, vagy helytelenül van elhelyezve.
Ha ott van, vegye el az ellenőrizendő tárgyat.
Ha nincs ott, helyezze el újra a tárgyat, majd vegye el, és ellenőrizze, hogy az érzékelő LED-je megváltoztatja-e az állapotát.
# Bemenetek visszaállítása
Ellenőrizze, hogy a bemenetek be vannak-e állítva.
Ellenőrizze, hogy a beállított bemenetek helyesek-e.
Szükség esetén módosítsa a kiválasztást az ESZKÖZBEÁLLÍTÁSOK/MŰKÖDTETŐK ÉS ÉRZÉKELŐK/ÉRZÉKELŐK/BEMENET menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02005-0.XX – Jelenlét – Helytelen parancscím
A „presence” parancs konfigurálása nem történt meg megfelelően.
# Vezérlők visszaállítása
Ellenőrizze, hogy a jelenlét-vezérlők beállítása helyes-e.
Szükség esetén módosítsa a vezérlőket úgy, hogy belép a „Speciális kijelzés” módba, az „Eszközbeállítások/Működtetők és jelenlét-érzékelők/Jelenlét-érzékelők/Vezérlők” menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T02006-0.XX – Jelenlét – Ismétlődésgátló vezérlés
A munkaterületen még mindig található egy hegesztett alkatrész, ami miatt bekapcsolódik az ismétlésgátló vezérlés.
# A hegesztett alkatrész eltávolítása
Vegye ki a hegesztett alkatrészt a rögzítőberendezésből, hogy folytathassa a gyártási folyamatot.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
Üreg – válassza ki a pozíciót
Válassza ki azt az eszközfelületet, amelyen a vezetékek bekötése történik.
Bemenet
Válaszd ki a fogaskerék gombot a beviteli hozzárendelési kártya megnyitásához.
Jelenléti időkorlát
Állítsa be a jelenléti időkorlátot, vagyis azt a maximális időtartamot, amely alatt a kiválasztott jelenlétnek aktiválódnia kell. Ha az időkorlátot túllépik, riasztójelzés keletkezik.
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Vezérlők
Advanced view
Válassza ki a fogaskerék gombot a parancs-hozzárendelési kártya megnyitásához. A gomb csak a FEJLETT BEÁLLÍTÁSOK módban látható.
Távollét miatti időkorlát
Állítsa be a távollét időkorlátját, vagyis azt a maximális időtartamot, amely alatt a kiválasztott jelenlét-állapotnak deaktiválódnia kell. Ha az időkorlátot túllépik, riasztási jelzés keletkezik.
Késleltetés BE
Advanced view
Állítsa be a jelenlétérzékelő bekapcsolásának késleltetési idejét, illetve a minimális jelenlétérzékelési időt. A jelenlétérzékelő által vett jel bekapcsoláskor még nem stabil. A bekapcsolási idő megadásával stabilizálhatja a jelenlétérzékelő által vett jelet. A megadott minimális idő letelte után a jel működése biztosan stabil lesz. A mező csak a „Speciális beállítások” üzemmódban látható.
Késleltetés KI
Advanced view
Állítsa be a jelenlétérzékelő kikapcsolásának késleltetési idejét. A jelenlétérzékelő által vett jel kikapcsoláskor nem stabil. A kikapcsolási idő beállításával stabilizálhatja a jelenlétérzékelő által vett jelet. A megadott minimális idő letelte után a jel működése biztosan stabil lesz. A mező csak a „Speciális beállítások” módban látható.
Modellválasztás
Az automatikus modellválasztáshoz engedélyezze vagy tiltsa le a jelenlétérzékelőt. A funkció aktiválásával a jelenlétérzékelő segítségével felismerhető a hegesztendő alkatrész a hegesztőüregben, így lehetővé válik a végrehajtandó hegesztési ciklus paramétereihez megfelelő modell automatikus kiválasztása.
Ismétlésgátló
Válassza ki az ismétlésgátló funkció bekapcsolását (IGEN) vagy kikapcsolását (NEM). Ez a funkció lehetővé teszi, hogy elkerülhető legyen egy új hegesztési ciklus elindítása anélkül, hogy az előző hegesztési ciklusban hegesztett darabot le kellene venni a gépből.
Kapcsolat
Advanced view
Válassza ki a jelenlétérzékelő által fogadott jel működési módját: NO (normálisan nyitott érintkező), NC (normálisan zárt érintkező). A mező csak a „Speciális beállítások” módban látható.
Működtetőelemek
Az ACTUATORS kártya lehetővé teszi a szerszámon található, a szerszám berendezéseit mozgató objektumok paramétereinek megjelenítését és vezérlését. A mozgásokat végző objektumok lehetnek:
- befogók;
- csúszkák;
- kilökők;
- működtetők;
- és egyéb.
Működtetők listája
Az ACTUATORS kártya bal oldalán a konfigurált működtetők listája látható. A felsorolt működtető egy egyetlen objektumból vagy objektumcsoportból állhat, amelyeket azonban egyetlen működtetőként kezelnek. A működtetők addig konfigurálhatók, amíg a lista alján látható az add ikon.
| IKON | MŰVELET |
|---|---|
|
Működtető hozzáadása. |
|
Működtető törlése. |
A nyugalmi vagy működési LED segítségével ellenőrizheti, hogy a működtető milyen állapotban van: ha a nyugalmi LED világít, akkor a működtető nyugalmi helyzetben van; ha a működési LED világít, akkor a működtető működési helyzetben van.
A működtetők konfigurálása
Az ACTUATORS kártya jobb oldalán a kiválasztott egyetlen működtető összes konfigurálható mezője látható.
Működtető
Írja be a kiválasztott működtető azonosító nevét. Az oldalon két gomb található: munkavégzés és pihenés. Ezek segítségével a kiválasztott működtető munkavégzési és pihenési tesztje elvégezhető, amennyiben a gép nem automatikus ciklusra van beállítva. A gombhoz tartozó LED pontosabb információt nyújt a kiválasztott teszt működéséről:
- zöld LED: a működés/pihenés sikeresen lezajlott;
- sárga LED: a működés/pihenés folyamatban van;
- piros LED: hiba történt a működés/pihenés során; riasztás lép működésbe.
T01000-0.XX – Működtető – Pihenőhelyzet időtúllépés
A mozgás befejezésére előírt időt túllépték; ezért a működtető nem érte el a nyugalmi helyzetet.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# A művelet nem fejeződött be
Ha a működtető a beállított időn belül nem fejezi be a mozgást:
- ellenőrizze, hogy a működtetőhöz beállított bemeneti érték helyes-e;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# Nincs elég idő
A működtető mozgásának végrehajtására beállított idő nem elegendő a mozgás befejezéséhez.
Szükség esetén módosítsa az időkorlátot a „TOOL SETTINGS/ACTUATORS AND PRESENCES/ACTUATORS” menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01001-0.XX – Működtető – Munkapozíció időtúllépés
A mozgás végrehajtására előírt időt túllépték; ezért a működtető nem érte el a munkapozíciót.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# A művelet nem fejeződött be
Ha a működtető a beállított időn belül nem fejezi be a mozgást:
- ellenőrizze, hogy a működtetőhöz beállított bemeneti érték helyes-e;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# Nincs elég idő
A működtető mozgásának végrehajtására beállított idő nem elegendő a mozgás befejezéséhez.
Szükség esetén módosítsa az időkorlátot a „TOOL SETTINGS/ACTUATORS AND PRESENCES/ACTUATORS” menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01002-0.XX – Működtető – A nyugalmi helyzet nem oldódik fel
A működtető pihenőhelyzetét érzékelő érzékelő továbbra is jelzi az elért pozíciót.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# A működtető beragadt
Ha a működtető nem mozdul, ellenőrizze:
- van-e olyan retesz, amely megakadályozza a működtető mozgását; ebben az esetben a működtető mozgatása előtt oldja fel a reteszt;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01003-0.XX – Működtető – A munkapozíció nincs feloldva
A működtető munkapozícióját érzékelő érzékelő továbbra is jelzi az elért pozíciót.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# A működtető beragadt
Ha a működtető nem mozdul, ellenőrizze:
- van-e olyan retesz, amely megakadályozza a működtető mozgását; ebben az esetben a működtető mozgatása előtt oldja fel a reteszt;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01004-0.XX – Működtető – Külső riasztás
A működtető külső riasztással kapcsolatos hibát jelentett.
A riasztás nem jelenik meg.
T01005-0.XX – Működtető – Mindkét helyzetvisszacsatolás
Mindkét érzékelő, amely a működtető pihenő- és működési helyzetét érzékeli, jelzi az elért pozíciót.
# Az érzékelő elhelyezése
Ellenőrizze, hogy az érzékelők megfelelően vannak-e elhelyezve: az egyik érzékelőnek a működési helyzetet, a másiknak pedig a nyugalmi helyzetet kell ellenőriznie.
Szükség esetén állítsa be újra az érzékelőket.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01006-0.XX – Működtető – Mindkét parancs
A működtető parancsai nincsenek megfelelően beállítva, mivel egyszerre két különböző parancs van aktív.
# Vezérlők visszaállítása
Ha a működtető ezt a hibát jelzi, ellenőrizze, hogy a parancsok beállítása helyes-e.
Szükség esetén módosítsa a parancsokat a „ESZKÖZBEÁLLÍTÁSOK/MŰKÖDETTETŐK ÉS JELENLÉTI ÉRZÉKELŐK/MŰKÖDETTETŐK/PARANCSOK” menüpontban, az „ELŐREHALADOTT KIJELZÉS” üzemmód kiválasztásával.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01007-0.XX – Működtető – Nincs nyugalmi helyzetben
A nyugalmi helyzetet érzékelő érzékelő nem jelzi a működtető jelenlétét.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# A működtető beragadt
Ha a működtető nem mozdul, ellenőrizze:
- van-e olyan retesz, amely megakadályozza a működtető mozgását; ebben az esetben a működtető mozgatása előtt oldja fel a reteszt;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01008-0.XX – Működtető – Nincs munkapozícióban
A munkapozíciót érzékelő érzékelő nem jelzi a működtető jelenlétét.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# A működtető beragadt
Ha a működtető nem mozdul, ellenőrizze:
- van-e olyan retesz, amely megakadályozza a működtető mozgását; ebben az esetben a működtető mozgatása előtt oldja fel a reteszt;
- ellenőrizze, hogy a működtető lökethosszát nem akadályozzák-e mechanikai akadályok.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01009-0.XX – Működtető – Helytelen parancscím
A működtető parancsának konfigurálása nem történt meg megfelelően.
# Vezérlők visszaállítása
Ellenőrizze, hogy a működtetők vezérlőbeállításai helyesen vannak-e beállítva.
Szükség esetén módosítsa a vezérlőbeállításokat az ADVANCED DISPLAY (Speciális kijelző) módba lépve, a TOOL SETTINGS/ACTUATORS AND PRESENCES/ACTUATORS/CONTROLS (Eszközbeállítások/Működtetők és jelenléti érzékelők/Működtetők/Vezérlők) menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01010-0.XX – Működtető – Helytelen szelepcím
A működtető szelep beállítása nem történt meg megfelelően.
# Állítsa vissza a szelepet
Ellenőrizze, hogy a működtetőhöz hozzárendeltek-e szelepet.
Ellenőrizze, hogy a kiválasztott szelep helyes-e.
Szükség esetén módosítsa a kiválasztást az ESZKÖZBEÁLLÍTÁSOK/MŰKÖDETTETŐK ÉS JELENLÉTEK/MŰKÖDETTETŐK menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T01011-0.XX – Működtető – Helytelen csatlakozóérintkező-cím
A működtető bemeneti beállítása nem történt meg megfelelően.
# Bemenetek visszaállítása
Ellenőrizze, hogy a bemenetek be vannak-e állítva. Ellenőrizze, hogy a beállított bemenetek helyesek-e. Szükség esetén módosítsa a kiválasztást a „TOOL SETTINGS/ACTUATORS AND PRESENCES/ACTUATORS/INPUTS” menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
Üreg – válassza ki a pozíciót
Válassza ki azt az eszközfelületet, amelyen a vezetékek bekötése történik.
Mód
Válassza ki a kívánt működtető típusát. A rendszer automatikusan a működtető üzemmódot választja ki, azaz azt az általános üzemmódot, amely a ciklogramban az objektum szabadabb kezelését teszi lehetővé. Ha a rendelkezésre álló konkrétabb működtető-típusok egyikét választom ki, akkor a ciklogramban már nem lehet a működtetőt kezelni, mivel azt a funkciója alapján automatikusan kezeli a rendszer.
Jó osztályozás
A „Good marking” üzemmód úgy vezérli a működtetőt, hogy az a helyesen hegesztett alkatrészekre egy speciális jelölést helyezzen el.
Hulladékjelölés
A hulladékjelölés üzemmód úgy vezérli a működtetőt, hogy az egy speciális jelölést helyezzen el a keletkező hulladékdarabokon.
Alkatrész-kiválasztó csúszka
A darabfelvevő csúszka üzemmód úgy vezérli a működtetőt, hogy az elvégezze a darabfelvételi műveletet.
Alkatrész befogása
A darab rögzítése üzemmód úgy vezérli a működtetőt, hogy az a darab felvétele közben elvégezze a rögzítési műveletet.
Válassza ki a szelepet
A megjelenő legördülő menüből válassza ki a gépen található, a kiválasztott szerszámcsatlakozóhoz tartozó szelepet.
Bemenet
Válaszd ki a fogaskerék gombot a beviteli hozzárendelési kártya megnyitásához.
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Vezérlők
Advanced view
Válassza ki a fogaskerék gombot a parancs-hozzárendelési kártya megnyitásához. A gomb csak a FEJLETT BEÁLLÍTÁSOK módban látható.
Biztonsági korlátozások
Válassza ki a fogaskerék gombot a biztonsági korlátozásokra vonatkozó beállítási kártya megnyitásához, illetve a működtetők mozgásainak prioritásainak megtekintéséhez az ütközések elkerülése érdekében.
Pihenőidő
Állítsa be a pihenőidő-korlátot, azaz azt az időtartamot, amelyen belül a mozgásnak be kell fejeződnie, ellenkező esetben riasztás lép működésbe. A riasztás akkor is bekapcsol, ha a működtető nem fejezi be a mozgást, és akkor is, ha a működtető érzékelői nem működnek megfelelően.
Munkaidő-szünet
Állítsa be a műveleti időkorlátot, vagyis azt az időtartamot, amelyen belül a mozgást el kell végezni, ellenkező esetben riasztás lép működésbe. A riasztás akkor is bekapcsol, ha a működtető nem fejezi be a mozgást, és akkor is, ha a működtető érzékelői nem működnek megfelelően.
Pihenőidő
Advanced view
Állítsa be azt az időtartamot, amely szükséges a kiválasztott működtető pihenőhelyzet-érzékelőjétől érkező jel stabilitásának biztosításához, mind bekapcsolás, mind kikapcsolás esetén. Ha a működtető nem rendelkezik érzékelővel, a beállított időtartamot a működtető pihenőhelyzetének elérésének késleltetésére használja a rendszer.
A munka késedelme
Advanced view
Állítsa be azt az időtartamot, amely szükséges a kiválasztott működtető munkaszenzorától érkező jel stabilitásának biztosításához, mind bekapcsoláskor, mind kikapcsoláskor. Ha a működtető nem rendelkezik szenzorral, a beállított időtartamot a működtető munkapozíciójának elérésének késleltetésére használják fel.
Szerszámcsere-pozíció
…
Porszívók
A VACUUMS kártya lehetővé teszi a hegesztendő munkadarabot vákuummal rögzítő szerszámon található rögzítőelemek paramétereinek megjelenítését és vezérlését. A rögzítőelemek lehetnek:
- tapadókorongok;
- vákuumkamrák;
- egyéb.
Porszívók listája
A VACUUM kártya bal oldalán a beállított porszívók listája látható. A porszívók addig állíthatók be, amíg a lista alján látható az add ikon.
| IKON | MŰVELET |
|---|---|
|
Porszívó hozzáadása. |
|
Vákuum törlése. |
A fúvás vagy vákuum LED segítségével ellenőrizheti, hogy a vákuum milyen állapotban van: ha a fúvás LED világít, akkor a vákuum nyomást generál, hogy az alkatrész leválhasson; ha a vákuum LED világít, akkor a vákuum negatív nyomást generál.
Vákuumkonfiguráció
A VACUUMS kártya jobb oldalán a kiválasztott egyetlen vákuum összes beállítható mezője látható.
Vákuum
Írja be a kiválasztott vákuum azonosító nevét. Az oldalon két gomb található: fújás és vákuum. Ezekkel a gombokkal a kiválasztott fújási és vákuumteszt elvégezhető, ha a gép nem automatikus üzemmódban van beállítva. A gombhoz tartozó LED pontosabb információt nyújt a kiválasztott teszt működéséről:
- zöld LED: a fújás/vákuum elérte a kívánt értéket;
- sárga LED: a fújás/vákuum folyamatban van;
- piros LED: hiba történt a fújás/vákuum során; riasztás lép működésbe.
T03000-0.XX – Vákuum – Vákuum időtúllépés
Lejárt az az időtartam, amelyen belül ellenőrizni kell az elért vákuumot.
# Nem sikerült elérni a vákuumot
Ha a beállított vákuumszint nem érhető el, ellenőrizze, hogy: - a vákuumkapcsoló nincs-e helytelenül kalibrálva; ha igen, ellenőrizze, hogy a vákuumkapcsoló megfelelően működik-e, és kalibrálja be -0,65 bar értékre; - a munkadarab nem érintkezik-e megfelelően; ha igen, helyezze át a munkadarabot.
# Megtartási ellenőrzés
Ellenőrizze, hogy a tapadókorong vagy a vákuumút megfelelően és hatékonyan működik-e.
# Az ellenőrzés nem történt meg
A vákuumszabályozáshoz szükséges vákuumkapcsoló nem működik, vagy nincs megfelelően beállítva. Ellenőrizze, hogy a vákuumkapcsoló megfelelően van-e beállítva, és hogy rendesen működik-e. Szükség esetén állítsa be újra vagy cserélje ki a vákuumkapcsolót.
# Nincs elég idő
A vákuum ellenőrzésére beállított idő nem elegendő az érzékelő által vezérelt művelet végrehajtásához. Szükség esetén módosítsa a vákuum időkorlátját a „TOOL SETTINGS/ACTUATORS AND PRESENCES/VACUUMS” menüpontban.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T03001-0.XX – Vákuum – Érvénytelen szivattyú
Ha a vákuumot szivattyúval állítják elő, azt megfelelően be kell állítani az adott vákuumértékre.
# Helytelen beállítás
A vákuumhoz tartozó szivattyú nincs megfelelően beállítva, vagy a vákuum olyan szivattyúra utal, amely nincs beállítva.
Szükség esetén módosítsa a szivattyú beállításait a GÉP BEÁLLÍTÁSAI/ÁLTALÁNOS BEÁLLÍTÁSOK/ALKATRÉSZEK/SZERSZÁMOK/VÁKUUM menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T03002-0.XX – Vákuum – A vákuum nem oldódik fel
A vákuumot érzékelő érzékelő továbbra is jelzi az elért vákuumot.
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# Megtartási ellenőrzés
Ellenőrizze, hogy a tapadókorong vagy a vákuumút megfelelően és hatékonyan működik-e.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# A mű még nem jelent meg
A vákuum alá helyezett alkatrész még nem került felszabadításra. Ellenőrizze, hogy a vákuum valóban kikapcsolva van-e.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T03003-0.XX – Vákuum – Helytelen parancscím
A vákuumparancs beállítása nem történt meg megfelelően.
# Vezérlők visszaállítása
Ellenőrizze, hogy a vákuumvezérlők beállítása megfelelő-e. Szükség esetén módosítsa a vezérlőket az ADVANCED DISPLAY (Speciális kijelző) módba lépve, a TOOL SETTINGS/ACTUATORS AND PRESENCES/VACUUM/CONTROLS menüpont alatt.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T03004-0.XX – Vákuum – A bemeneti vákuum nincs beállítva
A vákuumbemeneti beállítást nem hajtották végre.
# Bemenetek beállítása
Állítsa be helyesen a bemeneteket a GÉP BEÁLLÍTÁSAI/ÁLTALÁNOS BEÁLLÍTÁSOK/ALKATRÉSZEK/SZERSZÁMOK/BEMENETEK menüpontban.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
T03005-0.XX – Vákuum – Vákuumvesztés
A súgó nem érhető el
# Pneumatikus vezérlés
Ellenőrizze, hogy az összes pneumatikus cső megfelelően van-e csatlakoztatva, és nincs-e bennük akadály.
Ellenőrizze a levegőáramlás folytonosságát, és győződjön meg arról, hogy: - egyik cső sem hajlott meg - egyik cső sem sérült - minden cső megfelelően van csatlakoztatva
# Megtartási ellenőrzés
Ellenőrizze, hogy a tapadókorong vagy a vákuumút megfelelően és hatékonyan működik-e.
# Az érzékelők nem működnek
Ellenőrizze az érzékelők működését, és győződjön meg arról, hogy:
- az elektromos csatlakozó be van dugva;
- az érzékelő kábele nem sérült;
- az érzékelő megfelelően van kalibrálva;
- az érzékelő megfelelően van rögzítve.
Szükség esetén cserélje ki a hibás érzékelőt.
# Rosszul elhelyezett tárgy
A vákuummal megfogandó tárgy nincs a helyén, vagy helytelenül van elhelyezve. Helyezze be a tárgyat megfelelően a kijelölt helyre.
# További információk
Ha a riasztás többször is megjelenik, vagy nem sikerül elhárítani, vegye fel a kapcsolatot a CEMAS Elettra ügyfélszolgálatával. Az elérhetőségeket a GÉPDIAGNOSZTIKA/ÜGYFÉLSZOLGÁLAT menüpontban találja.
Üreg – válassza ki a pozíciót
Válassza ki azt az eszközfelületet, amelyen a vezetékek bekötése történik.
Fúvás szünet
Állítsa be a fújási időkorlátot, vagyis azt a maximális időtartamot, amely alatt a hegesztendő alkatrésznek el kell válnia az üregtől. Ha ez az időtartam túllépődik, riasztás lép működésbe.
Ideje fújni
Állítsa be a fújási időt – azaz azt az egy fújást –, amelynek hossza megegyezik az itt beállított idővel, és amelyet a hegesztőgép a hegesztendő darab minden leválasztása után végrehajt.
Vákuum időtúllépés
Állítsa be a vákuum időkorlátját, azaz azt az időtartamot, amelyen belül a vákuum kialakulásának meg kell történnie. Ha ez az időtartam túllépődik, riasztás lép működésbe.
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Vezérlők
Advanced view
Válassza ki a fogaskerék gombot a parancs-hozzárendelési kártya megnyitásához. A gomb csak a FEJLETT BEÁLLÍTÁSOK módban látható.
Beviteli parancsok
Advanced view
Az INPUT CONTROLS kártya – amely csak a „Speciális beállítások” módban látható – lehetővé teszi a paraméterek megtekintését és szabályozását…
Parancsok listája
A COMMANDS kártya bal oldalán látható a beállított parancsok listája. A parancsokat addig állíthatod be, amíg a lista alján látható az add ikon.
| IKON | MŰVELET |
|---|---|
|
Parancs hozzáadása. |
|
Parancs törlése. |
A parancs beviteli beállításai
Az „INPUT COMMANDS” kártya jobb oldalán a kiválasztott egyedi parancs összes konfigurálható mezője megjelenik.
Eszközparancs beírása
Írja be a kiválasztott parancs azonosító nevét.
Üreg – válassza ki a pozíciót
Válassza ki azt az eszközfelületet, amelyen a vezetékek bekötése történik.
Jel
…
Bemenet
Válaszd ki a fogaskerék gombot a beviteli hozzárendelési kártya megnyitásához.
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Kimeneti parancsok
Advanced view
Az OUTPUT CONTROLS lap – amely csak a „HANGOLÁS” módban látható – lehetővé teszi a paraméterek megtekintését és beállítását…
Parancsok listája
A COMMANDS kártya bal oldalán látható a beállított parancsok listája. A parancsokat addig állíthatod be, amíg a lista alján látható az add ikon.
| IKON | MŰVELET |
|---|---|
|
Parancs hozzáadása. |
|
Parancs törlése. |
Kimeneti parancs konfigurálása
Az „OUTPUT COMMANDS” kártya jobb oldalán a kiválasztott egyedi parancs összes konfigurálható mezője megjelenik.
Kimeneti eszközparancs
Írja be a kiválasztott parancs azonosító nevét.
Üreg – válassza ki a pozíciót
Válassza ki azt az eszközfelületet, amelyen a vezetékek bekötése történik.
Jel
…
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Alulvágás
Advanced view
Az UNDERCUT kártya – amely csak a HALADÓ BEÁLLÍTÁSOK módban látható, amennyiben a undercut funkciót a SZERSZÁM BEÁLLÍTÁSOK/KONFIGURÁCIÓ menüpontban aktiválták – lehetővé teszi az alávágás leküzdéséhez szükséges elemek kezelését a hegesztendő alkatrész gépbe való betöltésekor. Alámetszés akkor keletkezik, ha a hegesztendő alkatrész alakja olyan, hogy azt a rögzítőüregből nem lehet szétválasztani és kivenni anélkül, hogy az alkatrész megsérülne, azaz ha az alkatrésznek 90°-nál kisebb szögei vannak, amelyek gyakorlatilag elválaszthatatlanná teszik az alkatrészt a rögzítőüregtől. A következő beállítások közül választhat:
- pihenés, ha az alávágás-rendszernek a munkadarab betöltése közben pihenő állapotban kell lennie;
- működés, ha az alávágás-rendszernek a munkadarab betöltési fázisában működő állapotban kell lennie.
Pozíciók
A „POSITIONS” oldalon megtekintheti és beállíthatja a hegesztőgép automatikus mozgásainak végrehajtásához szükséges paramétereket. A paraméterek beállításához a hegesztőgépet kézi üzemmódba kell állítani.
Táblázat
A TABLE kártya a hegesztőgép asztalához kapcsolódó automatikus mozgásokkal kapcsolatos paraméterek megjelenítésére és beállítására szolgál. A hegesztőgép feldolgozási ciklusának beállításakor az automatikus mozgások méreteit úgy lehet konfigurálni, hogy a nyíl gombok segítségével kézzel mozgatjuk az asztalt. A kívánt pozíció elérése után a pozíciót az egyes pozíciók mellett található pozíció rögzítése gombbal, vagy a nyíl gombok felett látható pozíciót kézzel beírva a szerkeszthető mezőbe lehet rögzíteni.
Pozíció megszerzése
| IKON | MŰVELET |
|---|---|
|
A pozíció rögzítése gomb lehetővé teszi, hogy a nyílgombokkal elért pozíciót az automatikus mozgások során elérendő pozícióként rögzítsük. |
Felső határ
Az a pozíció, amelyet az asztal maximális határként elér, amennyiben a hegesztendő alkatrészek nem találhatók a rögzítőterületen belül.
Kapcsolatfelvétel
Az a pozíció, amelyet az asztal elér, amikor a hegesztendő alkatrésszel érintkezésbe kerül, és amely a maximális határt jelenti.
Darabos komissiózás
Az asztal olyan helyzetbe állítása, amelyben a felső rögzítőelem felső darabja felvehető anélkül, hogy a kezelőnek ezt el kellene végeznie.
Kifogyott a raktárból
Az asztal olyan helyzetbe állítása, amely lehetővé teszi a szükséges mozgásokat, hogy a hegesztés során ne alakuljon ki rendetlenség.
Alkatrész leválása
Az a pozíció, amelyet az asztal elér, és amely a gyors leeresztés előtt az alkatrészek eltávolításának maximális határát jelenti.
Betöltés
Az asztalnak azt a helyzetét, amelybe el kell érnie ahhoz, hogy a darabot be- vagy kirakni lehessen.
Asztal sebessége
Az emelőasztal mozgási sebessége, százalékban kifejezve, a kártyán beállítható mozgások során.
Gazdasági lassulás
Az a pozíció, amelyet az asztal elér, amikor a gyors emelkedési szakasz után megkezdődik a lassulási szakasz, és még mielőtt elkezdené keresni az elemek közötti érintkezést.
Korlátozások
Válassza ki a fogaskerék gombot a korlátozások beállítására szolgáló felugró ablak megnyitásához, amely az ütközések elkerülése érdekében a mozgások közötti prioritást határozza meg.
Animáció
Az animáció a pozíciókat vázlatosan ábrázolja.
Mozgás
| Ikon | MŰVELET |
|---|---|
 |
A NYÍL gombokkal a táblázatot felfelé vagy lefelé mozgathatja. A mozgatás a gomb lenyomva tartásával történik. A célmagasság a nyílgombok felett jelenik meg. |
Tükrök
A MIRROR kártya a hegesztőgép tükréhez kapcsolódó automatikus mozgásokkal kapcsolatos paraméterek megjelenítésére és beállítására szolgál. A hegesztőgép megmunkálási ciklusának beállításakor a nyíl gombok segítségével a tükör kézi mozgatásával konfigurálhatók az automatikus mozgások méretei. A kívánt pozíció elérése után a pozíciót az egyes pozíciók mellett található pozíció rögzítése gombbal, vagy a nyíl gombok felett látható pozíciót a szerkeszthető mezőbe kézzel beírva lehet rögzíteni.
Pozíció megszerzése
| IKON | MŰVELET |
|---|---|
|
A pozíció rögzítése gomb lehetővé teszi, hogy a nyílgombokkal elért pozíciót az automatikus mozgások során elérendő pozícióként rögzítsük. |
Pihenés
Az a helyzet, amelyet a tükör nyugalmi helyzetként elér, azaz a tükör ki van kapcsolva.
Munka
Az a pozíció, amelyet a tükör munkapozícióként elér, azaz amikor a tükör be van kapcsolva.
Sebesség
A tükör mozgási sebessége, százalékban kifejezve, a kártyán beállítható mozgások során.
Korlátozások
Válassza ki a fogaskerék gombot a korlátozások beállítására szolgáló felugró ablak megnyitásához, amely az ütközések elkerülése érdekében a mozgások közötti prioritást határozza meg.
Animáció
Az animáció a pozíciókat vázlatosan ábrázolja.
Erős tükörérintkezés
Állítsa be az asztalt úgy, hogy az előmelegítési fázist a tükör felső oldaláról hajtsa végre.
Alacsony tükörérintkezés
Állítsa be az asztalt úgy, hogy az alulról végezze el a tükör előmelegítését.
Vízszintes/függőleges helyzet
A „HORIZONTÁLIS/VERTIKÁLIS POZÍCIÓ” kártya lehetővé teszi a hegesztőtükörhöz kapcsolódó automatikus mozgásokkal kapcsolatos paraméterek megjelenítését és beállítását. A hegesztőgép megmunkálási ciklusának beállításakor a nyíl gombok segítségével kézzel mozgatva a tükröt beállíthatja az automatikus mozgások méreteit. A kívánt pozíció elérése után a pozíciót az egyes pozíciók mellett található pozíció rögzítése gombbal, vagy a nyíl gombok felett látható pozíciót kézzel beírva a szerkeszthető mezőbe rögzítheti.
Pozíció megszerzése
| IKON | MŰVELET |
|---|---|
|
A pozíció rögzítése gomb lehetővé teszi, hogy a nyílgombokkal elért pozíciót az automatikus mozgások során elérendő pozícióként rögzítsük. |
Vízszintes helyzet
Az a pozíció, amelyet a tükör a vízszintes tengely mentén történő mozgásának maximális határaként elér.
Függőleges helyzet
Az a pozíció, amelyet a tükör a függőleges tengely mentén a mozgás maximális határaként elér.
Korlátozások
Válassza ki a fogaskerék gombot a korlátozások beállítására szolgáló felugró ablak megnyitásához, amely az ütközések elkerülése érdekében a mozgások közötti prioritást határozza meg.
A tükör vízszintes elmozdulása
| Ikon | MŰVELET |
|---|---|
 |
A NYÍL gombokkal a tükröt előre vagy hátra mozgathatja. A mozgatás a gomb lenyomva tartásával történik. A gombok mellett látható a célpont magassága a gép nullpontjához viszonyítva. |
...
...
Animáció
Az animáció a pozíciókat vázlatosan ábrázolja.
Előmelegítési állás
Az „ELŐMELEGÍTÉSI POZÍCIÓ” kártya lehetővé teszi a hegesztőgép asztalának és tükrének az előmelegítési fázisban végzett automatikus mozgásaihoz kapcsolódó paraméterek megjelenítését és beállítását. A hegesztőgép megmunkálási ciklusának finomhangolásakor a nyíl gombok segítségével az asztal és a tükör kézi mozgatásával beállíthatók az automatikus mozgások méretei. A kívánt pozíció elérése után a pozíciót az egyes pozíciók mellett található pozíció rögzítése gombbal, vagy a nyíl gombok felett látható pozíciót a szerkeszthető mezőbe kézzel beírva lehet rögzíteni.
Pozíció megszerzése
| IKON | MŰVELET |
|---|---|
|
A pozíció rögzítése gomb lehetővé teszi, hogy a nyílgombokkal elért pozíciót az automatikus mozgások során elérendő pozícióként rögzítsük. |
A tükör helyzete
Az a pozíció, amelyet a tükör az előmelegítési lépés során a függőleges tengely mentén a mozgás maximális határaként elér.
Helyezés a tabellában
Az a pozíció, amelyet az emelőasztal az előmelegítési lépés során a függőleges tengely mentén a mozgás maximális határaként elér.
Korlátozások
Válassza ki a fogaskerék gombot a korlátozások beállítására szolgáló felugró ablak megnyitásához, amely az ütközések elkerülése érdekében a mozgások közötti prioritást határozza meg.
Tengely kiválasztása
| IKON | MŰVELET |
|---|---|
 |
A kapcsolóval beállítható, hogy a nyílgombokkal az emelőasztalt mozgassák-e, ha a kapcsoló asztal állásban van, vagy a tükröt, ha a kapcsoló tükör állásban van. |
Mozgás
| Ikon | MŰVELET |
|---|---|
|
A NYÍL gombokkal a táblázatot felfelé vagy lefelé mozgathatja. A mozgatás a gomb lenyomva tartásával történik. A célmagasság a nyílgombok felett jelenik meg. |
...
...
Animáció
Az animáció a pozíciókat vázlatosan ábrázolja.
Kerékpár beállítások
A „CYCLE SETTINGS” (Ciklusbeállítások) oldalon megtekinthetők és beprogramozhatók azok a különféle mozgások, amelyeket a gépnek a hegesztési ciklus egyes lépései során végre kell hajtania. A programozható meghajtások közé tartoznak a működtetők, az érzékelők és a vákuumok.
Hegesztési paraméterek
A „HEGESZTÉSI PARAMÉTEREK” oldalon beállíthatók a hegesztőgép paraméterei a munkadarab-megmunkálási ciklust alkotó különböző fázisokhoz. A munkadarab-megmunkálási ciklust szakaszokra osztják a hegesztési minőség javítása és a munkadarab törésének elkerülése érdekében. Minden megmunkálási ciklusnak legalább két lépésből kell állnia: stabilizációs lépés, hegesztési ciklus lépései és hűtési lépés. A hegesztési minőség javítása érdekében a hegesztési ciklus legfeljebb 10 lépésre osztható fel, azaz mindaddig, amíg a hozzáadás ikon látható.
| IKON | MŰVELET |
|---|---|
|
Fázis hozzáadása. |
|
Fázis törlése. |
Ha az összeszerelt szerszám bal és jobb oldalra van felosztva, akkor több kártya is létezhet, amelyek lehetővé teszik a paraméterek beállítását mindkét oldalra külön-külön (LH kártya a bal oldalra, RH kártya a jobb oldalra), illetve mindkét oldalra egyszerre (LH+RH kártya).
Stabilizációs lépés
A STABILIZÁLÁSI LÉPÉS az a feldolgozási ciklus lépése, amely lehetővé teszi az érzékelő jelének stabilizálását. A stabilizálási lépés végrehajtására beállított idő akkor kezdődik el, amikor az érzékelő jele stabilizálódik.
Idő
Állítsa be a lépés végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Idő/Mélység
Ha az adott fázis nem teszi lehetővé a hegesztési mód kiválasztását, vagy a kiválasztott hegesztési mód idő, akkor állítsa be a fázis végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe. Ha az adott fázishoz kiválasztott hegesztési mód relatív mélység vagy abszolút mélység, akkor állítsa be a fázis során elérendő hegesztési mélységet (mm-ben kifejezve) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Erő
Állítsa be az asztal által a lépés során kifejtett erőt kgf-ben úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Beállítási lépés
OptionAdvanced view
A BEÁLLÍTÁSI LÉPÉS az a feldolgozási ciklus lépése, amely a stabilizálási lépést követi, és lehetővé teszi a rögzítőberendezésben lévő alkatrészek beállítását, miután azok egymáshoz érnek, ami rövid rezgést eredményez. A beállítás opcionális, mivel nem mindig szükséges a rögzítőberendezésben lévő alkatrészek beállítása. A beállítási lépés aktiválásához nyomja meg a kapcsolót. Ha a beállítást elvégzik, az érzékelők e lépés végén visszaállnak; ezért az érzékelőjelek leolvasása már nem stabilizált.
Idő
Állítsa be a lépés végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Idő/Mélység
Ha az adott fázis nem teszi lehetővé a hegesztési mód kiválasztását, vagy a kiválasztott hegesztési mód idő, akkor állítsa be a fázis végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe. Ha az adott fázishoz kiválasztott hegesztési mód relatív mélység vagy abszolút mélység, akkor állítsa be a fázis során elérendő hegesztési mélységet (mm-ben kifejezve) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Erő
Állítsa be az asztal által a lépés során kifejtett erőt kgf-ben úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Hegesztési lépés
A HEGESZTÉSI LÉPÉS a feldolgozási ciklusnak az a része, amelyben a hegesztés ténylegesen megtörténik. Célszerű a hegesztési ciklust több lépésre felosztani, hogy javuljon a hegesztés ellenőrzése, és így jobb minőségű hegesztési kötés jöjjön létre. Minden hegesztési lépés különböző módokon ellenőrizhető, a végrehajtandó ellenőrzés típusának kiválasztásával.
Típus
A legördülő menüből válassza ki a idő, relatív mélység és abszolút mélység közül a vizsgált lépéshez tartozó hegesztési módot. Ha a kiválasztott mód az idő, akkor csak a lépés végrehajtási idejét lehet beállítani. Ha a kiválasztott mód a relatív mélység vagy az abszolút mélység, akkor csak az asztal által a lépés során kifejtett erőt lehet beállítani.
Idő
Állítsa be a lépés végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Idő/Mélység
Ha az adott fázis nem teszi lehetővé a hegesztési mód kiválasztását, vagy a kiválasztott hegesztési mód idő, akkor állítsa be a fázis végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe. Ha az adott fázishoz kiválasztott hegesztési mód relatív mélység vagy abszolút mélység, akkor állítsa be a fázis során elérendő hegesztési mélységet (mm-ben kifejezve) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Erő
Állítsa be az asztal által a lépés során kifejtett erőt kgf-ben úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Mélység
Állítsa be a lépés során elérendő hegesztési mélységet mm-ben úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Hűtési lépés
A HŰTÉSI LÉPÉS az a feldolgozási cikluslépés, amely az összes hegesztési cikluslépést követi, és lehetővé teszi a hegesztési varrat lehűlését, mielőtt a hegesztett alkatrészt leemelik a hegesztőgépről. Ezzel elkerülhető az éppen elkészült hegesztési varrat esetleges károsodása.
Idő
Állítsa be a lépés végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Idő/Mélység
Ha az adott fázis nem teszi lehetővé a hegesztési mód kiválasztását, vagy a kiválasztott hegesztési mód idő, akkor állítsa be a fázis végrehajtási idejét másodpercben (s) úgy, hogy beírja az értéket a szerkeszthető mezőbe. Ha az adott fázishoz kiválasztott hegesztési mód relatív mélység vagy abszolút mélység, akkor állítsa be a fázis során elérendő hegesztési mélységet (mm-ben kifejezve) úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Erő
Állítsa be az asztal által a lépés során kifejtett erőt kgf-ben úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Hegesztési korlátok
A HEGESZTÉSI HATÁRÉRTÉKEK olyan paraméterek, amelyeket a hegesztendő alkatrész első feldolgozási ciklusa során kell beállítani, majd a következő ciklusokban finomítani, hogy meghatározzák az alkatrész-feldolgozási ciklus elfogadható végrehajtási tartományait, azaz azokat a tartományokat, amelyekben jó minőségű hegesztett alkatrész keletkezik. Ha a feldolgozási ciklus során a meghatározott tartományokat túllépik, a hegesztett alkatrészt selejtnek tekintik. A legmegfelelőbb tartományt a hegesztendő alkatrészek függvényében határozzák meg.
Hegesztési idő
A teljes hegesztési ciklus végrehajtási ideje, azaz az az idő, amely alatt a rezgés ténylegesen keletkezik, másodpercben kifejezve. Ha a tényleges hegesztési idő nem esik a beállított határok közé, a hegesztőgép automatikus feldolgozási ciklusa nem szakad meg, de a gép riasztással jelzi a hibát, és selejtdarabot állít elő.
Felső határ
Állítsa be a felső határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Alsó határ
Állítsa be az alsó határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Valódi
A hegesztőgép által leolvasott tényleges érték kijelzése. Ha a tényleges érték nem esik az alsó és felső határértékek közé, a hegesztőgép riasztással jelzi a hibát, és hibás darabot állít elő.
Hegesztési mélység
A teljes hegesztési ciklus során elérendő hegesztési mélység, mm-ben kifejezve. Ha a tényleges hegesztési mélység nem esik a beállított határok közé, a hegesztőgép automatikus feldolgozási ciklusa nem szakad meg, de a gép riasztással jelzi a hibát, és selejtdarabot állít elő.
Felső határ
Állítsa be a felső határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Alsó határ
Állítsa be az alsó határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Valódi
A hegesztőgép által leolvasott tényleges érték kijelzése. Ha a tényleges érték nem esik az alsó és felső határértékek közé, a hegesztőgép riasztással jelzi a hibát, és hibás darabot állít elő.
A hegesztés kezdőhelyzete
A hegesztés során a rezgés tényleges kialakulásának magassága, mm-ben kifejezve. Ha a hegesztőgépre olyan szerszámot szerelnek fel, amelyet még nem mentettek el, a hegesztés kezdőpozícióját az alábbiak szerint kell beállítani:
- ALSÓ HATÁR = 0,00 mm;
- FELSŐ HATÁR = 800,00 mm.
Az első hegesztési ciklus végén a ténylegesen mért értékek alapján finomítani kell a hegesztési határokat. A határok meghatározása után, ha a hegesztés kezdőpozíciója nem esik a beállított határok közé, a hegesztőgép automatikus feldolgozási ciklusa megszakad, és az asztal visszatér alaphelyzetébe. A hegesztőgép riasztással jelzi a hibát, és selejtdarabot állít elő.
Felső határ
Állítsa be a felső határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Alsó határ
Állítsa be az alsó határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Valódi
A hegesztőgép által leolvasott tényleges érték kijelzése. Ha a tényleges érték nem esik az alsó és felső határértékek közé, a hegesztőgép riasztással jelzi a hibát, és hibás darabot állít elő.
Hegesztés végi pozíciója
Az a pozíció, amelyben a rezgés generálása véget ér, és ezzel a hegesztési varrat kialakítása is befejeződik; mm-ben kifejezve. Ha a hegesztés tényleges befejezési pozíciója nem esik a beállított határok közé, az automatikus hegesztőgép ciklusa nem szakad meg, de a gép riasztással jelzi a rendellenességet, és hibás darabot állít elő.
Felső határ
Állítsa be a felső határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Alsó határ
Állítsa be az alsó határt úgy, hogy beírja az értéket a szerkeszthető mezőbe.
Valódi
A hegesztőgép által leolvasott tényleges érték kijelzése. Ha a tényleges érték nem esik az alsó és felső határértékek közé, a hegesztőgép riasztással jelzi a hibát, és hibás darabot állít elő.
Infravörös paraméterek
Az „INFRARED PARAMETERS” oldalon beállíthatók az egyes előmelegítő zónákra vonatkozó paraméterek.
Zónák
Legfeljebb 32 IR-zóna állítható be, attól függően, hogy a hegesztőgépre felszerelt szerszámhoz hány zónát terveztek. Az IR-zónákat a GÉP BEÁLLÍTÁSAI/ÁLTALÁNOS BEÁLLÍTÁSOK/IR/ZÓNÁK menüpontban kell aktiválni.
| IKON | MŰVELET |
|---|---|
 |
|
 |
|
 |
Engedélyezett zóna. |
 |
Kiválasztott zóna. |
Minden zónát ellenőrizni kell
Lehetőség van az összes engedélyezett zóna működésének tesztelésére.
Készenlét
Az IR-zónák működésének tesztelése a készenléti állapotban, azaz amikor az IR-tükör a feldolgozási ciklus során nyugalmi helyzetben van. Ellenőrizze, hogy a rendszer valóban eléri-e a készenléti teljesítményt. Az infravörös sugárzást generáló elektromos ellenállások a feldolgozási ciklus során nem kapcsolódnak ki teljesen, mivel túl sok időbe telne, amíg újra elérnék az előmelegítéshez szükséges teljesítményt. Emiatt, amikor az IR-tükör a feldolgozási ciklus során nyugalmi helyzetben van, az elektromos ellenállásokat minden esetben egy bizonyos, a működési teljesítménynél alacsonyabb szinten tartják, amelyet készenléti teljesítménynek neveznek.
Teljes teljesítmény 1
Az IR-zónák működési tesztjének megkezdése a munkavégzési szakaszban, azaz amikor az IR-tükör a feldolgozási ciklus során munkapozícióban van. Ellenőrizze, hogy a munkateljesítmény valóban elérhető-e.
Teljes teljesítmény × 1
Állítsa be a Teljes teljesítmény 1 teszt futási idejét.
Válasszon ki egy zónát
A zónaszám mellett található nyílgombok segítségével kiválaszthatja azt a zónát, amelynek paramétereit be szeretné állítani.
Zóna engedélyezése
A kapcsoló segítségével be- vagy kikapcsolható a kiválasztott zóna, amennyiben az korábban már be volt kapcsolva.
Egyzónás teszt
Lehetőség van az egyes engedélyezett és kiválasztott zónák működésének tesztelésére.
Készenlét
Az IR-zónák működésének tesztelése a készenléti állapotban, azaz amikor az IR-tükör a feldolgozási ciklus során nyugalmi helyzetben van. Ellenőrizze, hogy a rendszer valóban eléri-e a készenléti teljesítményt. Az infravörös sugárzást generáló elektromos ellenállások a feldolgozási ciklus során nem kapcsolódnak ki teljesen, mivel túl sok időbe telne, amíg újra elérnék az előmelegítéshez szükséges teljesítményt. Emiatt, amikor az IR-tükör a feldolgozási ciklus során nyugalmi helyzetben van, az elektromos ellenállásokat minden esetben egy bizonyos, a működési teljesítménynél alacsonyabb szinten tartják, amelyet készenléti teljesítménynek neveznek.
Teljes teljesítmény 1
Az IR-zónák működési tesztjének megkezdése a munkavégzési szakaszban, azaz amikor az IR-tükör a feldolgozási ciklus során munkapozícióban van. Ellenőrizze, hogy a munkateljesítmény valóban elérhető-e.
Üreg – válassza ki az üreget
A hegesztési ciklus során válassza ki az aktív szerszám üregét.
Teljesítmény
Adja meg a kiválasztott zóna készenléti és üzemi fogyasztási értékeit százalékban kifejezve.
Ellenállás
Adja meg a kiválasztott zóna névleges ellenállási értékeit (Ω-ban kifejezve) és az ellenállás tűrésértékeit (százalékban kifejezve).
Tényleges értékek
A kiválasztott zóna tényleges áramának (A-ban kifejezve), ellenállásának (Ω-ban kifejezve) és hőmérsékletének (°C-ban kifejezve) kijelzése.
Hőmérséklet-érzékelő
Ha hőmérséklet-érzékelőket vagy hőelemeket szereltek fel az IR-tükörre, azok a kívánt zónákhoz rendelhetők. A legördülő menüből kiválasztható egy hőmérséklet-érzékelő. A hőmérséklet-érzékelőket előzetesen aktiválni és beállítani kell a GÉP BEÁLLÍTÁSAI/ÁLTALÁNOS BEÁLLÍTÁSOK/ALKATRÉSZEK/HŐMÉRSÉKLET-ÉRZÉKELŐK menüpontban.
Hőmérséklet-beállítási érték
Állítsa be azt a minimális hőmérsékletet, amelyet a zónának el kell érnie (°C-ban kifejezve) ahhoz, hogy az automatikus ciklus elindulhasson.
Tolerancia
Állítsa be a hőmérséklet-eltérés tűréshatárát (százalékban kifejezve), amelynek túllépése esetén a hegesztőgép riasztást vált ki.
Maximális
Állítsa be a zóna által elérhető maximális hőmérsékletet °C-ban kifejezve.
Szabályozási tűréshatár
Állítsa be a hőmérséklet-beállítási tűréshatárt százalékban kifejezve, azaz azt, hogy a munkahőmérséklettől milyen eltérés tekinthető elfogadhatónak anélkül, hogy a hegesztőgép riasztást váltana ki.