Wymiana narzędzia
Menu ZMIANA NARZĘDZIA zapewnia dostęp do stron, które umożliwiają wykonywanie operacji zmiany narzędzia na maszynie, zarówno w trybie automatycznym, jak i ręcznym, a także wybór narzędzia załadowanego do spawarki, o ile zostało ono wcześniej zapisane.
Wymiana narzędzia
Spawarka musi być ustawiona w trybie ZMIANA NARZĘDZIA, co sygnalizuje miganie przycisku CYKL RĘCZNY znajdującego się na ramce panelu dotykowego. Operację zmiany narzędzia można przeprowadzić zarówno w trybie automatycznym, jak i ręcznym.
Jeśli wprowadzono zmiany w parametrach oprzyrządowania, a przycisk SAVE CHANGES miga, pojawi się pasek z przypomnieniem o treści „Zapisz parametry, aby rozpocząć procedurę wymiany narzędzia”.
Zmiana wyposażenia automatyczna
Zmiana wyposażenia w trybie ręcznym podzielona jest na dwie procedury: procedura ZAŁADUNEK WYPOSAŻENIA AUTOMATYCZNY i procedura WYŁADUNEK WYPOSAŻENIA AUTOMATYCZNY.
Automatyczne ładowanie narzędzi
Procedura AUTOMATYCZNEGO ŁADOWANIA NARZĘDZI jest uruchamiana przez operatora i umożliwia samodzielne oraz bezpieczne załadowanie narzędzi do maszyny. Operator musi postępować zgodnie z instrukcjami wyświetlanymi na ekranie panelu operatorskiego, wykonując wymagane czynności ręczne lub potwierdzając komunikaty wyświetlane w ramach procedury automatycznej.
| ZAŁADOWANIE NARZĘDZIA |
|---|
 |
Fazy załadunku wyposażenia automatycznego
Różne etapy procedury automatycznego załadunku wyposazenia są wymienione w poniższej tabeli.
| IKONA | FAZA | DZIAŁANIE |
|---|---|---|
| -- | URUCHOMIENIE CYKLU | Uruchomić procedurę ZAŁADUNKU WYPOSAŻENIA. |
| -- | STÓŁ PRZESUWNY W POZYCJI SPAWANIA | Stół przesuwny ustawia się w pozycji spawania. |
| -- | ZAMYKANIE BRAMKI | Bramka zamyka się. |
| -- | STÓŁ W POZYCJI MOCOWANIA WÓZKA | Stół przesuwa się do właściwej pozycji w celu późniejszego zaczepienia wózka. |
| -- | OTWIERANIE BRAMKI | Bramka otwiera się. |
| -- | STÓŁ PRZESUWNY W POZYCJI ZAŁADUNKU | Stół przesuwny ustawia się w pozycji załadunku. |
| -- | OCZEKIWANIE NA ZAŁADUNEK WYPOSAŻENIA | Zaczepić wózek na spawarce. Załadować prawidłowo ułożone w stosy wyposażenie na spawarce i sprawdzić, czy jest idealnie wyśrodkowane. Po zakończeniu załadunku wyposażenia odczepić wózek od spawarki. |
| -- | ZAMYKANIE URZĄDZEŃ CENTRUJĄCYCH | Urządzenia centrujące na wyposażeniu zamykają się lub muszą zostać zamknięte ręcznie. |
| -- | ZAMYKANIE ZACISKÓW | Zaciski na wyposażeniu zamykają się lub muszą zostać zamknięte ręcznie. |
| -- | ZAMYKANIE STYKÓW | Połączenia na wyposażeniu zamykają się lub muszą zostać zamknięte ręcznie. |
| -- | WYKRYWANIE KODU | Po przyłączeniu styków spawarka rozpoczyna wykrywanie kodu zainstalowanego wyposażenia. |
| -- | OCZEKIWANIE NA ROZPOZNANIE WYPOSAŻENIA | Rozpoznanie wyposażenia przez spawarkę. Jeśli wyposażenie nie jest zapamiętane, rozpoczyna się procedura zapisywania w spawarce. |
| -- | RUCH SIŁOWNIKÓW | W celu zmiany wyposażenia siłowniki ustawiają sie w pozycji podstawowej. |
| -- | STÓŁ PRZESUWNY W POZYCJI SPAWANIA | Stół przesuwny ustawia się w pozycji spawania. |
| -- | ZAMYKANIE BRAMKI | Bramka zamyka się. |
| -- | STÓŁ W POZYCJI WYPOSAŻENIA W KOLUMNIE | Stół podnosi się, aż osiągnie pozycję wyposażenia w kolumnie lub maksymalną wysokość dozwoloną ze względu na rozmiar gabarytowy samego wyposażenia. |
| -- | OTWIERANIE BRAMKI | Bramka się otwiera. |
| -- | ŚRUBY MOCUJĄCE I POŁĄCZENIE PRÓŻNI | Sprawdzić centrowanie wyposażenia. Przymocować WSZYSTKIE śruby na płycie montażowej górnej do płyty wibracyjnej spawarki za pomocą klucza dynamometrycznego. Dokręcić śruby momentem 90 Nm. Śruby nie mogą wchodzić w płytę wibracyjną na głębokość większą niż 20 mm. Przyłączyć górne próżnie do maszyny. |
| -- | ZAMYKANIE BRAMKI | Bramka zamyka się. |
| -- | STÓŁ W POZYCJI ZERA MASZYNY | Stół obniża się aż do osiągnięcia pozycji zera maszyny. |
| -- | OTWIERANIE BRAMKI | Bramka otwiera się. |
| -- | STÓŁ PRZESUWNY W POZYCJI ZAŁADUNKU | Stół przesuwny ustawia się w pozycji załadunku. |
| -- | USUWANIE KOLUMN | Usunąć kolumny użyte do prawidłowego ułożenia w stosy wyposażenia i umieścić je w odpowiednich elementach do przechowywania znajdujących się po bokach dolnej podpory. |
| -- | KONIEC CYKLU | Koniec procedury ZAŁADUNKU WYPOSAŻENIA. |
Wyładunek wyposażenia automatyczny
Procedura WYŁADUNEK WYPOSAŻENIA AUTOMATYCZNY jest uruchamiana przez operatora i pozwala na wyładowanie wyposażenia z maszyny w sposób całkowicie niezależny i bezpieczny. Operator musi wykonać kroki opisane w procedurze, która pojawi się na ekranie Panelu Operatorskiego, wykonując niezbędne wymagane czynności w trybie ręcznym lub weryfikując żądania procedury automatycznej.
| WYŁADUNEK WYPOSAŻENIA |
|---|
 |
Fazy wyładunku wyposażenia automatycznego
W poniższej tabeli wymieniono różne etapy procedury Załadunek wyposażenia automatyczny.
| IKONA | FAZA | DZIAŁANIE |
|---|---|---|
| -- | URUCHOMIENIE CYKLU | Uruchomić procedurę WYŁADUNEK WYPOSAŻENIA. |
| -- | USUWANIE DETALI | Sprawdzić brak spawanych lub niespawanych detali na wyposażeniu. Jeśli są, usunąć je. |
| -- | RUCH SIŁOWNIKÓW | Na czas zmiany wyposażenia siłowniki ustawiają się w pozycji podstawowej. |
| -- | STÓŁ PRZESUWNY W POZYCJI ZAŁADUNKU | Stół przesuwny ustawia się w pozycji załadunku. |
| -- | UMIESZCZANIE KOLUMN | Umieścić kolumny w odpowiednie szczeliny, wyjmując je z elementów do przechowywania znajdujących się po bokach dolnej podpory w celu prawidłowego ułożenia w stosy wyposażenia. |
| -- | STÓŁ PRZESUWNY W POZYCJI SPAWANIA | Stół przesuwny ustawia się w pozycji spawania. |
| -- | ZAMYKANIE BRAMKI | Bramka zamyka się. |
| -- | STÓŁ W POZYCJI STYKU DETALI | Stół podnosi się do pozycji styku detali. |
| -- | OTWIERANIE BRAMKI | Bramka otwiera się. |
| -- | USUWANIE ŚRUB I ODŁĄCZENIE PRÓŻNI. | Odkręcić WSZYSTKIE śruby na górnej płycie nośnej od płyty wibracyjnej spawarki za pomocą klucza dynamometrycznego. Odłączyć górne próżnie od maszyny. |
| -- | ZAMYKANIE BRAMKI | Bramka zamyka się. |
| -- | STÓŁ W POZYCJI MOCOWANIA DO WÓZKA | Stół przesuwa się do właściwej pozycji w celu późniejszego zaczepienia wózka. |
| -- | OTWIERANIE BRAMKI | Bramka otwiera się. |
| -- | STÓŁ PRZESUWNY W W POZYCJI ZAŁADUNKU | Stół przesuwny ustawia się w pozycji załadunku. |
| -- | OTWIERANIE STYKÓW | Połączenia na wyposażeniu otwierają się lub należy je otworzyć ręcznie. |
| -- | OTWIERANIE ZACISKÓW | Zaciski znajdujące się na wyposażeniu otwierają się lub należy je otworzyć ręcznie. |
| -- | OTWIERANIE URZĄDZEŃ CENTRUJĄCYCH | Urządzenia centrujące znajdujące się na wyposażeniu otwierają się lub należy je otworzyć ręcznie. |
| -- | OCZEKIWANIE NA WYŁADUNEK WYPOSAŻENIA | Zaczepić wózek na spawarce. Wyładować prawidłowo ułożone w stosy wyposażenie na spawarce i sprawdzić, czy jest idealnie załadowane na wózku. Po zakończeniu wyładunku wyposażenia odczepić wózek od spawarki. |
| -- | KONIEC CYKLU | Koniec procedury WYŁADUNEK WYPOSAŻENIA. |
Wyskakujące okienko zmiany wyposażenia
Zmiana wyposażenia, zarówno na etapie załadunku, jak i wyładunku, jest prowadzona przez maszynę na wszystkich jej etapach za pośrednictwem WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA, interfejsu, który raportuje kolejno wszystkie czynności, które maszyna wykonuje samodzielnie lub które muszą zostać wykonywane przez operatora.
Home
Wstrzymaj procedurę zmiany wyposażenia i wróć do strony, aby wyświetlić stronę ZMIANA WYPOSAŻENIA AUTOMATYCZNA.
Poprzednia strona
Wyświetla poprzednią stronę WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA.
Następna strona
Wyświetla następną stronę WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA.
Wyskakujące okienko zmiany wyposażenia
Zmiana wyposażenia, zarówno na etapie załadunku, jak i wyładunku, jest przeprowadzana przez maszynę na wszystkich jej etapach za pośrednictwem WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA, interfejsu, który raportuje kolejno wszystkie czynności, które maszyna wykonuje samodzielnie lub które muszą zostać wykonywane przez operatora.
| IKONA | DZIAŁANIE |
|---|---|
 |
Home, aby wstrzymać procedurę zmiany wyposażenia i powrócić do strony w celu wyświetlenia strony ZMIANA WYPOSAŻENIA AUTOMATYCZNA. |
 |
Poprzednia strona, aby wyświetlić poprzednią stronę WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA. |
|
Następna strona, aby wyświetlić następną stronę WYSKAKUJĄCEGO OKIENKA ZMIANA WYPOSAŻENIA. |
Przerwana zmiana wyposażenia
| IKONA | DZIAŁANIE |
|---|---|
 |
Reset cyklu, aby zresetować cykl zmiany wyposażenia przerwany przez zamknięcie wyskakującego okienka. |
 |
Wznów cykl, aby wznowić cykl zmiany wyposażenia przerwany przez zamknięcie wyskakującego okienka, dokładnie od miejsca, w którym został wstrzymany. |
Reset cyklu
Resetuje przerwany cykl zmiany wyposażenia, zamykając wyskakujące okienko.
Wznów cykl
Wznawia cykl zmiany wyposażenia przerwany zamknięciem wyskakującego okienka dokładnie od miejsca, w którym został wstrzymany.
Ręczna wymiana narzędzi
Procedura RĘCZNEJ WYMIANY NARZĘDZIA umożliwia ręczne zarządzanie wszystkimi etapami wymiany narzędzia, pozwalając na sterowanie określonymi elementami ruchomymi za pośrednictwem dedykowanych stron. Na tej stronie można przesyłać dane narzędzi do maszyny oraz pobierać je z niej.
| IKONA | CZYNNOSĆ |
|---|---|
 |
Wczytaj oprzyrządowanie: umożliwia przesłanie danych do sterownika PLC narzędzia, które zostało włożone i podłączone za pomocą wtyczki. |
 |
USUŃ NARZĘDZIE: umożliwia usunięcie danych ze sterownika PLC narzędzia po odłączeniu i wyjęciu go z zgrzewarki. |
Osie
Zakładka OSIE umożliwia poruszanie głównymi osiami ruchu spawarki.
Tabela
Strona TABLE umożliwia przemieszczanie osi stołu spawalniczego oraz wyświetla uproszczony schemat spawarki przedstawiający symulację ruchu stołu.
Pozycja wózka
Option
Aby bezpiecznie załadować lub wyładować narzędzia ze spawarki, stół należy ustawić na określonej wysokości, tak aby umożliwić prawidłowe zamocowanie wózka z narzędziami. Wysokość WÓZKA można regulować bezpośrednio na tej stronie.
# Zajmij pozycję
Pozwala to ustawić oś na określonej wysokości. Wprowadzona wartość jest ograniczona przez wartości graniczne zdefiniowane w menu USTAWIENIA MASZYNY.
| Ikona | CZYNNOSĆ |
|---|---|
 |
PRZEJDŹ DO POZYCJI: pozycja zostanie osiągnięta poprzez przytrzymanie przycisku. Wysokość zostanie osiągnięta, gdy przycisk zaświeci się. |
Ruch
| Ikona | DZIAŁANIE |
|---|---|
 |
Klawisze STRZAŁEK umożliwiają przesuwanie tabeli w górę lub w dół. Przesunięcie odbywa się poprzez przytrzymanie klawisza. Poziom docelowy jest wyświetlany nad klawiszami strzałek. |
Lusterko
Zakładka LUSTERKO umożliwia przesuwanie osi odnoszącej się do lusterka na spawarce.
Ruch lustrzany
| Ikona | AKCJA |
|---|---|
 |
Klawisze STRZAŁEK umożliwiają przesuwanie lustra wzdłuż dwóch dostępnych osi: pionowej i poziomej. Aby można było wykonać przesunięcie, osie muszą znajdować się w bezpiecznej pozycji, tak aby nie doszło do uszkodzenia części mechanicznych maszyny lub zainstalowanych narzędzi. Przesunięcie wykonuje się poprzez przytrzymanie klawisza. Pozycja docelowa lustra, względem punktu zerowego maszyny, jest wskazana obok klawiszy. |
Bramy
Strona GATES umożliwia sterowanie bramkami zainstalowanymi na spawarce oraz wyświetla uproszczony schemat urządzenia przedstawiający symulację ruchu ruchomej bramki.
Przyciski OPEN i CLOSE umożliwiają ręczne przesuwanie bramki i należy je przytrzymać, aby wykonać ruch.
Jeśli spawarka jest wyposażona w sterowanie dwuręczne, należy wybrać ruch, który ma zostać wykonany, a następnie uruchomić go za pomocą fizycznego przycisku START.
Zaciskanie
Option
Strona ZACISKANIE umożliwia obsługę urządzeń zaciskających, o ile są one zamontowane w spawarce.
Definicja zaciskania
Option
Przyciski WORK i STOP służą do przemieszczania mechanizmu zaciskowego i należy je przytrzymać, aby ustawić go w żądanej pozycji. Gdy przycisk świeci się, oznacza to, że pozycja została osiągnięta; gdy przycisk świeci się na czerwono, mechanizm zaciskowy znajduje się w trybie alarmowym. Osiągnięta pozycja jest określana przez zestaw czujników zaciskowych, których liczba zależy od systemu zainstalowanego w maszynie i jest podana na schemacie elektrycznym.
Centrumowanie
Option
Karta CENTRING umożliwia regulację elementów centrujących zamontowanych w spawarce.
Określenie urządzenia centrującego
Option
Do każdego urządzenia centrującego przypisany jest przedmiot, który nosi nazwę identyfikującą samo urządzenie centrujące. Obiekt zawiera przyciski in i out, które pozwalają na przesunięcie urządzenia centrującego. Aby włączyć lub wyłączyć urządzenie centrujące, przyciski muszą być wciśnięte. Jeśli przycisk jest podświetlony, pozycja została osiągnięta. Jeśli przycisk jest podświetlony na czerwono, obiekt jest w stanie alarmu.
Kontakty
Option
Karta CONTACTS umożliwia sterowanie siłownikami obsługującymi styki zamontowane w spawarce.
Definicja przykurczu
Option
Urządzenie wyposażone jest w przyciski włączania i wyłączania, które służą do sterowania siłownikiem stycznika i które należy przytrzymać, aby włączyć lub wyłączyć stycznik. Gdy przycisk świeci się, oznacza to, że pozycja została osiągnięta; gdy przycisk świeci się na czerwono, stycznik znajduje się w trybie alarmowym. Osiągnięta pozycja jest określana przez szereg czujników stycznika, których liczba zależy od systemu zainstalowanego w maszynie i jest podana na schemacie elektrycznym.
Wybór produktu
Strona WYBÓR PRODUKTU umożliwia ustawienie i zapisanie parametrów dotyczących danego wyposażenia, aby móc je później przywołać.
Zapisane narzędzia
Po lewej stronie strony WYBÓR PRODUKTU wyświetlana jest lista zapisanych narzędzi. Można zapisać maksymalnie 63 narzędzia, o ile widoczna jest ikona Dodaj.
| Ikona | DZIAŁANIE |
|---|---|
 |
Dodaje nowe narzędzie. |
 |
Usuwa wybrane narzędzie. Operacja wymaga potwierdzenia przez operatora. |
Każde narzędzie jest identyfikowane za pomocą kodu (ID), numeru projektu (numer seryjny) oraz krótkiego opisu (opis). Aby wyświetlić pełną listę zapisanych narzędzi, przesuń palcem w górę od dołu ekranu.
ID
Kod identyfikacyjny przypisany do wyposażenia.
Numer seryjny
Numer projektu wyposażenia.
Opis
Krótki opis wyposażenia
Ikony operacyjne
W dolnej części strony znajduje się kilka ikon, które umożliwiają wykonanie następujących czynności.
| IKONA | OPIS |
|---|---|
 |
Edytuj opis wybranego narzędzia. |
 |
Duplikuje skonfigurowane ustawienia wybranego narzędzia w celu wykorzystania ich w nowym narzędziu. Po naciśnięciu przycisku pojawi się okienko z prośbą o podanie ID nowego narzędzia, NAZWY CEMAS oraz NAZWY KLIENTA. |
  |
Importuj skonfigurowane ustawienia wybranego narzędzia z pamięci zewnętrznej. Podświetlona ikona oznacza, że pamięć USB jest prawidłowo podłączona; niepodświetlona ikona oznacza, że pamięć USB nie jest podłączona. |
  |
Eksportuj skonfigurowane ustawienia wybranego narzędzia do pamięci zewnętrznej. Podświetlona ikona oznacza, że pamięć USB jest podłączona prawidłowo; zgaszona ikona oznacza, że pamięć USB nie jest podłączona. Po zakończeniu operacji w prawym górnym rogu ekranu na zielonym tle pojawi się komunikat potwierdzający. |
 |
Dodaj uwagę do wybranego narzędzia. Może to być przydatne np. do odnotowania czynności konserwacyjnych lub usterki maszyny. |
 |
Zapisuje skonfigurowane ustawienia dla wybranego narzędzia. Po naciśnięciu przycisku pojawi się monit o wprowadzenie nazwy, która zostanie przypisana do zestawu danych, natomiast data i godzina zostaną przypisane automatycznie. Zapisanie jest dozwolone tylko wtedy, gdy zmodyfikowano co najmniej jeden parametr narzędzia. |
Zmień nazwę
Zmień opis wybranego wyposażenia.
Duplikaty
Powoduje to skopiowanie skonfigurowanych ustawień wybranego narzędzia, aby można je było zastosować w nowym narzędziu. Po naciśnięciu przycisku pojawi się okno dialogowe z prośbą o podanie identyfikatora nowego narzędzia, nazwy CEMAS oraz nazwy klienta.
Import
Option
Pobiera skonfigurowane ustawienia dla wybranego narzędzia za pośrednictwem zewnętrznego nośnika USB. Jeśli przycisk świeci się, pamięć USB jest podłączona prawidłowo. Jeśli przycisk nie świeci się, pamięć USB nie jest podłączona.
Eksport
Option
Dzięki temu można wyeksportować skonfigurowane ustawienia wybranego narzędzia na zewnętrzny nośnik USB. Przycisk świeci się, gdy nośnik USB jest prawidłowo podłączony. Jeśli eksport przebiegnie pomyślnie, w prawym górnym rogu ekranu pojawi się komunikat na zielonym tle potwierdzający zakończenie eksportu.
Uwagi
Dodaj notatkę do wybranego narzędzia. Może to być przydatne np. do odnotowania prac konserwacyjnych lub awarii maszyny.
Zapisz
Zapisuje skonfigurowane ustawienia dla wybranego narzędzia. Po naciśnięciu przycisku pojawi się monit o podanie nazwy zestawu danych; data i godzina są przypisywane automatycznie. Zapisanie jest możliwe tylko wtedy, gdy zmieniono co najmniej jeden parametr narzędzia.
Informacje o wyposażeniu
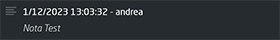
Wybierając wyposażenie z listy, można wyświetlić listę wprowadzonych adnotacji i zapisów w prawej części strony.
| PRZYKŁAD ADNOTACJI | PRZYKŁAD ZAPISU |
|---|---|
 |
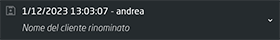 |
Wybierając strzałkę obok każdego zapisu, można rozwinąć adnotację zapisywania.
Ikony zapisu
| IKONA | DZIAŁANIE |
|---|---|
 |
Porównaj z bieżącymi wartościami, aby wyświetlić porównanie zapisanych wartości z wartościami aktualnie używanymi. |
 |
Resetuj, aby odzyskać wartości skonfigurowane i zapisane w wybranym zapisie. |
 |
Wyświetl zmiany, aby wyświetlić wartości zmienione w porównaniu z poprzednim zapisem. |
Porównaj z bieżącymi wartościami
Wyświetl porównanie zapisanych wartości i wartości aktualnie używanych.
Przywróć
Pobiera wartości skonfigurowane i zapisane w wybranym pliku zapisu oraz wczytuje je do sterownika PLC, aby umożliwić korzystanie z narzędzi.
Wyświetl zmiany
Wyświetla wartości, które zmieniły się od ostatniego zapisu.
Kreator narzędzi
Klikając przycisk Dodaj na liście narzędzi, można skonfigurować i zapisać nowe narzędzie. Klikając przycisk Usuń, można usunąć narzędzie z pamięci. Operacja ta wymaga potwierdzenia przez operatora.
| Ikona | AKCJA |
|---|---|
|
Dodaje nowe narzędzie. |
|
Usuwa wybrane narzędzie. |
Konfiguracja narzędzia odbywa się za pośrednictwem KREATORA NARZĘDZI, interfejsu, który prowadzi operatora przez proces wyboru funkcji niezbędnych do prawidłowej konfiguracji narzędzia, bez konieczności przechodzenia do menu USTAWIENIA NARZĘDZI. Funkcja ta jest szczególnie przydatna, gdy parametry narzędzia, które należy ustawić, są już znane.
KREATOR NARZĘDZI składa się z pięciu stron: 1. Strona KONFIGURACJA: patrz USTAWIENIA NARZĘDZI/KONFIGURACJA. 2. Strona SIŁOWNIKI I CZUJNIKI: patrz USTAWIENIA NARZĘDZI/SIŁOWNIKI I CZUJNIKI. 3. Strona POZYCJE: patrz USTAWIENIA NARZĘDZIA/POZYCJE. 4. Strona PROGRAMOWANIE CYKLU: patrz USTAWIENIA NARZĘDZIA/PROGRAMOWANIE CYKLU. 5. Strona GRANICE SPAWANIA: patrz USTAWIENIA NARZĘDZIA/GRANICE SPAWANIA.
| Ikona | DZIAŁANIE |
|---|---|
 |
Wyświetla poprzednią stronę KREATORA NARZĘDZI. |
|
Wyświetla następną stronę KREATORA NARZĘDZI. |
 |
Potwierdź i zakończ konfigurację, zapisując ustawienia narzędzia w pamięci. |
 |
Zamknij KREATOR NARZĘDZI bez zapisywania wprowadzonych zmian. |
Zduplikowane narzędzia
Klikając przycisk Duplikuj spośród ikon znajdujących się na dole strony, można skopiować skonfigurowane ustawienia wybranego narzędzia i wykorzystać je do utworzenia nowego narzędzia. Po wybraniu przycisku Duplikuj pojawi się okienko z prośbą o podanie szczegółów nowego narzędzia: nazwy CEMAS narzędzia, nazwy klienta oraz identyfikatora, który identyfikuje narzędzie. Wprowadzone dane można potwierdzić lub anulować za pomocą przycisków Potwierdź lub Anuluj znajdujących się w prawym dolnym rogu okienka.
Narzędzia do importowania
Option
Klikając przycisk Importuj spośród ikon znajdujących się na dole strony, można zaimportować skonfigurowane ustawienia wybranego narzędzia z zewnętrznego nośnika danych. Podświetlona ikona oznacza, że pamięć USB jest prawidłowo podłączona; wygaszona ikona oznacza, że pamięć USB nie jest podłączona.
Edytuj import
Option
Po wybraniu narzędzia do zaimportowania pojawi się nowe okno podręczne, w którym można edytować szczegóły konfiguracji: nazwę CEMAS narzędzia, nazwę klienta oraz identyfikator narzędzia. Wprowadzone dane można zatwierdzić lub anulować za pomocą przycisków Potwierdź lub Anuluj znajdujących się w prawym dolnym rogu okna podręcznego.