Diagnostyka maszyn
Menu DIAGNOSTYKA URZĄDZENIA umożliwia dostęp do stron, na których można sprawdzić stan urządzenia i jego podzespołów, sterować podzespołami urządzenia oraz zainstalowanymi narzędziami, przeprowadzać testy, a także przeglądać kalibracje i certyfikaty dotyczące spawarki.
PLC
Strona PLC umożliwia przeglądanie i monitorowanie stanu poszczególnych wejść i wyjść sterownika PLC oraz kart zainstalowanych w spawarce. Funkcja ta jest szczególnie przydatna dla personelu serwisowego podczas diagnostyki usterek.
Sprzęt PLC
Zakładka HARDWARE PLC umożliwia wyświetlenie konfiguracji sprzętowej modułu we/wy sterownika PLC oraz sprawdzenie stanu zainstalowanych kart. Stan każdej karty we/wy można natychmiast sprawdzić za pomocą diody LED umieszczonej nad kartą: zielona dioda LED oznacza, że karta działa prawidłowo; czerwona dioda LED oznacza, że karta wymaga sprawdzenia przez technika serwisowego. Możliwe przyczyny nieprawidłowego działania to: - Karta nie jest prawidłowo osadzona w gnieździe modułu we/wy. - Uszkodzone gniazdo (należy to sprawdzić, przenosząc sprawną kartę we/wy w inne miejsce). - Uszkodzona lub zepsuta karta.
Jeśli karta jest uszkodzona lub zepsuta, należy ją wymienić na nową tego samego modelu.
Konfiguracja PLC
Konfigurację sprzętową sterownika PLC można zdefiniować za pomocą Panelu Operatorskiego, w menu USTAWIENIA MASZYNY/USTAWIENIA OGÓLNE.
Uwaga
Konfigurację sprzętową sterownika PLC mogą zmieniać wyłącznie autoryzowani operatorzy.Dekodowanie pinów
Karta PIN DECODING umożliwia operatorom przeglądanie mapowania pinów złącza oraz ich stanu. Każdy pin jest reprezentowany przez diodę LED wskazującą jego stan: szary = wyłączony, zielony = włączony.
Każdemu pinowi przypisana jest waga binarna (1, 2, 4, 8, 16, 32). Kombinacja stanów pinów generuje, poprzez dekodowanie binarne, kod narzędzi podłączonych do maszyny.
Strona ta pełni zatem funkcję diagnostyczną, umożliwiając: - Identyfikację adresu styku w złączu. - Sprawdzenie jego stanu (WŁ./WYŁ.). - Wyświetlenie kodu narzędzia wynikającego z kombinacji sygnałów.
24-pinowe
Karta 24-pinowa jest widoczna, jeśli w spawarce zainstalowano i włączono gniazdo 24-pinowe.
32-pinowe
Karta 32-pinowa jest wyświetlana, jeśli w spawarce zainstalowano i włączono gniazdo 32-pinowe.
64-pinowy magistrala
Karta 64-pinowego magistrali jest wyświetlana, jeśli w spawarce zainstalowano i włączono gniazdo 64-pinowej magistrali.
Sygnały
Option
Karta Sygnały umożliwia przeglądanie sygnałów wymienianych między maszyną a urządzeniami zewnętrznymi, do których mogą należeć: - Przyciski zdalnego sterowania. - Sygnały dźwiękowe lub wizualne. - Sygnały między maszyną a inteligentnymi akcesoriami. - Sygnały wymieniane w celu zarządzania identyfikowalnością lub sterowania robotem.
Sygnały te są definiowane zgodnie z konkretnymi wymaganiami i mogą być konfigurowane wyłącznie przez upoważnionego konfiguratora CEMAS.
Stan motoryczny
Strona STAN SILNIKA umożliwia wyświetlenie informacji dotyczących stanu napędów zainstalowanych w spawarce.
Każdy napęd ma własną kartę, oznaczoną nazwą wyświetlaną w lewym górnym rogu. Naciskając przycisk Info (biała ikona „i”) przypisany do każdej osi, można wyświetlić szczegółowe informacje dotyczące odpowiedniego elementu sprzętowego.
Dla każdego silnika znajduje się dioda LED oznaczona jako Referenced, która wskazuje, że enkoder osi został zresetowany do prawidłowej pozycji podczas uruchamiania. W przypadku wymiany silnika należy skontaktować się z firmą CEMAS w celu przeprowadzenia procedury resetowania pozycji.
Silnik stołowy
Karta katalogowa konkretnego napędu – tj. silnika elektrycznego stołu – zawiera następujące informacje.
Obecnie
Pobór prądu, wyrażony w amperach (A).
Moment obrotowy
Zastosowany moment obrotowy wyrażony w Nm
Siła
Moc dostarczana wyrażona w kgf.
Czujnik wagowy
Option
Siła mierzona przez zainstalowany czujnik siły, wyrażona w kilogramach siły (kgf). Opcjonalny czujnik siły zapewnia większą precyzję podczas regulacji siły spawarki.
Stanowisko
Położenie mierzonego obiektu, wyrażone w milimetrach (mm).
Temperatura
Temperatura osiągnięta przez silnik wyrażona w °C.
Przetworniki
Wartość bezwzględna położenia mierzonego obiektu względem punktu zerowego maszyny, wyrażona w milimetrach (mm).
Test maszyny
Strona TEST MASZYNY umożliwia przeprowadzenie testów akceptacyjnych w celu sprawdzenia poprawności działania spawarki.
Uwaga
Czynność TEST MASZYNY można przeprowadzić wyłącznie przy ustawieniu spawarki w trybie ręcznym. Test może przeprowadzić wyłącznie pracownik spółki CEMAS Elettra s.r.l. i ma na celu testowanie cykli maszyny.Test VCU
Test VCU umożliwia przeprowadzenie próby drgania spawarki. Test można przeprowadzić dopiero po ustawieniu maszyny w trybie ręcznym. Aby przeprowadzić test, należy wprowadzić amplitudę drgań w polu edycji ustawiona i wybrać on w polu włączenie drgania w trybie ręcznym, dzięki temu możliwe będzie uruchomienie testu poprzez wciśnięcie przycisku URUCHOMIENIE CYKLU na panelu przyciskowym maszyny. Jeżeli test drgania trwa dłużej niż maksymalny czas ustawiony jako time-out (zwykle 15 s), drganie jest przerwane w celu zabezpieczenia odpowiedniego stanu generatora drgań. Podczas drgania można zobaczyć w czasie rzeczywistym rzeczywistą wartość amplitudy drgania spawarki, dzięki poziomemu wskaźnikowi słupkowemu na panelu. Test drgania jest przydatny do osłuchiwania jakości drgania.
Amplituda
Rzeczywista amplituda drgań uzyskana podczas testu VCU, wyrażona w mm.
Częstotliwość
Rzeczywista częstotliwość drgań uzyskana podczas testu VCU wyrażona w Hz.
Ustawiona
Amplituda drgań ustawiona przez operatora, na której będzie przeprowadzony test VCU, wyrażona w mm.
Włączanie drgań w tr. ręcznym
Wybór on/off umożliwia włączenie lub wyłączenie przycisku URUCHOMIENI CYKLU na panelu przyciskowym maszyny w celu przeprowadzenia testu VCU.
Test siły nacisku
Test SIŁA NACISKU umożliwia przeprowadzenie testu siły nacisku na spawarkę. Test można przeprowadzić dopiero po ustawieniu maszyny w trybie ręcznym. Aby przeprowadzić test, konieczne jest przesunięcie spawarki stole spawalniczym za pomocą przycisków strzałek umieszczonych w ramce panelu operatorskiego. Po osiągnięciu wartości granicznej przydatnej do przeprowadzenia testu siły nacisku możliwe jest przeglądanie w czasie rzeczywistym rzeczywistej wartości siły nacisku, przy którym pracuje spawarka, dzięki poziomemu wskaźnikowi słupkowemu widocznemu na panelu.
Siła nacisku
Rzeczywista siła nacisku osiągnięta podczas testu NACISKU, wyrażona w kgf.
Cykl pracy na sucho
Test CYKLU PRACY NA SUCHO umożliwia przetestowanie spawarki. Test jest wykonywany automatycznie przez maszynę, która wykona cykle obróbki powtarzane tyle razy, ile ustawiła operator. W przypadku testu CYKLU PRACY NA SUCHO jest włączona, na ramce panelu operatorskiego w prawym dolnym rogu pojawia się następująca ikona.
| CYKL PRACY NA SUCHO |
|---|
 |
Włączony
Aktywacja przełącznika powoduje włączenie funkcji testowania spawarki.
Pomiń spawanie
Wtaczając przełącznik, cykl testowy nie aktywuje drgań.
Powtórzenie
Liczba powtórzeń ustawiona przez operatora cyklu obróbki, który chcesz przeprowadzić, aby przeprowadzić testowanie. Zwykle ustawia się 250 cykli obróbki dla spawarek hydraulicznych i 500 cykli obróbki dla spawarek elektrycznych.
Opóźnienie
Czas ustawiony przez operatora, jaki upływa pomiędzy zakończeniem jednego cyklu obróbki a kolejnym.
Pomoc
Strona POMOC zawiera główne dane spawarki oraz ogólne informacje o pracach wykonanych do tego momentu przez maszynę.
Informacje o Pomocy
W obszarze po lewej stronie można wyświetlić główne dane spawarki. Podane informacje są następujące.
- TECHNOLOGIA: technologia spawania stosowana przez maszynę.
- MODEL: model spawarki.
- DATA PRODUKCJI: data produkcji spawarki.
- NUMER SERYJNY: numer seryjny spawarki.
- WERSJA HMI: Wersja HMI, wersja API i API dokumentacji zainstalowane na spawarce.
- WERSJA PLC: wersja sterownika PLC zainstalowana na spawarce.
- GODZINY PRACY: łączna liczba godzin pracy spawarki.
- CAŁKOWITA LICZBA CYKLI: całkowita liczba cykli obróbki wykonanych przez spawarkę.
- DETALE: WYPRODUKOWANE: łączna liczba detali dobrych i odrzuconych wyprodukowanych przez spawarkę.
- NUMER SERYJNY PLC: kod seryjny sterownika PLC zainstalowanego na spawarce.
- NUMER SERYJNY KARTY PAMIĘCI: kod seryjny karty pamięci zainstalowanej w spawarce.
Technologia
Technologia spawania wykorzystywana przez maszynę.
Model
Model spawarki.
Informacje o pomocy zdalnej
W obszarze po prawej stronie ZDALNA POMOC można sprawdzić stan połączenia maszyny podczas zdalnej interwencji serwisowej spółki CEMAS Elettra s.r.l. i pobrać dokumentację dotyczącą odpowiedniej spawarki. Podane informacje są następujące:
- MASZYNA POŁĄCZONA: jeśli dioda LED świeci na czerwono, maszyna jest zdalnie połączona z CEMAS Elettra s.r.l. do wykonywania operacji pomocniczych.
- WSPARCIE POŁĄCZONE: jeśli dioda LED świeci się na czerwono, operator spółki CEMAS Elettra s.r.l. pomocy jest połączony.
| IKONA | DZIAŁANIE |
|---|---|
 |
Po połączeniu wsparcia, oprócz zaświecenia się czerwonej diody LED, na ekranie pojawia się symbol pokazany w prawym górnym rogu. W razie potrzeby można przenieść symbol do czterech rogów ekranu, klikając go. |
- DOKUMENTACJA: Kod QR i linki umożliwiające dostęp do dokumentacji online spawarki.
- E-MAIL: przydatny kontakt, aby uzyskać pomoc serwisu spółki CEMAS Elettra s.r.l.
Data produkcji
Data produkcji spawarki.
Numer seryjny
Numer seryjny spawarki.
Wersja HMI
Wersja HMI, wersja API i dokumentacja API zainstalowana na spawarce.
Wersja PLC
Wersja PLC zainstalowanego na spawarce.
Godziny pracy
Suma godzin pracy wykonanej przez spawarkę.
Całkowita liczba cykli
Całkowita liczba cykli obróbki wykonanych przez spawarkę.
Detale wyprodukowane
Całkowita liczba dobrych i odrzuconych detali wyprodukowanych przez spawarkę.
Numer seryjny PLC
Kod seryjny PLC zainstalowanego na spawarce.
Numer seryjny karty pamięci
Kod seryjny karty pamięci zainstalowanej w spawarce.
Zdalna pomoc
W obszarze ZDALNA POMOC można sprawdzić stan połączenia maszyny podczas zdalnej interwencji serwisowej spółki CEMAS Elettra s.r.l. i pobrać dokumentację dotyczącą odpowiedniej spawarki.
Maszyna połączona
Jeśli dioda LED świeci na czerwono, maszyna jest połączona zdalnie z CEMAS Elettra s.r.l. do wykonywania operacji pomocniczych.
Wsparcie połączone
Jeśli dioda LED świeci się na czerwono, operator spółki CEMAS Elettra s.r.l. pomocy jest połączony.
| IKONA | DZIAŁANIE |
|---|---|
|
Po połączeniu wsparcia, oprócz zaświecenia się czerwonej diody LED, na ekranie pojawia się symbol pokazany w prawym górnym rogu. W razie potrzeby można przenieść symbol do czterech rogów ekranu, klikając go. |
Dokumentacja
Kody QR i linki umożliwiające dostęp do dokumentacji online spawarki.
Przydatny kontakt, aby uzyskać pomoc serwisu spółki CEMAS Elettra s.r.l.
Ruchy ręczne
Strona RUCHY RĘCZNE umożliwia obsługę głównych ruchów maszyny oraz ruchów skonfigurowanych na zainstalowanym sprzęcie w trybie ręcznym.
Ruchy recnze wyposażenia
Zakładka WYPOSAŻENIE umożliwia wy i korzystanie ze wszystkich obiektów skonfigurowanych na zainstalowanym wyposażeniu. Obiekty muszą być wcześniej skonfigurowane w zakładce USTAWIENIA WYPOSAŻENIA/SIŁOWNIKÓW I OBECNOŚCI.
Obecności
Obszar obecności pokazuje wszystkie obecności skonfigurowane w USTAWIENIA WYPOSAŻENIA/SIŁOWNIKÓW I OBECNOŚCI/OBECNOŚCI. Każda obecność skonfigurowana na wyposażeniu ma przypisany obiekt, który raportuje nazwę identyfikującą przypisaną do obecności. Obiekt zawiera diodę LED, którą można włączyć lub wyłączyć. Jeśli dioda LED jest włączona, obecność jest aktywna.
Siłowniki
Obszar siłowniki pokazuje wszystkie siłowniki skonfigurowane w zakładce USTAWIENIA WYPOSAŻENIA/SIŁOWNIKÓW I OBECNOŚCI/SIŁOWNIKÓW. Do każdego siłownika skonfigurowanego na wyposażeniu przypisany jest obiekt, który raportuje nazwę identyfikacyjną przypisaną do siłownika. Obiekt zawiera przyciski poz. robocza i poz. spoczynkowa, które umożliwiają przesuwanie odpowiedniego siłownika. Przyciski należy przytrzymać wciśnięte, aby ustawić siłownik w pozycji roboczej lub spoczynkowej. Jeśli przycisk jest podświetlony, pozycja została osiągnięta. Jeśli przycisk jest podświetlony na czerwono, obiekt jest w stanie alarmu.
Próżnie
Obszar próżnie pokazuje wszystkie próżnie skonfigurowane w USTAWIENIA WYPOSAŻENIA/SIŁOWNIKÓW I OBECNOŚCI/PRÓŻNI. Każda próżnia skonfigurowana na wyposażeniu ma przypisany obiekt, który pokazuje nazwę identyfikacyjną przypisaną do próżni. Obiekt zawiera przyciski próżnia i nadmuch, które pozwalają na uruchomienie konkretnej próżni. Przyciski należy przytrzymać wciśnięte, aby włączyć próżnie lub nadmuch. Jeżeli przycisk jest podświetlony, oznacza to, że próżnia lub nadmuch są aktywne. Jeśli przycisk jest podświetlony na czerwono, obiekt jest w stanie alarmu.
Ruchy ręczne maszyny
Zakładka MASZYNA umożliwia obsługę głównych ruchów maszyny w trybie ręcznym. Ruchy należy wcześniej skonfigurować w menu USTAWIENIA MASZYNY.
Osie
Zakładka OSIE umożliwia poruszanie głównymi osiami ruchu spawarki.
Tabela
Strona TABLE umożliwia przemieszczanie osi stołu spawalniczego oraz wyświetla uproszczony schemat spawarki przedstawiający symulację ruchu stołu.
Pozycja wózka
Option
Aby bezpiecznie załadować lub wyładować narzędzia ze spawarki, stół należy ustawić na określonej wysokości, tak aby umożliwić prawidłowe zamocowanie wózka z narzędziami. Wysokość WÓZKA można regulować bezpośrednio na tej stronie.
# Zajmij pozycję
Pozwala to ustawić oś na określonej wysokości. Wprowadzona wartość jest ograniczona przez wartości graniczne zdefiniowane w menu USTAWIENIA MASZYNY.
| Ikona | CZYNNOSĆ |
|---|---|
 |
PRZEJDŹ DO POZYCJI: pozycja zostanie osiągnięta poprzez przytrzymanie przycisku. Wysokość zostanie osiągnięta, gdy przycisk zaświeci się. |
Ruch
| Ikona | DZIAŁANIE |
|---|---|
 |
Klawisze STRZAŁEK umożliwiają przesuwanie tabeli w górę lub w dół. Przesunięcie odbywa się poprzez przytrzymanie klawisza. Poziom docelowy jest wyświetlany nad klawiszami strzałek. |
Bramy
Strona GATES umożliwia sterowanie bramkami zainstalowanymi na spawarce oraz wyświetla uproszczony schemat urządzenia przedstawiający symulację ruchu ruchomej bramki.
Przyciski OPEN i CLOSE umożliwiają ręczne przesuwanie bramki i należy je przytrzymać, aby wykonać ruch.
Jeśli spawarka jest wyposażona w sterowanie dwuręczne, należy wybrać ruch, który ma zostać wykonany, a następnie uruchomić go za pomocą fizycznego przycisku START.
Kalibracje i certyfikacje
Strona KALIBRACJE I CERTYFIKACJE umożliwia wyświetlanie kalibracji i certyfikacji wykonanych na spawarce.
Określenie kalibracji
Kalibracja oznacza użycie wzorca pomiarowego w celu określenia związku pomiędzy wartością wyświetlaną przez przyrząd a wartością rzeczywistą. Niezawodność przyrządu pomiarowego można zagwarantować kalibrując go zgodnie ze standardem pomiarowym.
Ważne jest, aby odróżnić pojęcie kalibracji od wzorcowania:
- wzorcowanie to czynność umożliwiająca określenie właściwości metrologicznych przyrządu w celu określenia jego precyzji;
- kalibracja ma na celu zwiększenie dokładności przyrządu, a w konsekwencji często poprawę jego precyzji (szczególnie w przyrządach z odczytem bezpośrednim).
Innymi słowy, pierwsza określa aktualne właściwości przyrządu, a druga je ulepsza. Kalibracja siły, jaką można przyłożyć do stołu spawalniczego, pozwala na wykonanie niezwykle dokładnych cykli roboczych, ponieważ wykryta siła przyłożona stanowi najlepszy możliwy pomiar.
Określenie zdolności
Statystyczna kontrola procesu SKP (SPC ang.) to zestaw testów statystycznych przeprowadzanych w procesie (np. linii produkcyjnej) lub na pojedynczej maszynie. Jego cele to:
- utrzymanie jakości procesu pod kontrolą;
- zapobieganie błędom;
- redukcja kosztów wynikających z problemów napotykanych w jednostkach produkcyjnych niezgodnych z wymaganiami.
Techniki SPC oceniają zmienność procesu w celu określenia prawdopodobieństwa niezgodności. Test zdolności jest częścią kontroli, które można przeprowadzić na maszynie. Test zdolności uwzględnia dwa podstawowe wskaźniki:
- Cm, tj. wydajność maszyny. Jest to liczba przypadków, w których pole rozrzutu maszyny mieści się w zakresie tolerancji. Im wyższa jego wartość, tym lepsza wydajność maszyny. Cm opisuje powtarzalność maszyny w odniesieniu do klasy tolerancji, bez uwzględnienia jej centrowania w stosunku do wartości znamionowej.

- Cmk. Do badania centrowania wydajności maszyny względem wartości znamionowej wykorzystuje się wskaźnik Cmk, który wiąże wydajność maszyny z centrowaniem wokół wartości znamionowej. Wysoki wskaźnik Cmk wskazuje, że maszyna ma niskie pole rozrzutu i jest dobrze umieszczona na środku zakresu tolerancji.

Dobry Cm jest niezbędny w przypadku maszyny. Jeśli wskaźnik Cm jest niski, jedynym sposobem zaakceptowania tego bez naprawy jest zwiększenie przedziału tolerancji.


Jeśli wskaźnik Cmk jest niski, ale Cm jest wysoki, maszyna może osiągnąć parametry zgodne ze specyfikacją po prostej ponownej kalibracji.

Stół
Zakładka STÓŁ umożliwia dostęp do zakładek kalibracji, certyfikacji i zdolności dotyczących siły przyłożonej do stołu spawalniczego.
Kalibracja
Zakładka KALIBRACJA umożliwia wyświetlanie skalibrowanej siły minimalnej i maksymalnej oraz wynik ostatniej kalibracji siły wykonanej na spawarce.
Siła minimalna
Minimalna siła, jaką można przyłożyć do stołu w kgf, poniżej której spawarka nie mogłaby działać.
Siła maksymalna
Maksymalna siła, jaką można przyłożyć do stołu w kgf, powyżej której spawarka może ulec uszkodzeniu.
Wynik kalibracji
Wynik ostatniej kalibracji wykonanej na spawarce i data wykonania procedury kalibracji.
Wykres kalibracji
WYKRES umożliwia wyświetlanie całego procesu kalibracji. Wewnątrz można wyświetlić trend siły wywieranej przez stół (wyrażony w kgf) oraz sprzężenie zwrotne siły nacisku danej osi (wyrażone w %). Parametry te są wyświetlane w odniesieniu do procentowej siły, jaką stół może przekazać (wyrażonej w %). W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
  |
Widok ON pokazuje krzywe na wykresie. |
  |
Widok OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Certyfikacja
Zakładka CERTYFIKACJA umożliwia wyświetlanie minimalnej i maksymalnej siły certyfikowanej oraz wynik ostatniej certyfikacji siły wykonanej na spawarce.
Siła minimalna
Minimalna siła, jaką można przyłożyć do stołu w kgf, poniżej której spawarka nie mogłaby działać.
Siła maksymalna
Maksymalna siła, jaką można przyłożyć do stołu w kgf, powyżej której spawarka może ulec uszkodzeniu.
Wynik certyfikacji
Wynik ostatniej certyfikacji wykonanej na spawarce i data wykonania procedury certyfikacji.
Wykres certyfikacji
WYKRES umożliwia wyświetlanie całego procesu certyfikacji. Wewnątrz można wyświetlić trend siły wywieranej przez stół (wyrażony w kgf), nastawę wartość siły (wyrażoną w kgf) oraz idealne krzywe, które pokazuje zakresy odniesienia w przypadku siły minimalnej i maksymalnej. Parametry te są wyświetlane w odniesieniu do punktów kontrolnych ustawionych w celu przeprowadzenia procedury certyfikacji.
W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
|
Widok ON pokazuje krzywe na wykresie. |
|
Widok OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Zdolność
Zakładka ZDOLNOŚĆ umożliwia wyświetlanie certyfikowanej siły minimalnej i maksymalnej, współczynnika korekcyjnego Cmk oraz wyniku ostatniego badania powtarzalności siły wykonanego na spawarce.
Siła minimalna
Minimalna siła, jaką można przyłożyć do stołu w kgf, poniżej której spawarka nie mogłaby działać.
Siła maksymalna
Maksymalna siła, jaką można przyłożyć do stołu w kgf, powyżej której spawarka może ulec uszkodzeniu.
Cmk
Współczynnik korekcyjny Cmk pozwalający zagwarantować powtarzalność siły nacisku.
Wynik zdolności
Wynik ostatniego badania powtarzalności wykonanego na spawarce i data wykonania procedury.
Wykres zdolności
WYKRES umożliwia wyświetlani całego procesu potwierdzania powtarzalności. Wewnątrz można wyświetlić trend siły wywieranej przez stół (wyrażony w kgf), nastawę wartość siły (wyrażoną w kgf) oraz minimalne i maksymalne wartości graniczne tolerancji. Parametry te są wyświetlane w odniesieniu do punktów kontrolnych ustawionych w celu przeprowadzenia procedury certyfikacji.
W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
|
Widok ON pokazuje krzywe na wykresie. |
|
Widok OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Płaskość
Zakładka PŁASKOŚĆ umożliwia wyświetlanie wykrytych punktów w celu sprawdzenia prawidłowej płaskości stołu. Wykrywanie punktów przeprowadza operator spółki CEMAS Elettra s.r.l. za pomocą komparatora w porównaniu z zespołem głowicy spawalniczej i po ewentualnej regulacji. Wykryte wartości uważa się za zgodne, jeśli mieszczą się w przedziale ± 0,05 mm w stosunku do punktu odniesienia. W zakładce podany jest również wynik i data ostatniego pomiaru.
VCU
Zakładka VCU umożliwia dostęp do zakładek kalibracji, certyfikacji i zdolności dotyczących amplitudy drgań docierających do głowicy wibracyjnej spawarki.
Kalibracja
Zakładka KALIBRACJA umożliwia wyświetlanie minimalnej i maksymalnej skalibrowanej amplitudy oraz wynik ostatniej kalibracji amplitudy wykonanej na spawarce.
Amplituda minimalna
Minimalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, poniżej której spawarka nie może pracować.
Amplituda maksymalna
Maksymalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, powyżej której spawarka może ulec uszkodzeniu.
Wynik kalibracji
Wynik ostatniej kalibracji wykonanej na spawarce i data wykonania procedury kalibracji.
Wykres kalibracji
WYKRES umożliwia wyświetlanie całego procesu kalibracji. Wewnątrz można wyświetlić trend amplitudy osiąganej przez głowicę wibracyjną (wyrażony w mm). W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
|
Przycisk WIDOK ON pokazuje krzywe na wykresie. |
|
Przycisk WIDOK OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Certyfikacja
Zakładka CERTYFIKACJA umożliwia podgląd minimalnej i maksymalnej certyfikowanej amplitudy oraz wynik ostatniej certyfikacji amplitudy wykonanej na spawarce.
Amplituda minimalna
Minimalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, poniżej której spawarka nie może pracować.
Amplituda maksymalna
Maksymalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, powyżej której spawarka może ulec uszkodzeniu.
Wynik certyfikacji
Wynik ostatniej certyfikacji wykonanej na spawarce i data wykonania procedury certyfikacji.
Wykres certyfikacji
WYKRES umożliwia wyświetlanie całego procesu certyfikacji. Wewnątrz można wyświetlić trend amplitudy osiąganej przez głowicę wibracyjną (wyrażony w mm), nastawę wartości amplitudy (wyrażoną w mm) oraz krzywe idealne, które przedstawiają zakresy odniesienia dla amplitudy minimalnej i maksymalnej. Parametry te są wyświetlane w odniesieniu do punktów kontrolnych ustawionych w celu przeprowadzenia procedury certyfikacji. W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
|
Przycisk Widok ON pokazuje krzywe na wykresie. |
|
Przycisk WIDOK OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Zdolność
W zakładce ZDOLNOŚĆ można wyświetlić minimalną i maksymalną certyfikowaną amplitudę, Cmk oraz wynik ostatniego testu powtarzalności amplitudy wykonanego na spawarce.
Amplituda minimalna
Minimalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, poniżej której spawarka nie może pracować.
Amplituda maksymalna
Maksymalna amplituda, jaką może osiągnąć głowica wibracyjna w mm, powyżej której spawarka może ulec uszkodzeniu.
Cmk
Współczynnik korekcyjny Cmk pozwalający zagwarantować powtarzalność amplitudy.
Wynik zdolności
Wynik ostatniego badania powtarzalności wykonanego na spawarce i data wykonania procedury.
Wykres zdolności
WYKRES umożliwia wyświetlani całego procesu potwierdzania powtarzalności. Wewnątrz można wyświetlić trend amplitudy osiąganej przez głowicę wibracyjną (wyrażoną w mm), nastawę amplitudy (wyrażoną w mm) oraz górną i dolną wartość graniczną tolerancji (wyrażoną w mm). Parametry te są wyświetlane w odniesieniu do punktów kontrolnych ustawionych w celu przeprowadzenia procedury certyfikacji. W obszarze wykresu krzywe parametrów można wyświetlić jednocześnie lub indywidualnie, korzystając z przycisku WIDOK znajdującego się u podstawy każdej osi odpowiedniego parametru.
| IKONA | DZIAŁANIE |
|---|---|
|
Przycisk Widok ON pokazuje krzywe na wykresie. |
|
Przycisk WIDOK OFF ukrywa krzywe na wykresie. |
Wybierając krzywą i przeciągając wyświetlony kursor, można punktowo wyświetlić wartości parametrów.
Przetworniki
Strona PRZETWORNIKI umożliwia wyświetlanie współrzędnych wykrytych przez przetworniki położenia zamontowane na spawarce.
Schemat przetworników
Na stronie przedstawiono uproszczony schemat maszyny, w którym wyróżniono zamontowane przetworniki i powiązane z nimi czujniki. Każdy czujnik wyświetla obok siebie wykrytą wysokość wyrażoną w mm.
| IKONA | DZIAŁANIE |
|---|---|
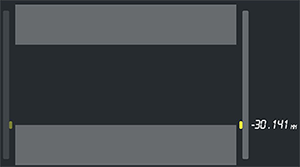 |
Pojedynczy czujnik. |
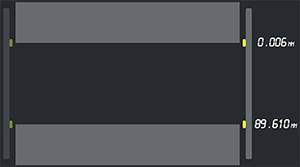 |
Podwójny czujnik. |
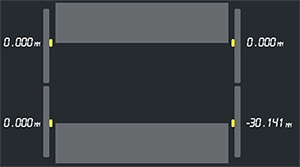 |
Podwójny czujnik na 2 przetwornikach. |
Należy ustawić prawidłową konfigurację przetworników zainstalowanych na spawarce w opcji USTAWIENIA MASZYNY/USTAWIENIA OGÓLNE/ELEMENTY/PRZETWORNIKI.
Pozycja
Wyświetla różnicę pomiędzy pozycją stołu a pozycją odczytaną przez przetwornik głowicy.
Pozycja stołu
Wyświetla położenie stołu względem punktu zera maszyny.
Błąd niewspółosiowości głowicy
Wyświetla różnicę pomiędzy pozycją głowicy odczytaną przez prawy przetwornik, a pozycją głowicy odczytaną przez lewy przetwornik.
Błąd niewspółosiowości stołu
Wyświetla różnicę pomiędzy pozycją stołu odczytaną przez prawy przetwornik, a pozycją stołu odczytaną przez lewy przetwornik.