Configurações do equipamento
O menu CONFIGURAÇÕES EQUIPAMENTO permite o acesso a páginas que exibem e configuram todas as funções relacionadas ao equipamento instalado na máquina, definem o ciclo de soldagem ideal para o equipamento específico e configuram os parâmetros de soldagem.
Configuração
A página CONFIGURAÇÃO permite configurar as configurações gerais do equipamento. Estes ajustes serão armazenados e utilizados cada vez que o equipamento for inserido na máquina.
Configuração
Na área configuração, você pode definir:
- Altura da ferramenta: digite a altura mínima da ferramenta em mm;
- Altura da ferramenta empilhada: digite a altura total da ferramenta empilhada corretamente em mm;
- Carregamento na cabeça: a possibilidade de carregar a peça a ser soldada na cabeça da máquina de soldagem pode ser ativada ou desativada usando o botão;
- Descarga da cabeça: a possibilidade de descarregar a peça da cabeça da máquina de soldagem pode ser ativada ou desativada pressionando o botão.
Ciclo automático alternativo
…
Tempo ciclo
Na área tempo do ciclo, você pode definir:
- Mínimo: inserir o tempo mínimo de ciclo em s;
- Máximo: inserir o tempo máximo de ciclo em s.
Se os tempos de ciclo definidos não forem respeitados, será gerado um alarme.
Fixação peça
Na área fixação peça é possível selecionar como as peças a serem soldadas são carregadas na máquina. As opções selecionáveis são:
- Desabilitado: o operador carrega manualmente as peças a serem soldadas nos apoios;
- Simples: a máquina de soldagem realiza automaticamente as operações necessárias para permitir que a parte superior seja agarrada no poste superior, sem que o operador tenha que fazer isso;
- Contradesmolde: a máquina de soldagem realiza automaticamente as operações necessárias para permitir que a parte superior seja agarrada no apoio superior, sem que o operador tenha que executá-la e considerando a presença de um contradesmolde a ser superado. Um contradesmolde ocorre quando a forma da peça a ser soldada é tal que ela não pode ser dividida e extraída da cavidade do apoio sem danificar a própria peça;
- Contradesmolde sem movimento no pré-aquecimento: a máquina de soldagem realiza automaticamente as operações necessárias para permitir que a parte superior seja agarrada no apoio superior, sem que o operador tenha que executá-la e considerando a presença de um contradesmolde a ser superado nos apoios. Um contradesmolde ocorre quando a forma da peça a ser soldada é tal que ela não pode ser dividida e extraída da cavidade do apoio sem danificar a própria peça.
Tipo de plugue
Na área tipo de plugue, é possível selecionar o tipo de plugue para conectar o equipamento à máquina de soldagem. Todos os sinais do equipamento, como sinais de presença e atuador, passam através do plugue. As opções possíveis que podem ser selecionadas são:
- Nenhum: possibilidade prevista mas não permite que a máquina de soldagem se ative;
- Cemas 24: plugue manual de 24 pinos;
- Cemas 32: plugue manual de 32 pinos;
- GVX: plugue automático compatível com equipamentos não fabricados pela Cemas;
- Profinet: plugue automático;
- Equipamento inteligente: plugue automático.
Os plugues automáticos estão presentes em todos os equipamentos CAN OPEN. Também é possível marcar a opção pneumática, para definir a presença de conexões pneumáticas no plugue.
Cemas 24
Conector de 24 pinos que utiliza E/S digitais.
Cemas 32
Conector de 32 pinos que utiliza E/S digitais.
GVX
Ficha compatível com equipamentos não fabricados pela CEMAS Elettra s.r.l., que ativa o padrão de comunicação CAN OPEN.
Pneumática
É possível selecionar a opção pneumática para definir a presença de conexões pneumáticas no plugue e, em seguida, definir uma conexão pneumática associável ao conector utilizado.
Equipamento inteligente
Se eu ativar o profinet, posso selecionar a opção equipamento inteligente ao instalar um equipamento inteligente na máquina.
Seleção do modelo
Se o equipamento tiver duas ou mais cavidades, a área de seleção do modelo aparece na página CONFIGURAÇÃO. Na área ** seleção do modelo**, a seleção automática do modelo pode ser ativada ou desativada: a máquina de soldagem pode reconhecer automaticamente se o ciclo de processamento envolve a soldagem de peças em todas as cavidades no equipamento ou somente nas cavidades de um único lado do equipamento. Se a seleção automática for desativada, é necessário definir manualmente qual lado do equipamento deve ser utilizado.
Portão frontal
…
Configuração da cavidade
Na área configuração da cavidade, você pode selecionar o símbolo que representa o número e a disposição das cavidades no equipamento instalado na máquina.
| ÍCONE | AÇÃO |
|---|---|
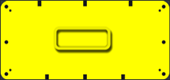 |
Equipamento composto por uma única cavidade posicionada horizontalmente. |
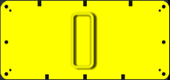 |
Equipamento composto por uma única cavidade posicionada verticalmente. |
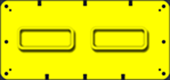 |
Equipamento composto por duas cavidades posicionadas horizontalmente. |
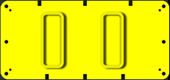 |
Equipamento composto por duas cavidades posicionadas verticalmente. |
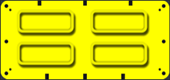 |
Equipamento composto por quatro cavidades posicionadas horizontalmente. |
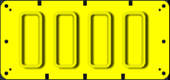 |
Equipamento composto por quatro cavidades posicionadas verticalmente. |
Atuadores e presenças
A página ATUADORES E PRESENÇAS permite visualizar e controlar os parâmetros dos objetos no equipamento, ou seja, presenças, atuadores e vácuos. Em CONFIGURAÇÃO AVANÇADA, você pode visualizar e controlar os comandos de entrada e saída do equipamento.
Presenças
A aba PRESENÇAS permite visualizar e controlar os parâmetros dos objetos nos equipamentos que controlam as peças a serem soldadas. Os objetos que executam o controle podem ser:
- sensores;
- fotocélulas;
- microinterruptores mecânicos;
- fibra ótica;
- outros.
Lista de presenças
O lado esquerdo da aba PRESENÇAS mostra a lista de presenças configuradas. As presenças podem ser configuradas desde que o ícone adicionar esteja presente no final da lista.
| ÍCONE | AÇÃO |
|---|---|
 |
Adicionar presença. |
 |
Eliminar presença. |
O led de estado permite avaliar a condição da presença: verde indica presença, apagado indica ausência, caso contrário, vermelho indica presença em alarme.
Configuração de presenças
O lado direito da aba PRESENÇAS mostra todos os campos configuráveis da presença individual selecionada.
Presença
Digite o nome que identifica a presença selecionada.
T02000-0.XX - Presença - Tempo limite de presença
O tempo dentro do qual a presença do objeto a ser verificado deve ser confirmada foi excedido.
# Objeto ausente ou mal posicionado
O objeto cuja presença deve ser verificada não está presente ou foi posicionado incorretamente.
Se não estiver presente, posicione corretamente o objeto a ser verificado.
Se estiver presente, remova e recoloca o objeto, verificando se o LED do sensor muda de estado.
# Tempo insuficiente
O tempo definido para realizar a verificação de presença não é suficiente para executar a operação que deve ser controlada pelo sensor.
Se necessário, altere o tempo de espera de presença em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS.
# Controle não realizado
Se o sensor que deve verificar a presença estiver: - mal posicionado, verifique o posicionamento do sensor e, se necessário, reposicione-o; - não calibrado, realize a calibração do sensor; - não estiver funcionando, verifique o funcionamento e, se necessário, substitua-o.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02001-0.XX - Presença - Timeout ausência
O tempo dentro do qual a ausência do objeto a ser verificado foi excedido.
# Objeto presente ou mal posicionado
O objeto cuja ausência deve ser verificada ainda está presente ou foi posicionado incorretamente.
Se estiver presente, remova o objeto a ser verificado.
Se não estiver presente, posicione e remova novamente o objeto, verificando se o LED do sensor muda de estado.
# Tempo insuficiente
O tempo definido para verificar a ausência não é suficiente para executar a operação que deve ser controlada pelo sensor.
Se necessário, altere o tempo de espera de ausência em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS.
# Controle não realizado
Se o sensor que deve verificar a ausência estiver: - mal posicionado, verifique o posicionamento do sensor e, se necessário, reposicione-o; - não calibrado, realize a calibração do sensor; - não estiver funcionando, verifique o funcionamento e, se necessário, substitua-o.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02002-0.XX - Presença - Endereço errado pino conector
A configuração das entradas de presença não foi realizada corretamente.
# Reinicializar as entradas
Verifique se as entradas estão configuradas.
Verifique se as entradas configuradas estão corretas.
Se necessário, altere a seleção em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS/ENTRADAS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02003-0.XX - Presença - Não presente
Quando ativado, o sensor que deve informar a presença não detecta a presença do objeto a ser monitorado.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Objeto ausente ou mal posicionado
O objeto cuja presença deve ser verificada não está presente ou foi posicionado incorretamente.
Se não estiver presente, posicione corretamente o objeto a ser verificado.
Se estiver presente, remova e recoloca o objeto, verificando se o LED do sensor muda de estado.
# Reinicializar as entradas
Verifique se as entradas estão configuradas.
Verifique se as entradas configuradas estão corretas.
Se necessário, altere a seleção em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS/ENTRADAS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02004-0.XX - Presença - Não ausente
Quando ativado, o sensor que deve informar a ausência detecta a presença do objeto a ser monitorado.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Objeto presente ou mal posicionado
O objeto cuja ausência deve ser verificada ainda está presente ou foi posicionado incorretamente.
Se estiver presente, remova o objeto a ser verificado.
Se não estiver presente, posicione e remova novamente o objeto, verificando se o LED do sensor muda de estado.
# Reinicializar as entradas
Verifique se as entradas estão configuradas.
Verifique se as entradas configuradas estão corretas.
Se necessário, altere a seleção em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS/ENTRADAS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02005-0.XX - Presença - Endereço comando errado
A configuração do comando de presença não foi realizada corretamente.
# Redefinir os comandos
Verifique se os comandos de presença estão configurados corretamente.
Se necessário, altere os comandos, entrando no modo VISUALIZAÇÃO AVANÇADA, em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/PRESENÇAS/COMANDOS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T02006-0.XX - Presença - Controle anti-repetição
Uma peça soldada ainda está presente na área de trabalho, ativando assim o controle anti-repetição.
# Remover peça soldada
Remova a peça soldada do suporte para continuar o processo de produção.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
Cavidade - selecione a posição
Selecione a interface do equipamento sobre a qual a fiação é feita.
Entrada
Selecione a tecla engrenagem para acessar a guia de atribuição de entrada.
Timeout presença
Defina o timeout de presença, ou seja, o tempo máximo necessário para que a presença selecionada seja ativada. Se o timeout for excedido, um sinal de alarme é gerado.
Cavidade - selecione cavidade
Selecione a cavidade do equipamento ativo durante o ciclo de soldagem.
Comandos
Advanced view
Selecione a tecla engrenagem para acessar a guia de atribuição de comandos. O botão só é visível no modo CONFIGURAÇÃO AVANÇADA.
Timeout ausência
Definir o timeout de ausência, ou seja, o tempo máximo necessário para que a presença selecionada seja desativada. Se o timeout for excedido, um sinal de alarme é gerado.
Atraso ON
Advanced view
Defina o tempo de atraso de ativação da presença, ou seja, o tempo mínimo de detecção de presença. Ao ser ligado, o sinal recebido pela presença não é estável. A definição de um tempo de ON estabiliza o sinal recebido pela presença. Depois de decorrido o tempo mínimo, a operação do sinal certamente será estável. O campo só é visível no modo CONFIGURAÇÃO AVANÇADA.
Atraso OFF
Advanced view
Defina o tempo de atraso de desligamento de presença. Quando desligado, o sinal recebido pela presença não é estável. Ao definir um tempo OFF, o sinal recebido pela presença é estabilizado. Depois de decorrido o tempo mínimo, a operação do sinal certamente será estável. O campo só é visível no modo CONFIGURAÇÃO AVANÇADA.
Seleção do modelo
Habilitar ou desabilitar a presença para seleção automática de modelos. Ao ativar a função, a presença será utilizada para detectar a peça a ser soldada na cavidade e assim permitir a seleção automática do padrão para os parâmetros do ciclo de soldagem a ser realizado.
Anti-repetição
Selecione a ativação (SIM) ou desativação (NÃO) da anti-repetição. Esta função evita iniciar um novo ciclo de soldagem sem descarregar a peça soldada no ciclo de soldagem anterior.
Contato
Advanced view
Selecione a funcionalidade do sinal recebido pela presença: NO para contato normalmente aberto, NC para contato normalmente fechado. O campo só é visível no modo CONFIGURAÇÃO AVANÇADA.
Atuadores
A aba ATUADORES permite visualizar e controlar os parâmetros dos objetos no equipamento que movem os instrumentos do equipamento. Os objetos que executam os movimentos podem ser:
- bloqueios;
- corrediças;
- ejetores;
- atuadores;
- outros.
Lista de atuadores
O lado esquerdo da aba ATUADORES mostra a lista de atuadores configurados. O atuador listado pode consistir de um único objeto ou de um grupo de objetos que, no entanto, são gerenciados como um único atuador. Os atuadores podem ser configurados desde que o ícone adicionar esteja presente no final da lista.
| ÍCONE | AÇÃO |
|---|---|
|
Adicionar atuador. |
|
Eliminar atuador. |
O led repouso ou trabalho permite verificar em que condição o atuador está: se o led repouso estiver ligado, então o atuador está na posição de repouso; se o led trabalho estiver ligado, então o atuador está na posição de trabalho.
Configuração de atuadores
O lado direito da aba ATUADORES mostra todos os campos configuráveis do atuador selecionado.
Atuador
Digite o nome de identificação do atuador selecionado. Ao lado estão dois botões: trabalho e repouso. Eles permitem um teste de trabalho e repouso do atuador selecionado se a máquina estiver ajustada em ciclo não-automático. O LED associado ao botão fornece informações mais específicas sobre a ação do teste selecionado:
- led verde: trabalho/repouso alcançado;
- led amarelo: trabalho/repouso em operação;
- led vermelho: trabalho/repouso em erro; é gerado um alarme.
T01000-0.XX - Atuador - Timeout posição de repouso
O tempo dentro do qual o movimento deve ser completado foi excedido; portanto, o atuador não atingiu a posição de repouso.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Movimento não concluído
Se o atuador não completar o movimento durante o tempo definido:
- verifique se a entrada definida para o atuador está correta;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Tempo insuficiente
O tempo definido para executar o movimento do atuador não é suficiente para concluí-lo.
Se necessário, altere o tempo de espera em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01001-0.XX - Atuador - Timeout posição de trabalho
O tempo em que o movimento deve ser executado foi excedido; assim, o atuador não atingiu a posição de trabalho.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Movimento não concluído
Se o atuador não completar o movimento durante o tempo definido:
- verifique se a entrada definida para o atuador está correta;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Tempo insuficiente
O tempo definido para executar o movimento do atuador não é suficiente para concluí-lo.
Se necessário, altere o tempo de espera em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01002-0.XX - Atuador - Posição de repouso não liberada
O sensor que detecta a posição de repouso do atuador continua a sinalizar a posição alcançada.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Atuador bloqueado
Se o atuador não se mover, verifique:
- se há algum obturador impedindo o movimento do atuador; em seguida, coloque o obturador em repouso antes de movimentar o atuador;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01003-0.XX - Atuador - Posição de trabalho não liberada
O sensor que detecta a posição de trabalho do atuador continua a sinalizar a posição alcançada.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Atuador bloqueado
Se o atuador não se mover, verifique:
- se há algum obturador impedindo o movimento do atuador; em seguida, coloque o obturador em repouso antes de movimentar o atuador;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01004-0.XX - Atuador - Alarme externo
Erro sinalizado pelo atuador referente a um alarme externo.
Alarme não exibido.
T01005-0.XX - Atuador - Ambos os feedbacks de posição
Os sensores que detectam a posição de trabalho e posição de repouso do atuador sinalizam a posição alcançada.
# Posicionamento dos sensores
Verifique se os sensores estão posicionados corretamente: um sensor deve verificar a posição de trabalho e um sensor deve verificar a posição de repouso.
Reposicione os sensores, se necessário.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01006-0.XX - Atuador - Ambos os comandos
Os comandos do atuador não foram definidos corretamente, já que dois comandos diferentes estão ativos ao mesmo tempo.
# Redefinir os comandos
Se o atuador apresentar este erro, verifique se os comandos estão configurados corretamente.
Se necessário, altere os comandos em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES/COMANDOS, selecionando o modo VISUALIZAÇÃO AVANÇADA.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01007-0.XX - Atuador - Não em posição de repouso
O sensor que detecta a posição de repouso não sinaliza a presença do atuador.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Atuador bloqueado
Se o atuador não se mover, verifique:
- se há algum obturador impedindo o movimento do atuador; em seguida, coloque o obturador em repouso antes de movimentar o atuador;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01008-0.XX - Atuador - Não em posição de trabalho
O sensor que detecta a posição de trabalho não sinaliza a presença do atuador.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Atuador bloqueado
Se o atuador não se mover, verifique:
- se há algum obturador impedindo o movimento do atuador; em seguida, coloque o obturador em repouso antes de movimentar o atuador;
- verifique se o curso do atuador não está obstruído por impedimentos mecânicos.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01009-0.XX - Atuador - Endereço comando errado
A configuração do comando do atuador não foi realizada corretamente.
# Redefinir os comandos
Verifique se os comandos do atuador estão configurados corretamente.
Se necessário, altere os comandos, entrando no modo VISUALIZAÇÃO AVANÇADA, em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES/COMANDOS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01010-0.XX - Atuador - Endereço válvula errado
A configuração da válvula em relação ao atuador não foi realizada corretamente.
# Reinicie a válvula
Verifique se uma válvula foi atribuída ao atuador.
Verifique se a válvula selecionada está correta.
Se necessário, altere a seleção em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T01011-0.XX - Atuador - Endereço errado pino conector
A configuração das entradas do atuador não foi realizada corretamente.
# Reinicializar as entradas
Verifique se as entradas estão configuradas. Verifique se as entradas configuradas estão corretas. Se necessário, altere a seleção em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/ATUADORES/ENTRADAS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
Cavidade - selecione a posição
Selecione a interface do equipamento sobre a qual a fiação é feita.
Modo
Selecione o tipo de atuador selecionado. Automaticamente, é selecionado o modo atuador, ou seja, o modo genérico que permite um manuseio mais livre do objeto no ciclograma. Se eu selecionar um dos tipos de atuadores mais específicos presentes, não é mais possível gerenciar o atuador no ciclograma porque ele é gerenciado automaticamente de acordo com sua funcionalidade.
Marcação bons
O modo Marcação bons gerencia o atuador de modo a criar uma marca particular nas peças soldadas corretamente.
Marcação descarte
O modo Marcação descarte gerencia o atuador de forma a criar uma marca particular nas peças de descarte produzidas.
Corrediça fixação peça
O modo de Corrediça fixação peça gerencia o atuador de modo que ele realize a função de fixação da peça.
Bloqueio fixação peça
O modo de Bloqueio fixação peça gerencia o atuador de modo que ele realize a função de fixação durante a fixação da peça.
Selecione a válvula
A partir do menu suspenso que aparece, selecione a válvula na máquina para a interface do equipamento escolhido.
Entrada
Selecione a tecla engrenagem para acessar a guia de atribuição de entrada.
Cavidade - selecione cavidade
Selecione a cavidade do equipamento ativo durante o ciclo de soldagem.
Comandos
Advanced view
Selecione a tecla engrenagem para acessar a guia de atribuição de comandos. O botão só é visível no modo CONFIGURAÇÃO AVANÇADA.
Restrições de segurança
Selecione o botão engrenagem para acessar a guia de atribuição de restrições de segurança, ou seja, prioridades nos movimentos do atuador para evitar colisões.
Timeout repouso
Definir o timeout de repouso, ou seja, o tempo dentro do qual o movimento deve ser terminado, caso contrário, é gerado um alarme. O alarme é gerado tanto se o atuador não completar o movimento quanto se os sensores do atuador não funcionarem corretamente.
Timeout trabalho
Defina o intervalo de trabalho, ou seja, o tempo dentro do qual o movimento deve ser executado, caso contrário, é gerado um alarme. O alarme é gerado tanto se o atuador não completar o movimento quanto se os sensores do atuador não funcionarem corretamente.
Atraso repouso
Advanced view
Ajuste o tempo necessário para assegurar a estabilidade do sinal recebido do sensor de repouso do atuador selecionado tanto para ligar (ON) quanto para desligar (OFF). Se o atuador não estiver equipado com um sensor, o tempo ajustado será usado para atrasar o atuador a atingir sua posição de repouso.
Atraso trabalho
Advanced view
Ajustar o tempo necessário para assegurar a estabilidade do sinal recebido do sensor de trabalho do atuador selecionado, tanto para ligar (ON) como para desligar (OFF). Se o atuador não estiver equipado com um sensor, o tempo ajustado será usado para atrasar o atuador a atingir sua posição de trabalho.
Localização da troca de equipamento
…
Vácuos
A aba VÁCUOS permite visualizar e controlar os parâmetros dos objetos no equipamento que seguram a peça por meio da pressão de ar. Os objetos que executam a restrição podem ser:
- ventosas;
- cavidades de vácuo;
- outros.
Lista vazios
O lado esquerdo da aba VÁCUOS mostra a lista do vácuos configurados. Os espaços em branco podem ser configurados desde que o ícone adicionar esteja presente no final da lista.
| ÍCONE | AÇÃO |
|---|---|
|
Adicionar vácuo. |
|
Eliminar vácuo. |
O led sopro ou vácuo permite verificar em que condição o vácuo está: se o led sopro estiver ligado, então o vácuo está gerando uma pressão para permitir que a peça se destaque; se o LED vácuo estiver ligado, então o vácuo está gerando uma depressão.
Configuração vazios
O lado direito da aba VÁCUOS mostra todos os campos configuráveis do vácuo individual selecionado.
Vácuo
Digite o nome de identificação do espaço em branco selecionado. Ao lado estão dois botões: solução e vácuo. Eles permitem a realização de um teste de sopro e vácuo selecionado se a máquina for colocada em ciclo não automático. O LED associado ao botão fornece informações mais específicas sobre a ação do teste selecionado:
- led verde: sopro/vácuo alcançado;
- led amarelo: sopro/vácuo em operação;
- led vermelho: sopro/vácuo em erro; é gerado um alarme.
T03000-0.XX - Vácuo - Timeout vácuo
O tempo dentro do qual o vácuo alcançado deve ser verificado foi excedido.
# Vácuo não alcançado
Quando o vácuo definido não é atingido, verifique se: - a calibração do vacuostato não está correta; nesse caso, é necessário verificar o funcionamento do vacuostato e calibrá-lo para - 0,65 bar; - o contato com a peça não está ocorrendo corretamente; nesse caso, é necessário reposicionar a peça.
# Verificação de retenção
Verifique se a retenção por ventosas ou vácuo está funcionando e é eficaz.
# Controle não realizado
O vacuostato para controle do vácuo não está funcionando ou não está bem posicionado. Verifique o posicionamento correto do vacuostato e seu funcionamento. Se necessário, reposicione ou substitua o vacuostato.
# Tempo insuficiente
O tempo definido para a verificação de vácuo não é suficiente para realizar a operação a ser verificada pelo sensor. Se necessário, alterar o tempo de timeout de vácuo em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/VÁCUOS.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T03001-0.XX - Vácuo - Bomba inválida
Se um vácuo é gerado por uma bomba, ele deve ser corretamente associado ao vácuo específico.
# Configuração incorreta
A bomba associada ao vácuo não foi configurada corretamente ou o vácuo refere-se a uma bomba não configurada.
Se necessário, altere a configuração da bomba em CONFIGURAÇÕES DA MÁQUINA/CONFIGURAÇÕES GERAIS/COMPONENTES/EQUIPAMENTO/VÁCUOS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T03002-0.XX - Vácuo - Vácuo não liberado
O sensor com sensor de sensor de vácuo continua a informar o vácuo alcançado.
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Verificação de retenção
Verifique se a retenção por ventosas ou vácuo está funcionando e é eficaz.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Vácuo não liberado
A peça sujeita ao vácuo não foi liberada. Verifique se o vácuo está realmente desligado.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T03003-0.XX - Vácuo - Endereço comando errado
A configuração do comando de vácuo não foi realizada corretamente.
# Redefinir os comandos
Verifique se os comandos do vácuo estão configurados corretamente. Se necessário, modifique os comandos, entrando no modo VISUALIZAÇÃO AVANÇADA, em CONFIGURAÇÕES DO EQUIPAMENTO/ATUADORES E PRESENÇAS/VÁCUOS/COMANDOS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T03004-0.XX - Vácuo - Entrada de vácuo não configurado
A configuração das entradas de vácuo não foi realizada.
# Configurar as entradas
Configure as entradas corretamente em CONFIGURAÇÕES DA MÁQUINA/CONFIGURAÇÕES GERAIS/COMPONENTES/EQUIPAMENTOS/ENTRADAS.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
T03005-0.XX - Vácuo -
Help not available in doc DB
# Controle pneumático
Verifique se todos os tubos pneumáticos estão bem conectados e se não há obstruções.
Verifique a continuidade do fluxo de ar, verificando se: - nenhum tubo está dobrado - nenhum tubo está danificado - todos os tubos estão bem conectados
# Verificação de retenção
Verifique se a retenção por ventosas ou vácuo está funcionando e é eficaz.
# Sensores não funcionando
Verifique o funcionamento dos sensores, verificando se:
- o contato elétrico foi inserido;
- o cabo do sensor não está danificado;
- o sensor está bem calibrado;
- o sensor está bem apertado.
Se necessário, substitua o sensor que não está funcionando.
# Objeto mal posicionado
O objeto que deve ser retido pelo vácuo não está presente ou foi posicionado incorretamente. Insira o objeto corretamente no espaço dedicado.
# Mais informações
Se o alarme persistir ou não for resolvido, favor entrar em contato com a assistência CEMAS Elettra. Os contatos estão disponíveis em DIAGNÓSTICO DE MÁQUINA/ASSISTÊNCIA.
Cavidade - selecione a posição
Selecione a interface do equipamento sobre a qual a fiação é feita.
Timeout sopro
Defina o tempo de timeout sopro, ou seja, o tempo máximo útil para que ocorra a separação da peça a soldar da cavidade. Se o tempo for excedido, um alarme é gerado.
Tempo sopro
Ajuste o tempo de sopro, ou seja, um sopro, igual ao tempo ajustado aqui, que a máquina de soldagem executa após cada separação da peça a soldar.
Timeout vazio
Defina o tempo de timeout vácuo, ou seja, o tempo máximo para que o vácuo seja alcançado. Se o tempo for excedido, um alarme é gerado.
Cavidade - selecione cavidade
Selecione a cavidade do equipamento ativo durante o ciclo de soldagem.
Comandos
Advanced view
Selecione a tecla engrenagem para acessar a guia de atribuição de comandos. O botão só é visível no modo CONFIGURAÇÃO AVANÇADA.
Comandos de entrada
Advanced view
A guia COMANDOS DE ENTRADA, visível apenas no modo CONFIGURAÇÃO AVANÇADA, permite visualizar e controlar os parâmetros..
Lista de comandos
O lado esquerdo da aba COMANDOS mostra a lista de comandos configurados. Você pode configurar os comandos desde que o ícone adicionar esteja presente no final da lista.
| ÍCONE | AÇÃO |
|---|---|
|
Adicionar comando. |
|
Eliminar comando. |
Configuração dos comandos de entrada
O lado direito da aba COMANDOS ENTRADA mostra todos os campos configuráveis do comando selecionado.
Comando ferramenta de entrada
Digite o nome de identificação do comando selecionado.
Cavidade - selecione a posição
Selecione a interface do equipamento sobre a qual a fiação é feita.
Sinal
…
Entrada
Selecione a tecla engrenagem para acessar a guia de atribuição de entrada.
Cavidade - selecione cavidade
Selecione a cavidade do equipamento ativo durante o ciclo de soldagem.
Comandos de saída
Advanced view
A guia COMANDOS DE SAÍDA, visível apenas no modo CONFIGURAÇÃO AVANÇADA, permite visualizar e controlar os parâmetros..
Lista de comandos
O lado esquerdo da aba COMANDOS mostra a lista de comandos configurados. Você pode configurar os comandos desde que o ícone adicionar esteja presente no final da lista.
| ÍCONE | AÇÃO |
|---|---|
|
Adicionar comando. |
|
Eliminar comando. |
Configuração de comandos de saída
O lado direito da aba COMANDOS DE SAÍDA mostra todos os campos configuráveis do comando selecionado.
Comando ferramenta de saída
Digite o nome de identificação do comando selecionado.
Cavidade - selecione a posição
Selecione a interface do equipamento sobre a qual a fiação é feita.
Sinal
…
Cavidade - selecione cavidade
Selecione a cavidade do equipamento ativo durante o ciclo de soldagem.
Contradesmolde
Advanced view
A aba CONTRADESMOLDE, que só é visível no modo CONFIGURAÇÃO AVANÇADA se a função contradesmolde estiver ativada em EQUIPAMENTOS/CONFIGURAÇÃO, permite gerenciar a posição dos elementos que permitem superar o subquadrado durante o carregamento da peça na máquina. Um contradesmolde ocorre quando a forma da peça a ser soldada é tal que não pode ser dividida e extraída da cavidade de localização sem danificar a própria peça, ou seja, quando a peça tem ângulos inferiores a 90°, o que efetivamente torna a peça indivisível a partir da cavidade de localização. Você pode selecionar:
- repouso, se o sistema de contradesmolde estiver em repouso durante o carregamento da peça de trabalho;
- trabalho, se o sistema de contradesmolde estiver em funcionamento durante a fase de carregamento das peças.
Posições
A página POSIÇÕES permite visualizar e configurar os parâmetros necessários para realizar movimentos automáticos da máquina de solda. A máquina de soldagem deve ser configurada em modo manual a fim de configurar os parâmetros.
Mesa
A aba MESA é utilizada para exibir e configurar os parâmetros de movimentos automáticos relacionados à mesa da máquina de soldagem. Ao configurar o ciclo de usinagem da máquina de soldagem, é possível configurar as dimensões dos movimentos automáticos movendo manualmente a mesa usando as teclas seta. Uma vez alcançada a posição desejada, é possível validar a posição usando o botão aquirir posição, localizado ao lado de cada dimensão específica, ou digitando manualmente a dimensão na caixa editável acima dos botões da marca.
Adquirir posição
| ÍCONE | AÇÃO |
|---|---|
|
O botão adquirir posição permite validar a posição alcançada, usando as teclas de seta, como a altitude a ser atingida durante os movimentos automáticos. |
Limite superior
Altura que a mesa atingirá como limite máximo caso as peças a serem soldadas não estejam presentes dentro do poste.
Contato peças
Altitude que a mesa atingirá como o limite máximo para fazer contato com as peças a serem soldadas.
Fixação peça
Altura que a mesa atingirá para permitir que a peça superior seja fixada no apoio superior sem que o operador o faça.
Fora da área útil
Altitude que a mesa atingirá para permitir que os movimentos necessários sejam realizados para evitar áreas úteis durante a soldagem.
Separação peças
Altitude que a mesa atingirá como limite máximo para tirar a peça antes da rápida descida.
Carga
Altura que a mesa atingirá para permitir a carga/descarga da peça.
Velocidade da mesa
Velocidade do movimento da mesa, expressa em %, durante os movimentos configuráveis na placa.
Abrandando
Altura que a mesa atingirá para iniciar a fase de desaceleração após a fase de subida rápida e antes do início da busca de contato entre as peças.
Restrições
Selecione o botão engrenagem para acessar o opo-up de atribuição de restrições, ou seja, prioridades nos movimentos para evitar colisões.
Animação
A animação permite que as posições definidas sejam exibidas esquematicamente.
Movimento
| Ícone | AÇÃO |
|---|---|
 |
As teclas SETA permitem que você mova a tabela para cima ou para baixo. O movimento é realizado mantendo a tecla pressionada. A posição de destino é exibida acima das teclas de seta. |
Espelhos
A aba ESPELHOS é utilizada para exibir e configurar os parâmetros de movimentos automáticos relacionados ao espelho da máquina de soldagem. Ao configurar o ciclo de usinagem da máquina de soldagem, é possível configurar as dimensões dos movimentos automáticos movendo manualmente o espelho usando os botões seta. Uma vez alcançada a posição desejada, é possível validar a posição usando o botão aquirir posição, localizado ao lado de cada dimensão específica, ou digitando manualmente a dimensão na caixa editável acima dos botões da marca.
Adquirir posição
| ÍCONE | AÇÃO |
|---|---|
|
O botão adquirir posição permite validar a posição alcançada, usando as teclas de seta, como a altitude a ser atingida durante os movimentos automáticos. |
Repouso
Altura que o espelho alcançará como sua posição de repouso, ou seja, o espelho desligado.
Trabalho
Altura que o espelho alcançará como a posição de trabalho, ou seja, espelho aceso.
Velocidade
Velocidade do movimento do espelho, expressa em %, durante os movimentos configuráveis na placa.
Restrições
Selecione o botão engrenagem para acessar o opo-up de atribuição de restrições, ou seja, prioridades nos movimentos para evitar colisões.
Animação
A animação permite que as posições definidas sejam exibidas esquematicamente.
Contato espelho alto
Altura que a mesa atingirá a fim de realizar a fase de pré-aquecimento a partir do lado superior do espelho.
Contato espelho baixo
Altura que a mesa atingirá para realizar a fase de pré-aquecimento a partir da parte inferior do espelho.
Cota horizontal/vertical
A aba COTA HORIZONTAL/VERTICAL permite exibir e configurar parâmetros relacionados aos movimentos automáticos ligados ao espelho da máquina d soldagem. Ao configurar o ciclo de usinagem da máquina de soldagem, é possível configurar as dimensões dos movimentos automáticos movendo manualmente o espelho usando os botões seta. Uma vez alcançada a posição desejada, é possível validar a posição usando o botão aquirir posição, localizado ao lado de cada dimensão específica, ou digitando manualmente a dimensão na caixa editável acima dos botões da marca.
Adquirir posição
| ÍCONE | AÇÃO |
|---|---|
|
O botão adquirir posição permite validar a posição alcançada, usando as teclas de seta, como a altitude a ser atingida durante os movimentos automáticos. |
Cota horizontal
Altura que o espelho atingirá como o limite máximo de movimento ao longo do eixo horizontal.
Cota vertical
Altura que o espelho atingirá como o limite máximo de movimento ao longo do eixo vertical.
Restrições
Selecione o botão engrenagem para acessar o opo-up de atribuição de restrições, ou seja, prioridades nos movimentos para evitar colisões.
Movimento horizontal do espelho
| Ícone | AÇÃO |
|---|---|
 |
As teclas SETA permitem mover o espelho para a frente ou para trás. O movimento é realizado mantendo a tecla pressionada. A elevação do alvo, em relação ao ponto zero da máquina, é exibida ao lado das teclas. |
...
...
Animação
A animação permite que as posições definidas sejam exibidas esquematicamente.
Cota de pré-aquecimento
A aba COTA DE PRÉ-AQUECIMENTO permite exibir e configurar os parâmetros relativos aos movimentos automáticos relacionados à mesa e ao espelho da máquina de soldagem durante a fase de pré-aquecimento. Ao afinar o ciclo de usinagem da máquina de soldagem, é possível configurar as dimensões dos movimentos automáticos movendo manualmente a mesa e o espelho usando as teclas seta. Uma vez alcançada a posição desejada, é possível validar a posição usando o botão aquirir posição, localizado ao lado de cada dimensão específica, ou digitando manualmente a dimensão na caixa editável acima dos botões da marca.
Adquirir posição
| ÍCONE | AÇÃO |
|---|---|
|
O botão adquirir posição permite validar a posição alcançada, usando as teclas de seta, como a altitude a ser atingida durante os movimentos automáticos. |
Posição do espelho
Altura que o espelho atingirá como limite máximo de movimento ao longo do eixo vertical durante a fase de pré-aquecimento.
Posição da mesa
Altura que a mesa atingirá como limite máximo de movimento ao longo do eixo vertical durante a fase de pré-aquecimento.
Restrições
Selecione o botão engrenagem para acessar o opo-up de atribuição de restrições, ou seja, prioridades nos movimentos para evitar colisões.
Seleção de eixos
| ÍCONE | AÇÃO |
|---|---|
 |
O interruptor permite que as teclas de seta movam a mesa, se o interruptor estiver ajustado para mesa, ou o espelho, se o interruptor estiver ajustado para espelho. |
Movimento
| Ícone | AÇÃO |
|---|---|
|
As teclas SETA permitem que você mova a tabela para cima ou para baixo. O movimento é realizado mantendo a tecla pressionada. A posição de destino é exibida acima das teclas de seta. |
...
...
Animação
A animação permite que as posições definidas sejam exibidas esquematicamente.
Configurações do ciclo
A página CONFIGURAÇÕES DO CICLO permite visualizar e programar os vários movimentos que a máquina realizará durante as fases do ciclo de soldagem. Os acionamentos programáveis são atuadores, presenças e aspiradores.
Parâmetros de soldagem
A página PARÂMETROS DE SOLDAGEM permite definir os parâmetros da máquina de soldagem para as diversas fases que compõem o ciclo de processamento da peça a soldar. O ciclo de processamento da peça a soldar é dividido em fases para melhorar a qualidade da soldagem e evitar a quebra das peças. Cada ciclo de processamento deve consistir de pelo menos três fases: fase de estabilização, fase de ciclo de soldagem e fase de resfriamento. Para melhorar a qualidade da soldagem, o ciclo de soldagem pode ser dividido até um máximo de 10 passos, ou seja, desde que o ícone adicionar esteja presente.
| ÍCONE | AÇÃO |
|---|---|
|
Adicionar fase. |
|
Eliminar fase. |
Se o equipamento montado for dividido em lado esquerdo e direito, podem haver várias abas que permitem a definição de parâmetros para cada lado (aba LH para o lado esquerdo, aba RH para o lado direito) e para ambos os lados simultaneamente (aba LH+RH).
Fase de estabilização
A FASE DE ESTABILIZAÇÃO é a fase do ciclo de usinagem que estabiliza a leitura do sinal do transdutor. O tempo definido para a fase de estabilização começa a ser contado quando o sinal do transdutor é estável.
Tempo
Defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição.
Tempo/Afundamento
Se a fase em questão não permitir que o modo de soldagem seja selecionado ou se o modo de soldagem selecionado for tempo, então defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição. Se o modo de soldagem selecionado para a fase em questão for afundamento relativo ou afundamento absoluto, então ajuste a profundidade de soldagem a ser atingida durante a fase, expressa em mm, escrevendo o valor no campo de edição.
Impulsão
Ajuste a força impressa pela mesa durante a fase, expressa em kgf, ao escrever o valor no campo editável.
Fase de assentamento
OptionAdvanced view
A FASE DE ASSENTAMENTO é a fase do ciclo de usinagem que segue a fase de estabilização e permite que as peças se assentem dentro da instalação, uma vez que estejam em contato umas com as outras, gerando uma curta vibração. A assentamento é opcional, pois nem sempre é necessário assentar as peças na instalação. Para ativar a fase de assentamento, é necessário agir sobre o interruptor. No caso de assentamento, a zeragem dos transdutores é realizada no final desta fase; portanto não é mais efetuada uma estabilização da leitura do sinal dos transdutores.
Tempo
Defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição.
Tempo/Afundamento
Se a fase em questão não permitir que o modo de soldagem seja selecionado ou se o modo de soldagem selecionado for tempo, então defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição. Se o modo de soldagem selecionado para a fase em questão for afundamento relativo ou afundamento absoluto, então ajuste a profundidade de soldagem a ser atingida durante a fase, expressa em mm, escrevendo o valor no campo de edição.
Impulsão
Ajuste a força impressa pela mesa durante a fase, expressa em kgf, ao escrever o valor no campo editável.
Fase de soldagem
A FASE DA SOLDAGEM é uma parte do ciclo de usinagem na qual a solda é realmente realizada. É útil dividir um ciclo de soldagem em várias etapas para melhorar o controle sobre a execução da solda e assim obter uma maior qualidade da junta de solda. Cada etapa de soldagem pode ser controlada em um modo diferente, selecionando o ** tipo** de controle.
Tipo
Selecione o modo de soldagem para a fase em questão entre tempo, afundamento relativo e afundamento absoluto, através do menu suspenso. Se o modo selecionado for tempo, só será possível definir o tempo de execução da fase. Se o modo selecionado for afundamento relativo ou afundamento absoluto, só será possível definir a força impressa pela mesa durante a fase.
Tempo
Defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição.
Tempo/Afundamento
Se a fase em questão não permitir que o modo de soldagem seja selecionado ou se o modo de soldagem selecionado for tempo, então defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição. Se o modo de soldagem selecionado para a fase em questão for afundamento relativo ou afundamento absoluto, então ajuste a profundidade de soldagem a ser atingida durante a fase, expressa em mm, escrevendo o valor no campo de edição.
Impulsão
Ajuste a força impressa pela mesa durante a fase, expressa em kgf, ao escrever o valor no campo editável.
Afundamento
Ajuste a profundidade de soldagem a ser atingida durante a fase, expressa em mm, escrevendo o valor no campo de edição.
Fase de resfriamento
A FASE DE SOLDAGEM é a fase do ciclo de usinagem que segue todas as fases do ciclo de soldagem e permite que a junta de solda esfrie antes que a peça soldada seja descarregada da máquina de soldagem. Isto evita danos potenciais à soldagem que acabou de ser realizada.
Tempo
Defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição.
Tempo/Afundamento
Se a fase em questão não permitir que o modo de soldagem seja selecionado ou se o modo de soldagem selecionado for tempo, então defina o tempo de execução da fase, expresso em s, escrevendo o valor no campo de edição. Se o modo de soldagem selecionado para a fase em questão for afundamento relativo ou afundamento absoluto, então ajuste a profundidade de soldagem a ser atingida durante a fase, expressa em mm, escrevendo o valor no campo de edição.
Impulsão
Ajuste a força impressa pela mesa durante a fase, expressa em kgf, ao escrever o valor no campo editável.
Limites de soldagem
LIMITES DE SOLDAGEM são parâmetros que devem ser definidos durante o primeiro ciclo de usinagem da peça a ser soldada e refinada nos ciclos subsequentes, a fim de definir faixas aceitáveis de execução do ciclo da peça, ou seja, no qual uma boa peça soldada é gerada. Se as faixas definidas forem excedidas durante o ciclo de usinagem, a peça soldada é considerada descarte. Dependendo das peças a serem soldadas, serão definidas as faixas mais adequadas.
Tempo de soldagem
Tempo de execução de todo o ciclo de soldagem, ou seja, o tempo em que a vibração é realmente gerada, expresso em s. Se o tempo real de soldagem não estiver dentro dos limites estabelecidos, o ciclo de soldagem automática da máquina não será interrompido, mas a máquina sinalizará uma anomalia através de um alarme e gerará uma peça rejeitada.
Limite superior
Defina o limite superior, escrevendo o valor no campo de edição.
Limite inferior
Defina o limite inferior, escrevendo o valor no campo de edição.
Real
Exibição do valor real lido pela máquina de soldagem. Se o valor real não estiver entre o limite inferior e superior, a máquina de soldagem sinalizará a anomalia por meio de um alarme e gerará uma peça rejeitada.
Profundidade de soldagem
Profundidade de soldagem a ser atingida durante todo o ciclo de soldagem, expressa em mm. Se a profundidade real de soldagem não estiver dentro dos limites estabelecidos, o ciclo de soldagem automática da máquina não será interrompido, mas a máquina sinalizará uma anomalia através de um alarme e gerará uma peça rejeitada.
Limite superior
Defina o limite superior, escrevendo o valor no campo de edição.
Limite inferior
Defina o limite inferior, escrevendo o valor no campo de edição.
Real
Exibição do valor real lido pela máquina de soldagem. Se o valor real não estiver entre o limite inferior e superior, a máquina de soldagem sinalizará a anomalia por meio de um alarme e gerará uma peça rejeitada.
Cota início de soldagem
Altura em que a vibração realmente começa a ser gerada para a soldagem, expressa em mm. Se o equipamento estiver instalado na máquina de solda que ainda não foi salva, a dimensão de início de soldagem deve ser definida da seguinte forma:
- LIMITE INFERIOR = 0,00 mm;
- LIMITE SUPERIOR = 800,00 mm.
Ao final do primeiro ciclo de soldagem, será necessário refinar os limites de soldagem, referindo-se aos valores reais informados. Uma vez definidos os limites, se a dimensão inicial da soldagem não estiver dentro dos limites estabelecidos, o ciclo automático da máquina de soldagem será interrompido e a mesa voltará para a posição básica. A máquina de soldagem sinalizará uma anomalia através de um alarme e gerará uma peça descartada.
Limite superior
Defina o limite superior, escrevendo o valor no campo de edição.
Limite inferior
Defina o limite inferior, escrevendo o valor no campo de edição.
Real
Exibição do valor real lido pela máquina de soldagem. Se o valor real não estiver entre o limite inferior e superior, a máquina de soldagem sinalizará a anomalia por meio de um alarme e gerará uma peça rejeitada.
Cota fim de soldagem
Altura em que termina a geração da vibração, terminando assim a criação da junta de soldagem, expressa em mm. Se a dimensão real de fim de soldagem não estiver dentro dos limites estabelecidos, o ciclo da máquina de soldagem automática não será interrompido, mas a máquina sinalizará uma anomalia através de um alarme e gerará uma peça rejeitada.
Limite superior
Defina o limite superior, escrevendo o valor no campo de edição.
Limite inferior
Defina o limite inferior, escrevendo o valor no campo de edição.
Real
Exibição do valor real lido pela máquina de soldagem. Se o valor real não estiver entre o limite inferior e superior, a máquina de soldagem sinalizará a anomalia por meio de um alarme e gerará uma peça rejeitada.