Teçhizat Ayarları
EKİPMAN AYARLARI menüsü, makineye takılı ekipmanla ilgili tüm işlevleri görüntüleyen ve yapılandıran, belirli ekipman için optimum kaynak döngüsünü ayarlayan ve kaynak parametrelerini yapılandıran sayfalara erişim sağlar.
Yapılandırma
YAPILANDIRMA sayfası teçhizatın gelen ayarlarının yapılandırılmasına imkan vermektedir. Bu ayarlar hafızaya kaydedilecek ve teçhizat makineye her yerleştirildiğinde kullanılacaktır.
Yapılandırma
Yapılandırma** alanında tanımlayabilirsiniz:
- Takım yüksekliği**: minimum takım yüksekliğini mm cinsinden girin;
- İstiflenmiş teçhizat yüksekliği: Doğru istiflenmiş teçhizatın toplam yüksekliğini mm cinsinden girin;
- Kafa üzerine yükleme: Kaynaklanacak parçanın kaynak makinesi kafasına yüklenmesi olasılığı düğme kullanılarak etkinleştirilebilir veya devre dışı bırakılabilir;
- Kafadan indirme**: Parçanın kaynak makinesi kafasından indirilmesi olasılığı bir düğmeye basılarak etkinleştirilebilir veya devre dışı bırakılabilir.
Alternatif otomatik döngü
…
Döngü süresi
Döngü süresi** alanında tanımlayabilirsiniz:
- Minimum: minimum döngü süresini s cinsinden girin;
- Maksimum**: maksimum döngü süresini s cinsinden girin.
Tanımlanan döngü sürelerine uyulmazsa, bir alarm üretilecektir.
Parça kavrama
Parça kavrama alanında kaynak edilecek parçaların makineye nasıl yükleneceği seçilebilir. Seçilebilir seçenekler şunlardır:
- Devre dışı: operatör kaynak yapılacak parçaları manuel olarak pozlara yükler;
- Basit: Kaynak makinesi, operatörün yapmasına gerek kalmadan üst parçanın üst direğe tutturulmasını sağlamak için gerekli işlemleri otomatik olarak gerçekleştirir;
- Alttan kesme: Kaynak makinesi, operatörün gerçekleştirmesine gerek kalmadan ve üstesinden gelinmesi gereken bir alttan kesmenin varlığını göz önünde bulundurarak, üst parçanın üst pozlamada kavranmasını sağlamak için gerekli işlemleri otomatik olarak gerçekleştirir. Alttan kesme, kaynaklanacak parçanın şekli, parçanın kendisine zarar vermeden bölünemeyeceği ve pozlama oyuğundan çıkarılamayacağı şekilde olduğunda meydana gelir;
- Ön ısıtmada hareketsiz alttan kesme**: kaynak makinesi, operatörün gerçekleştirmesine gerek kalmadan ve pozlarda üstesinden gelinmesi gereken bir alttan kesmenin varlığını dikkate alarak, üst parçanın üst pozlarda kavranmasını sağlamak için gerekli işlemleri otomatik olarak gerçekleştirir. Kaynak edilecek parçanın şekli, parçaya zarar vermeden bölünmeyi ve dayamadan çıkarılışını engelleyecek seviyede olması halinde kaynak oyuğu meydana gelmektedir.
Fiş türü
Fiş tipi** alanında, ekipmanı kaynak makinesine bağlamak için fiş tipini seçmek mümkündür. Varlık ve aktüatör sinyalleri gibi tüm ekipman sinyalleri fişten geçer. Seçilebilecek olası seçenekler şunlardır:
- Yok**: Öngörülen ancak kaynak makinesinin çalışmasına izin vermeyen olasılık;
- Cemas 24: 24 pimli manuel fiş;
- Cemas 32: 32 pimli manuel fiş;
- GVX: Cemas tarafından üretilmeyen ekipmanlarla uyumlu otomatik fiş;
- Profinet: otomatik fiş;
- Akıllı donanım: otomatik fiş.
Tüm CAN OPEN ekipmanlarında otomatik fişler mevcuttur. Fişte pnömatik bağlantıların varlığını tanımlamak için pnömatik seçeneğini işaretlemek de mümkündür.
Cemas 24
Dijital I/O kullanan 24 pimli fiş.
Cemas 32
Dijital I/O kullanan 32 pimli fiş.
GVX
CEMAS Elettra s.r.l. tarafından üretilmeyen ekipmanlarla uyumlu fiş, CAN OPEN iletişim standardını etkinleştirir.
Pnömatik
Pnömatik seçeneğini işaretleyerek, fişte pnömatik bağlantıların varlığını belirleyebilir ve ardından kullanılan konektöre atanabilecek bir pnömatik bağlantı tanımlayabilirsiniz.
Akıllı ekipman
Profinet etkinleştirildiğinde, makineye akıllı ekipman takarken akıllı ekipman seçeneğini seçebilirim.
Model seçimi
Ekipmanın iki veya daha fazla oyuğu varsa, model seçim alanı YAPILANDIRMA sayfasında görünür. Desen seçimi** alanında, otomatik desen seçimi etkinleştirilebilir veya devre dışı bırakılabilir: kaynak makinesi, işleme döngüsünün fikstür üzerindeki tüm oyuklarda mı yoksa sadece fikstürün tek bir tarafındaki oyuklarda mı kaynak parçaları içerdiğini otomatik olarak tanıyabilir. Otomatik seçim devre dışı ise, teçhizatın hangi tarafının manüel olarak kullanılacağının tanımlanması şarttır.
Ön kapı
…
Oyuk yapılandırma
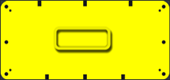
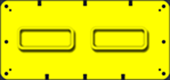
Oyuk yapılandırma alanında makineye takılı ekipman üzerindeki oyukların sayısını ve düzenini temsil eden sembolü seçebilirsiniz.
| SİMGE | EYLEM |
|---|---|
 |
|
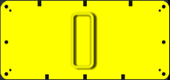 |
Dikey olarak konumlandırılmış tek bir oyuk. |
 |
|
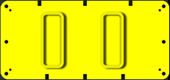 |
Dikey olarak konumlandırılmış iki oyuk. |
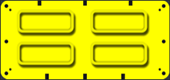 |
Yatay olarak konumlandırılmış dört oyuk. |
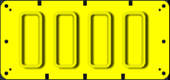 |
Oyuk dikey olarak konumlandırılmış dört oyuktan oluşur. |
Aktüatörler ve Varlıklar
AKTÜATÖRLER VE VARLIK sayfası, ekipman üzerindeki nesnelerin, yani varlıklar, aktüatörler ve vakumların parametrelerini görüntülemenizi ve kontrol etmenizi sağlar. GELİŞMİŞ YAPILANDIRMA'da, ekipmanın giriş ve çıkış komutlarını görüntüleyebilir ve kontrol edebilirsiniz.
Varlıklar
VARLIK sekmesi, kaynak yapılacak parçaları kontrol eden ekipman üzerindeki nesnelerin parametrelerini görüntülemenize ve kontrol etmenize olanak tanır. Kontrolü gerçekleştiren nesneler şunlar olabilir:
- sensörler;
- fotoseller;
- mekanik mikro şalterler;
- fiber optik;
- diğer.
Varlıklar listesi
VARLIK sekmesinin sol tarafında yapılandırılmış varlıkların listesi gösterilir. Varlıklar, listenin altında ekle simgesi bulunduğu sürece yapılandırılabilir.
| SİMGE | EYLEM |
|---|---|
 |
Varlık ekle. |
 |
Varlığı sil. |
Durum** LED'i mevcudiyetin durumunu değerlendirmenizi sağlar: yeşil mevcudiyeti gösterir, kapalı yokluğu gösterir, aksi takdirde kırmızı mevcudiyetin alarmda olduğunu gösterir.
Varlıklar yapılandırması
VARLIKLAR kartının sağ tarafında, seçili tek varlığın yapılandırılabilecek tüm alanlarını içerir.
Varlık
Seçili varlığın tanımlayıcı adını girin.
T02000-0.XX - Varlık - Varlık zaman aşımı
Kontrol edilecek nesnenin varlığının doğrulanması için gereken süre dolmuştur.
# Nesne mevcut değil veya yanlış yerleştirilmiş
Kontrol edilmesi gereken nesne mevcut değil veya yanlış yerleştirilmiş.
Nesne mevcut değilse, kontrol edilecek nesneyi doğru şekilde yerleştirin.
Nesne mevcutsa, nesneyi çıkarın ve yeniden yerleştirin ve sensör LED'inin durumunun değiştiğini kontrol edin.
# Yetersiz zaman
Varlık kontrolü için ayarlanan süre, sensör tarafından kontrol edilmesi gereken işlemi gerçekleştirmek için yeterli değildir.
Gerekirse, VARLIK AYARLARI/AKTİVİTETLER VE VARLIKLAR/VARLIKLAR bölümünde varlık zaman aşımı süresini değiştirin.
# Kontrol yapılmadı
Varlığı kontrol etmesi gereken sensör: - yanlış konumlandırılmışsa, sensörün konumunu kontrol edin ve gerekirse yeniden konumlandırın; - kalibre edilmemişse, sensörü kalibre edin; - çalışmıyorsa, sensörün çalışıp çalışmadığını kontrol edin ve gerekirse değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02001-0.XX - Varlık - Eksiklik süre aşımı
Kontrol edilecek nesnenin eksikliğinin kontrol edileceği süre aşıldı.
# Nesne mevcut veya yanlış yerleştirilmiş
Kontrol edilmesi gereken nesne hala mevcut mu yoksa yanlış yerleştirilmiş mi?
Mevcutsa, kontrol edilecek nesneyi çıkarın.
Mevcut değilse, nesneyi yerleştirin ve sensörün LED'inin durumunun değiştiğini kontrol ederek tekrar çıkarın.
# Yetersiz zaman
Yokluk kontrolü için ayarlanan süre, sensör tarafından kontrol edilmesi gereken işlemi gerçekleştirmek için yeterli değildir.
Gerekirse, yokluk zaman aşımı süresini EKİPMAN AYARLARI/AKTİVATÖRLER VE VARLIK/VARLIKLAR bölümünde değiştirin.
# Kontrol yapılmadı
Eksikliği kontrol etmesi gereken sensör: - yanlış konumlandırılmışsa, sensörün konumunu kontrol edin ve gerekirse yeniden konumlandırın; - kalibre edilmemişse, sensörü kalibre edin; - çalışmıyorsa, sensörün çalışıp çalışmadığını kontrol edin ve gerekirse değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02002-0.XX - Varlık - Konektör pini adresi hatalı
Varlık girdilerin yapılandırması doğru şekilde yapılmadı.
# Girişleri sıfırla
Girişlerin ayarlandığını kontrol edin.
Ayarlanan girişlerin doğru olduğunu kontrol edin.
Gerekirse, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/VARLIKLAR/GİRİŞLER seçimini değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02003-0.XX - Varlık - Mevcut değil
Etkin hale geldiğinde, varlığı bildirecek olan sensör kontrol edilecek nesnenin varlığını algılamıyor.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Nesne mevcut değil veya yanlış yerleştirilmiş
Kontrol edilmesi gereken nesne mevcut değil veya yanlış yerleştirilmiş.
Nesne mevcut değilse, kontrol edilecek nesneyi doğru şekilde yerleştirin.
Nesne mevcutsa, nesneyi çıkarın ve yeniden yerleştirin ve sensör LED'inin durumunun değiştiğini kontrol edin.
# Girişleri sıfırla
Girişlerin ayarlandığını kontrol edin.
Ayarlanan girişlerin doğru olduğunu kontrol edin.
Gerekirse, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/VARLIKLAR/GİRİŞLER seçimini değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02004-0.XX - Varlık - Eksik değil
Etkin hale geldiğinde, eksikliği bildirecek olan sensör kontrol edilecek nesnenin varlığını algılamıyor.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Nesne mevcut veya yanlış yerleştirilmiş
Kontrol edilmesi gereken nesne hala mevcut mu yoksa yanlış yerleştirilmiş mi?
Mevcutsa, kontrol edilecek nesneyi çıkarın.
Mevcut değilse, nesneyi yerleştirin ve sensörün LED'inin durumunun değiştiğini kontrol ederek tekrar çıkarın.
# Girişleri sıfırla
Girişlerin ayarlandığını kontrol edin.
Ayarlanan girişlerin doğru olduğunu kontrol edin.
Gerekirse, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/VARLIKLAR/GİRİŞLER seçimini değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02005-0.XX - Varlık - Komut adresi hatalı
Varlığa ait komutun yapılandırması doğru şekilde yapılmadı.
# Komutları sıfırla
Varlık komutlarının doğru ayarlandığını kontrol edin.
Gerekirse, İLERİ GÖSTERİM moduna girerek, DONANIM AYARLARI/AKTİVİTECİ VE VARLIKLAR/VARLIKLAR/KOMUTLAR bölümünden komutları değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T02006-0.XX - Varlık - Tekrar kontrolü
Çalışma alanında hala kaynaklı bir parça bulunmaktadır ve bu durum tekrar önleme kontrolünü etkinleştirir.
# Kaynaklı parçayı sökme
Üretim sürecine devam etmek için kaynaklanmış parçayı yerleştirme aparatından çıkarın.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
Oyuk - konumu seç
Kablo bağlantılarının gerçekleştiği teçhizat ara yüzünü seçin.
Girdi
Giriş atama kartına erişmek için dişli tuşuna basın.
Süre aşımı varlık
Varlık süre aşımını, yani seçili varlığın etkin hale gelmesi için gerekli olan azami süreyi girin. Süre aşılırsa bir alarm sinyali meydana gelir.
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Komutlar
Advanced view
Komut atama kartına erişmek için dişli tuşuna basın. Tuş sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Süre aşımı eksiklik
Eksiklik aşımını, yani seçili varlığın devre dışı olması için gerekli olan azami süreyi girin. Süre aşılırsa bir alarm sinyali meydana gelir.
Gecikme ON
Advanced view
Varlık etkilen hale gelmesi için gerekli olan gecikme süresini, yani varlığın algılanması için gerekli asgari süreyi girin. Başlatıldığında varlıktan gelen sinyal dengeli değildir. Bir ON süresinin tanımlanması, varlıktan alınan sinyalin dengelenmesine imkan verir. Girilen asgari süre dolduğunda sinyalin işleyişi yok sayılabilir olacaktır. Alan sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Gecikme OFF
Advanced view
Varlığın kapanması için gecikme süresini girin. Kapatıldığında varlıktan gelen sinyal dengeli değildir. Bir OFF süresinin tanımlanması, varlıktan alınan sinyalin dengelenmesine imkan verir. Girilen asgari süre dolduğunda sinyalin işleyişi yok sayılabilir olacaktır. Alan sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Model seçimi
Otomatik model seçimi için varlığını etkinleştirin ya da devre dışı bırakın. Fonksiyon etkinleştirildiğinde varlık, oyuktaki kaynak edilecek parçanın algılanması için kullanılacak ve böylelikle gerçekleştirilecek kaynak döngüsünün parametreleri için modelin otomatik seçimine imkan verecektir.
Tekrarlama önleme
Tekrarlama önlemenin etkinleştirilmesini (EVET) ya da devre dışı bırakılmasını (HAYIR) seçin. Bu fonksiyon, önceki kaynak döngüsünde kaynak yapılan parça boşaltılmadan yeni bir kaynak döngüsünün başlatılmasını engeller.
Kontak
Advanced view
Varlıktan genel sinyalin işlevselliğini seçin: genelde açık kontak için NO, genelde kapalı kontak için NC. Alan sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Aktüatörler
AKTÜATÖRLER sekmesi, ekipmanın aletlerini hareket ettiren ekipman üzerindeki nesnelerin parametrelerini görüntülemenizi ve kontrol etmenizi sağlar. Hareketleri gerçekleştiren nesneler şunlar olabilir:
- blokajlar;
- kızaklar;
- ejektörler;
- aktüatörler;
- diğer.
Aktüatörler listesi
AKTÜATÖRLER kartının sol tarafı yapılandırılan aktüatörlerin listesini içerir. Listelenen aktüatör tek bir nesneden veya bir grup nesneden oluşabilir, ancak bunlar tek bir aktüatör olarak yönetilir. Aktüatörler, listenin altında ekle simgesi bulunduğu sürece yapılandırılabilir.
| SİMGE | EYLEM |
|---|---|
|
Aktüatör ekle. |
|
Aktüatörü sil. |
Dinlenme veya çalışma ledi aktüatörün hangi durumda olduğunu kontrol etmenizi sağlar: dinlenme ledi yanıyorsa, aktüatör dinlenme konumundadır; çalışma** ledi yanıyorsa, aktüatör çalışma konumundadır.
Aktüatörler yapılandırması
AKTÜATÖR kartının sağ tarafında, seçili tek aktüatörün yapılandırılabilecek tüm alanlarını içerir.
Aktüatör
Seçilen aktüatörün tanımlama adını girin. Yan tarafta iki düğme vardır: çalışma ve dinlenme. Makine otomatik olmayan çevrime ayarlanmışsa, seçilen aktüatörün çalışma ve dinlenme testine izin verirler. Düğmeyle ilişkili LED, seçilen testin eylemi hakkında daha spesifik bilgi sağlar:
- Yeşil LED: çalışma/dinlenme sağlandı;
- sarı LED: çalışma/dinlenme çalışıyor;
- Kırmızı LED: çalışma/dinlenme hatalı; bir alarm üretilir.
T01000-0.XX - Aktüatör - Dinlenme konumu süre aşımı
Hareketin sonlandırılması gerektiği süre aşıldı; dolayısı ile aktüatör dinlenme konumuna ulaşmadı.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Hareket tamamlanmadı
Aktüatör ayarlanan süre içinde hareketi tamamlamazsa:
- Aktüatör için ayarlanan girişin doğru olup olmadığını kontrol edin.
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Yetersiz zaman
Aktüatörün hareketini gerçekleştirmek için ayarlanan süre, hareketi tamamlamak için yeterli değildir.
Gerekirse, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/AKTÜATÖRLER bölümünde zaman aşımı süresini değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01001-0.XX - Aktüatör - Çalışma konumu süre aşımı
Hareketin gerçekleştirilmesi gerektiği süre aşıldı; dolayısı ile aktüatör çalışma konumuna ulaşmadı.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Hareket tamamlanmadı
Aktüatör ayarlanan süre içinde hareketi tamamlamazsa:
- Aktüatör için ayarlanan girişin doğru olup olmadığını kontrol edin.
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Yetersiz zaman
Aktüatörün hareketini gerçekleştirmek için ayarlanan süre, hareketi tamamlamak için yeterli değildir.
Gerekirse, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/AKTÜATÖRLER bölümünde zaman aşımı süresini değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01002-0.XX - Aktüatör - Dinlenme konumu serbest bırakılmadı
Aktüatörün dinlenme konumunu algılayan sensör ulaşılan konumu bildirmeye devam ediyor.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Aktüatör kilitli
Aktüatör hareket etmiyorsa, şunları kontrol edin:
- Aktüatörün hareketini engelleyen bir obtüratör olup olmadığını kontrol edin; ardından, aktüatörü hareket ettirmeden önce obtüratörü dinlenme konumuna getirin;
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01003-0.XX - Aktüatör - Çalışma konumu serbest bırakılmadı
Aktüatörün çalışma konumunu algılayan sensör ulaşılan konumu bildirmeye devam ediyor.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Aktüatör kilitli
Aktüatör hareket etmiyorsa, şunları kontrol edin:
- Aktüatörün hareketini engelleyen bir obtüratör olup olmadığını kontrol edin; ardından, aktüatörü hareket ettirmeden önce obtüratörü dinlenme konumuna getirin;
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01004-0.XX - Aktüatör - Harici alarm
Aktüatör tarafından harici bir alarmla ilgili hata bildirildi.
Alarm görüntülenmiyor.
T01005-0.XX - Aktüatör - Her iki konum feedback’ı
Aktüatörün çalışma konumunu ve dinlenme konumunu algılayan sensörlerin her ikisi de ulaşılan konumu bildirmeye devam ediyor.
# Sensörlerin konumlandırılması
Sensörlerin doğru şekilde yerleştirildiğini kontrol edin: bir sensör çalışma konumunu, diğer sensör ise dinlenme konumunu kontrol etmelidir.
Gerekirse sensörleri yeniden yerleştirin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01006-0.XX - Aktüatör - Her iki komut
Aktüatörün komutları doğru girilmedi, nitekim iki farklı komut aynı anda etkin görünüyor.
# Komutları sıfırla
Aktüatörde bu hata görüntülenirse, komutların doğru ayarlandığını kontrol edin.
Gerekirse, ARAÇ AYARLARI/AKTÜATÖRLER VE VARLIKLAR/AKTÜATÖRLER/KOMUTLAR bölümünde, GELİŞMİŞ GÖSTERİM modunu seçerek komutları değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01007-0.XX - Aktüatör - Dinlenme konumunda değil
Dinlenme konumunu algılayan sensör aktüatörün konumunu bildirmiyor.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Aktüatör kilitli
Aktüatör hareket etmiyorsa, şunları kontrol edin:
- Aktüatörün hareketini engelleyen bir obtüratör olup olmadığını kontrol edin; ardından, aktüatörü hareket ettirmeden önce obtüratörü dinlenme konumuna getirin;
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01008-0.XX - Aktüatör - Çalışma konumunda değil
Çalışma konumunu algılayan sensör aktüatörün varlığını bildirmiyor.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Aktüatör kilitli
Aktüatör hareket etmiyorsa, şunları kontrol edin:
- Aktüatörün hareketini engelleyen bir obtüratör olup olmadığını kontrol edin; ardından, aktüatörü hareket ettirmeden önce obtüratörü dinlenme konumuna getirin;
- Aktüatörün hareketinin mekanik engeller tarafından engellenmediğini kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01009-0.XX - Aktüatör - Komut adresi hatalı
Aktüatöre ait komutun yapılandırması doğru şekilde yapılmadı.
# Komutları sıfırla
Aktüatör komutlarının doğru ayarlandığını kontrol edin.
Gerekirse, AVANSAJ GÖSTERİM moduna girerek, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/AKTÜATÖRLER/KOMUTLAR bölümünden komutları değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01010-0.XX - Aktüatör - Valf adresi hatalı
Aktüatöre ait vananın yapılandırması doğru şekilde yapılmadı.
# Valfi sıfırlayın
Aktüatöre bir valf atanmış olup olmadığını kontrol edin.
Seçilen valfin doğru olup olmadığını kontrol edin.
Gerekirse, EKLENTİ AYARLARI/AKTÜATÖRLER VE VARLIKLAR/AKTÜATÖRLER bölümünde seçimi değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T01011-0.XX - Aktüatör - Konektör pini adresi hatalı
Aktüatöre ait girdilerin yapılandırması doğru şekilde yapılmadı.
# Girişleri sıfırla
Girişlerin ayarlandığını kontrol edin. Ayarlanan girişlerin doğru olduğunu kontrol edin. Gerekirse, EKİPMAN AYARLARI/AKTİVİTECİ VE VARLIK/AKTİVİTECİ/GİRİŞ bölümünde seçimi değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
Oyuk - konumu seç
Kablo bağlantılarının gerçekleştiği teçhizat ara yüzünü seçin.
Mod
Seçili aktüatörün türünü seçin. Aktüatör modu otomatik olarak seçilir, ya da nesnenin siklogramda daha serbestçe idaresine imkan veren genel mod seçilir. Var olan daha spesifik bir aktüatör türlerdinden bir tanesi seçilirse, işlevselliğine göre artık otomatik olarak idare edileceğinden aktüatörün siklogramda yönetilmesi mümkün değildir.
İyileri işaretleme
İyileri işaretleme modu, doğru şekilde kaynaklanan parçaların üzerine özel bir işareti tatbik etmek üzere aktüatörü yönetir.
Iskarta işaretleme
Iskarta işaretleme modu, ıskarta ürünlerin üzerine özel bir işareti tatbik etmek üzere aktüatörü yönetir.
Parça kavrama kızağı
Parça kavrama kızağı modu, aktüatörü parça kavrama fonksiyonunu yürütmesi için idare eder.
Parça kavrama kilidi
Parça blokaj kızağı modu, aktüatörü parça kavrama sırasında blokaj fonksiyonunu yürütmesi için idare eder.
Vanayı seçin
Açılan menüden, seçilen teçhizatın ara yüzüne ait makine üzerindeki vanayı seçin.
Girdi
Giriş atama kartına erişmek için dişli tuşuna basın.
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Komutlar
Advanced view
Komut atama kartına erişmek için dişli tuşuna basın. Tuş sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Güvenlik kısıtlamaları
Güvenlik kısıtlamalarının, ya da çarpışmaların önlenmesi için aktüatörlerin hareketlerinin önceliklerinin atanması için dişli tuşunu seçin.
Süre aşımı dinlenme
Dinlenme süre aşımını, yani hareketin sonlandırılması gereken süreyi girin, aksi durumda alarm tetiklenir. Alarm hem aktüatörün hareketi tamamlamaması hem de aktüatör sensörlerinin doğru çalışmaması durumunda tetiklenir.
Süre aşımı çalışma
Çalışma süre aşımını, yani hareketin yürütülmesi gereken süreyi girin, aksi durumda alarm tetiklenir. Alarm hem aktüatörün hareketi tamamlamaması hem de aktüatör sensörlerinin doğru çalışmaması durumunda tetiklenir.
Gecikme dinlenme
Advanced view
Hem çalışma (ON) hem de kapanma (OFF) için seçili aktüatörünün dinlenme sensöründen alınan sinyalin dengesini garanti etmek için gerekli olan süreyi girin. Aktüatörde sensör yok ise girilen süre, aktüatörün dinlenme konumuna ulaşmasını geciktirmede kullanılacaktır.
Gecikme çalışma
Advanced view
Hem çalışma (ON) hem de kapanma (OFF) için seçili aktüatörünün çalışma sensöründen alınan sinyalin dengesini garanti etmek için gerekli olan süreyi girin. Aktüatörde sensör yok ise girilen süre, aktüatörün çalışma konumuna ulaşmasını geciktirmede kullanılacaktır.
Ekipman değiştirme konumu
…
Boş
BOŞ sekmesi, iş parçasını hava basıncı ile tutan ekipman üzerindeki nesnelerin parametrelerini görüntülemenizi ve kontrol etmenizi sağlar. Kısıtlamayı gerçekleştiren nesneler şunlar olabilir:
- vantuzlar;
- vakum oyukları;
- diğer.
Boş listesi
BOŞ sekmesinin sol tarafında yapılandırılmış boşlukların listesi gösterilir. Listenin altında ekle simgesi bulunduğu sürece boşluklar yapılandırılabilir.
| SİMGE | EYLEM |
|---|---|
|
Boş ekle. |
|
Sil boş. |
Üfleme veya vakum LED'i vakumun hangi durumda olduğunu kontrol etmenizi sağlar: üfleme LED'i yanıyorsa, vakum parçanın ayrılmasına izin verecek bir basınç üretiyor demektir; vakum** LED'i yanıyorsa, vakum bir çöküntü üretiyor demektir.
Boş yapılandırma
VAKUM kartının sağ tarafında, seçili tek vakumun yapılandırılabilecek tüm alanlarını içerir.
Vakum
Seçilen boşluğun kimlik adını girin. Yan tarafta iki düğme vardır: üfleme ve vakum. Makine otomatik olmayan çevrime ayarlanmışsa, seçilen bir üfleme ve vakum testinin yapılmasına izin verirler. Düğmeyle ilişkili LED, seçilen testin eylemi hakkında daha spesifik bilgi sağlar:
- yeşil led: üfleme/vakum sağlandı;
- sarı led: üfleme/vakum çalışıyor;
- kırmızı led: üfleme/vakum hatalı; bir alarm üretilir.
T03000-0.XX - Vakum - Vakum süre aşımı
Ulaşılan vakumun kontrol edileceği süre aşıldı.
# Boşluk ulaşılamadı
Ayarılan vakum seviyesi ulaşılmadığında, aşağıdakileri kontrol edin: - vakum şalterinin kalibrasyonu doğru değilse, vakum şalterinin çalışıp çalışmadığını kontrol edin ve - 0,65 bar'a ayarlayın; - parça teması doğru değilse, parçayı yeniden konumlandırın.
# Tutuklama kontrolü
Vantuzlar veya vakum yolu ile tutma sisteminin çalışır durumda ve etkili olduğunu kontrol edin.
# Kontrol yapılmadı
Vakum kontrol vakum şalteri çalışmıyor veya doğru konumda değil. Vakum şalterinin doğru konumda olup olmadığını ve çalışıp çalışmadığını kontrol edin. Gerekirse vakum şalterini yeniden konumlandırın veya değiştirin.
# Yetersiz süre
Vakum kontrolü için girilen süre, sensör tarafından kontrol edilmesi gereken işlemi yürütmek için yeterli değil. Gerektiğinde, TEÇHİZAT AYARLARI/AKTÜATÖRLER VE VARLIKLAR/VAKUMLAR kısmından vakum süre aşımı süresini değiştirin.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T03001-0.XX - Vakum - Pompa geçersiz
Vakum bir pompa tarafından oluşturuluyorsa pompanın spesifik vakuma doğru şekilde atanmış olması şarttır.
# Yanlış yapılandırma
Vakumla ilişkili pompa doğru şekilde yapılandırılmamış veya vakum yapılandırılmamış bir pompaya atıfta bulunuyor.
Gerekirse, MAKİNE AYARLARI/GENEL AYARLAR/BİLEŞENLER/EKİPMAN/VAKUMLAR bölümünde pompanın yapılandırmasını değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T03002-0.XX - Vakum - Vakum serbest bırakılmadı
Vakumu algılayan sensörü vakuma ulaşıldığını bildirmeye devam ediyor.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Tutuklama kontrolü
Vantuzlar veya vakum yolu ile tutma sisteminin çalışır durumda ve etkili olduğunu kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Parça serbest bırakılmadı
Vakuma tabi parça bırakılmadı. Vakumun fiilen devre dışı kaldığından emin olun.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T03003-0.XX - Vakum - Komut adresi hatalı
Vakuma ait komutun yapılandırması doğru şekilde yapılmadı.
# Komutları sıfırla
Vakum komutlarının doğru ayarlandığını kontrol edin. Gerekirse, İLERİ GÖSTERİM moduna girerek, EKİPMAN AYARLARI/AKTÜATÖRLER VE VARLIKLAR/VAKUMLAR/KOMUTLAR bölümünden komutları değiştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T03004-0.XX - Vakum - Giriş vakumu yapılandırılmadı
Vakum girdilerin yapılandırması doğru şekilde yapılmadı.
# Girişleri ayarlama
MAKİNE AYARLARI/GENEL AYARLAR/BİLEŞENLER/EKİPMANLAR/GİRİŞLER'de girişleri doğru şekilde ayarlayın.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
T03005-0.XX - Boş - Boşluk kaybı
Vakumu algılayan sensör, ulaşılan vakumun ani bir şekilde kaybolduğunu bildirir.
# Pnömatik kontrol
Tüm pnömatik hortumların iyi bağlandığından ve tıkanıklık olmadığından emin olun.
Hava akışının sürekliliğini kontrol edin ve şunları kontrol edin: - hiçbir hortum bükülmemiş - hiçbir hortum hasarlı - tüm hortumlar iyi bağlanmış
# Tutuklama kontrolü
Vantuzlar veya vakum yolu ile tutma sisteminin çalışır durumda ve etkili olduğunu kontrol edin.
# Çalışmayan sensörler
Sensörlerin çalışıp çalışmadığını kontrol edin:
- elektrik kontağı takılı mı?
- sensör kablosu hasarlı mı?
- sensör doğru ayarlanmış mı?
- sensör sıkıca takılmış mı?
Gerekirse, çalışmayan sensörü değiştirin.
# Yanlış yerleştirilmiş nesne
Vakum tarafından tutulması gereken nesne mevcut değil veya yanlış yerleştirilmiştir. Nesneyi doğru şekilde ilgili alana yerleştirin.
# Daha fazla bilgi
Alarm tekrar ederse ya da çözülmez ise, CEMAS Elettra servisi ile temasa geçin. İletişim bilgileri MAKİNE TANISI/SERVİS kısmında mevcuttur.
Oyuk - konumu seç
Kablo bağlantılarının gerçekleştiği teçhizat ara yüzünü seçin.
Süre aşımı üfleme
Üfleme süre aşımını, ya da kaynak edilecek parçanın oyuktan ayrılması için azami faydalı süreyi girin. Süre aşılırsa bir alarm tetiklenir.
Üfleme süresi
Üfleme süresini ya da kaynak edilecek parçanın her ayırmasının ardından kaynak ünitesinin gerçekleştireceği ve burada girilen süreye eşit olan bir süreyi girin.
Süre aşımı vakum
Vakum süre aşımını yani vakuma ulaşmak için gerekli olan azami faydalı süreyi girin. Süre aşılırsa bir alarm tetiklenir.
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Komutlar
Advanced view
Komut atama kartına erişmek için dişli tuşuna basın. Tuş sadece GELİŞMİŞ YAPILANDIRMA modunda görünürdür.
Giriş Komutları
Advanced view
Sadece GELİŞMİŞ YAPILANDIRMA modunda görülebilen GİRİŞ KOMUTLARI sekmesi, parametreleri görüntülemenizi ve kontrol etmenizi sağlar ..
Komut listesi
KOMUTLAR sekmesinin sol tarafında yapılandırılmış komutların listesi gösterilir. Listenin altında ekle simgesi bulunduğu sürece komutları yapılandırabilirsiniz.
| SİMGE | EYLEM |
|---|---|
|
Komut ekle. |
|
Komut sil. |
Girdi komutlarını yapılandırma
GİRDİ KOMUTLARI kartının sağ tarafında, seçili tek komutun yapılandırılabilecek tüm alanlarını içerir.
Takım girdi komutu
Seçili komut adını girin.
Oyuk - konumu seç
Kablo bağlantılarının gerçekleştiği teçhizat ara yüzünü seçin.
Sinyal
…
Girdi
Giriş atama kartına erişmek için dişli tuşuna basın.
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Çıkış Komutları
Advanced view
Sadece GELİŞMİŞ YAPILANDIRMA modunda görülebilen ÇIKIŞ KOMUTLARI sekmesi, parametreleri görüntülemenizi ve kontrol etmenizi sağlar ..
Komut listesi
KOMUTLAR sekmesinin sol tarafında yapılandırılmış komutların listesi gösterilir. Listenin altında ekle simgesi bulunduğu sürece komutları yapılandırabilirsiniz.
| SİMGE | EYLEM |
|---|---|
|
Komut ekle. |
|
Komut sil. |
Çıktı komutlarını yapılandırma
ÇIKTI KOMUTLARI kartının sağ tarafında, seçili tek komutun yapılandırılabilecek tüm alanlarını içerir.
Takım çıktı komutu
Seçili komut adını girin.
Oyuk - konumu seç
Kablo bağlantılarının gerçekleştiği teçhizat ara yüzünü seçin.
Sinyal
…
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Kaynak çentiği
Advanced view
Sadece GELİŞMİŞ YAPILANDIRMADA görünür olan KAYNAK ÇENTİĞİ kartı, eğer kaynak çentiği fonksiyonu TEÇHİZAT AYARLARI/YAPILANIRMA’dan etkin hale getirilmiş ise, kaynak edilecek parçanın makineye yüklenmesi aşaması sırasında çentiğin aşılmasına imkan veren elemanların konumunun yönetilmesine imkan vermektedir. Alttan kesme, kaynaklanacak parçanın şekli, parçanın kendisine zarar vermeden ayrılamayacağı ve yerleştirme oyuğundan çıkarılamayacağı şekilde olduğunda, yani parçanın yerleştirme oyuğundan etkin bir şekilde bölünemez hale getiren 90 ° 'den daha az açılara sahip olduğunda meydana gelir. Seçebilirsiniz:
- Alttan kesme sistemi iş parçasının yüklenmesi sırasında dinlenecekse dinlenme;
- Alttan kesme sistemi iş parçası yükleme aşamasında iş başında olacaksa iş.
Konumlar
POZİSYONLAR sayfası, kaynak makinesinin otomatik hareketlerini gerçekleştirmek için gereken parametreleri görüntülemenizi ve yapılandırmanızı sağlar. Parametreleri yapılandırmak için kaynak makinesi manuel moda ayarlanmalıdır.
Tabla
TABLA sekmesi, kaynak makinesi tablasına bağlı otomatik hareketlerle ilgili parametreleri görüntülemek ve yapılandırmak için kullanılır. Kaynak makinesinin işleme döngüsünü ayarlarken, ok tuşlarını kullanarak tablayı manuel olarak hareket ettirerek otomatik hareketlerin boyutlarını yapılandırmak mümkündür. Arzu edilen konuma ulaşıldığında, beher spesifik kotanın yanda bulunan konum temin etme tulunu kullanarak ya da ok tuşlarının üzerinde okunan kotanın kutuya elle girilmesi ile konumun doğrulanması mümkündür.
Konum temin etme
| SİMGE | EYLEM |
|---|---|
|
pozisyon al düğmesi, ok tuşlarını kullanarak ulaşılan pozisyonu otomatik hareketler sırasında ulaşılacak irtifa olarak doğrulamanızı sağlar. |
Üst limit
Kaynak edilecek parçaların dayamanın içinde bulunmadığı hallerde tablanın azami limit olarak ulaşacağı kota.
Parça teması
Kaynak edilecek parçaların temasını gerçekleştirmek için tablanın azami limit olarak ulaşacağı kota.
Parça kavrama
Operatöre gerek kalmadan, üst dayamanın üzerindeki üst parçanın kavranmasına imkan vermek üzere tablanın ulaşacağı kota.
Çalışma alanı dışında
Kaynak sırasında engelleri önlemek amacı ile gerekli hareketlerin gerçekleştirilebilmesi için tablanın ulaşacağı kota.
Parça ayırma
Hızlı için öncesi parçaların ayrılmasını gerçekleştirmek için tablanın azami limit olarak ulaşacağı kota.
Yük
Parçanın yüklenmesine/boşaltılmasına imkan vermek için tablanın ulaşacağı kota.
Tabla hızı
Kartta yapılandırılabilen hareketler sırasında hareketli tablanın % cinsinden hareket hızı.
Yavaşlama
Hızlı yükseliş aşamasından sonra ve parçalar arasında temas arayışının başlamasından önce yavaşlama aşamasını başlatmak için tablanın ulaşacağı irtifa.
Kısıtlamalar
Kısıtlamaları yani çarpışmaları önlemek için hareketlerdeki öncelikleri atamaya yönelik açılır pencereye erişmek için dişli tuşunu seçin.
Animasyon
Animasyon, şematik şekilde tanımlanan konumların görüntülenmesine imkan vermektedir.
Hareket
| Simge | Eylem |
|---|---|
 |
OK tuşları, tabloyu yukarı veya aşağı hareket ettirmenizi sağlar. Hareket, tuşu basılı tutarak gerçekleştirilir. Hedef yükseklik, ok tuşlarının üzerinde gösterilir. |
Aynalar
AYNALAR sekmesi, kaynak makinesi aynasına bağlı otomatik hareketlerle ilgili parametreleri görüntülemek ve yapılandırmak için kullanılır. Kaynak makinesinin işleme döngüsünü ayarlarken, ok düğmelerini kullanarak aynayı manuel olarak hareket ettirerek otomatik hareketlerin boyutlarını yapılandırmak mümkündür. Arzu edilen konuma ulaşıldığında, beher spesifik kotanın yanda bulunan konum temin etme tulunu kullanarak ya da ok tuşlarının üzerinde okunan kotanın kutuya elle girilmesi ile konumun doğrulanması mümkündür.
Konum temin etme
| SİMGE | EYLEM |
|---|---|
|
pozisyon al düğmesi, ok tuşlarını kullanarak ulaşılan pozisyonu otomatik hareketler sırasında ulaşılacak irtifa olarak doğrulamanızı sağlar. |
Dinlenme
Aynanın dinlenme konumu olarak ulaşacağı yükseklik, yani ayna kapalı.
Çalışma
Aynanın çalışma konumu olarak ulaşacağı yükseklik, yani ayna açık.
Hız
Kartta yapılandırılabilen hareketler sırasında hareketli aynanın % cinsinden hareket hızı.
Kısıtlamalar
Kısıtlamaları yani çarpışmaları önlemek için hareketlerdeki öncelikleri atamaya yönelik açılır pencereye erişmek için dişli tuşunu seçin.
Animasyon
Animasyon, şematik şekilde tanımlanan konumların görüntülenmesine imkan vermektedir.
Yüksek ayna teması
Aynanın üst tarafından ön ısıtma aşamasını gerçekleştirmek için tablanın ulaşacağı yükseklik.
Alt ayna kontağı
Aynanın alt tarafından ön ısıtma aşamasını gerçekleştirmek için tablanın ulaşacağı yükseklik.
Yatay/dikey kota
YATAY/DÜŞEY ALINTI sekmesi, kaynak makinesinin aynasına bağlı otomatik hareketlerle ilgili parametreleri görüntülemenize ve yapılandırmanıza olanak tanır. Kaynak makinesinin işleme döngüsünü ayarlarken, ok düğmelerini kullanarak aynayı manuel olarak hareket ettirerek otomatik hareketlerin boyutlarını yapılandırmak mümkündür. Arzu edilen konuma ulaşıldığında, beher spesifik kotanın yanda bulunan konum temin etme tulunu kullanarak ya da ok tuşlarının üzerinde okunan kotanın kutuya elle girilmesi ile konumun doğrulanması mümkündür.
Konum temin etme
| SİMGE | EYLEM |
|---|---|
|
pozisyon al düğmesi, ok tuşlarını kullanarak ulaşılan pozisyonu otomatik hareketler sırasında ulaşılacak irtifa olarak doğrulamanızı sağlar. |
Yatay kota
Yatay eksen boyunca aynanın azami hareket limiti olarak ulaşacağı kota.
Dikey kota
Dikey eksen boyunca aynanın azami hareket limiti olarak ulaşacağı kota.
Kısıtlamalar
Kısıtlamaları yani çarpışmaları önlemek için hareketlerdeki öncelikleri atamaya yönelik açılır pencereye erişmek için dişli tuşunu seçin.
Yatay ayna hareketi
| Simge | EYLEM |
|---|---|
 |
OK tuşları, aynayı ileri veya geri hareket ettirmenizi sağlar. Hareket, tuş basılı tutulduğunda gerçekleştirilir. Makine sıfır noktasına göre hedef yükseklik, tuşların yanında gösterilir. |
...
...
Animasyon
Animasyon, şematik şekilde tanımlanan konumların görüntülenmesine imkan vermektedir.
Ön ısıtma kotası
ÖN ISITMA sekmesi, ön ısıtma aşamasında kaynak makinesinin tablası ve aynası ile ilgili otomatik hareketlere ilişkin parametreleri görüntülemenize ve yapılandırmanıza olanak tanır. Kaynak makinesinin işleme döngüsüne ince ayar yaparken, tablayı ve aynayı tuşları kullanarak manuel olarak hareket ettirerek otomatik hareketlerin boyutlarını yapılandırmak mümkündür. Arzu edilen konuma ulaşıldığında, beher spesifik kotanın yanda bulunan konum temin etme tulunu kullanarak ya da ok tuşlarının üzerinde okunan kotanın kutuya elle girilmesi ile konumun doğrulanması mümkündür.
Konum temin etme
| SİMGE | EYLEM |
|---|---|
|
pozisyon al düğmesi, ok tuşlarını kullanarak ulaşılan pozisyonu otomatik hareketler sırasında ulaşılacak irtifa olarak doğrulamanızı sağlar. |
Ayna konumu
Ön ısıtma aşaması sırasında dikey eksen boyunca aynanın azami hareket limiti olarak ulaşacağı kota.
Tabla konumu
Ön ısıtma aşaması sırasında dikey eksen boyunca hareketli tablanın azami hareket limiti olarak ulaşacağı kota.
Kısıtlamalar
Kısıtlamaları yani çarpışmaları önlemek için hareketlerdeki öncelikleri atamaya yönelik açılır pencereye erişmek için dişli tuşunu seçin.
Eksen seçimi
| SİMGE | EYLEM |
|---|---|
 |
Anahtar, tabla olarak ayarlanmışsa ok tuşlarının tablayı veya ayna olarak ayarlanmışsa aynayı hareket ettirmesini sağlar. |
Hareket
| Simge | Eylem |
|---|---|
|
OK tuşları, tabloyu yukarı veya aşağı hareket ettirmenizi sağlar. Hareket, tuşu basılı tutarak gerçekleştirilir. Hedef yükseklik, ok tuşlarının üzerinde gösterilir. |
...
...
Animasyon
Animasyon, şematik şekilde tanımlanan konumların görüntülenmesine imkan vermektedir.
Döngü ayarları
ÇEVRİM AYARLARI sayfası, makinenin kaynak çevrimi aşamaları sırasında gerçekleştireceği çeşitli hareketleri görüntülemenize ve programlamanıza olanak tanır. Programlanabilir sürücüler aktüatörler, presizyonlar ve vakumlardır.
Kaynak parametreleri
KAYNAK PARAMETRELERİ sayfası, iş parçası işleme döngüsünü oluşturan çeşitli aşamalar için kaynakçı parametrelerinin ayarlanmasını sağlar. İş parçası işleme döngüsü, kaynak kalitesini artırmak ve iş parçası kırılmasını önlemek için aşamalara ayrılmıştır. Beher işleme döngüsü asgari üç aşamadan oluşmalıdır: dengeleme aşaması, kaynak döngüsü aşaması ve soğuma aşaması. Kaynak kalitesini artırmak için, kaynak döngüsü maksimum 10 adıma kadar bölünebilir, yani ekle simgesi mevcut olduğu sürece.
| SİMGE | EYLEM |
|---|---|
|
Aşama ekle. |
|
Aşama sil. |
Monte edilen ekipman sol ve sağ taraflara bölünmüşse, parametrelerin her bir taraf için (sol taraf için LH sekmesi, sağ taraf için RH sekmesi) ve her iki taraf için aynı anda (LH+RH sekmesi) ayarlanmasına izin veren birkaç sekme olabilir.
Dengeleme aşaması
DENGELEME AŞAMASI, işleme döngüsünün transdüser sinyalinin okumasının dengelenmesine imkan veren aşamadır. Dengeleme aşaması yürütülmesi için girilen süre, transdüser sinyalinin dengeye ulaştığı anda işlemeye başlar.
Süre
Düzenlenebilir alan değerini girmek sureti ile, aşamanın yürütme süresini s cinsinden girin.
Zaman / Batma
Söz konusu faz kaynak modunun seçilmesine izin vermiyorsa veya seçilen kaynak modu süre ise, düzenleme alanına değeri yazarak s cinsinden ifade edilen faz yürütme süresini ayarlayın. Söz konusu faz için seçilen kaynak modu nispi dalma veya mutlak dalma ise, değeri düzenleme alanına yazarak faz sırasında ulaşılacak kaynak derinliğini mm cinsinden ayarlayın.
İtiş
Düzenlenebilir alan değerini girmek sureti ile aşama sırasında tablanın uyguladığı kuvveti kgf cinsinden girin.
Oturma aşaması
OptionAdvanced view
OTURMA AŞAMASI, işleme döngüsünün dengeleme aşamasını takip eden, dayamanın içinde bulunan parçaların birbirleri ile temas ederek kısa titreşime yol açmaları sureti ile oturmalarını sağlayan aşamadır. Dayamadaki parçaların oturması her zaman gerekli olmadığından oturma isteğe bağlıdır. Oturma aşamasını etkinleştirmek için anahtara müdahale edilmesi şarttır. Oturmanın gerçekleştirilmesi durumunda, transdüserler bu aşamanın sonunda sıfırlanır; dolayısı ile transdüser sinyallerinin okunmasının dengelenmesi artık gerçekleştirilemez.
Süre
Düzenlenebilir alan değerini girmek sureti ile, aşamanın yürütme süresini s cinsinden girin.
Zaman / Batma
Söz konusu faz kaynak modunun seçilmesine izin vermiyorsa veya seçilen kaynak modu süre ise, düzenleme alanına değeri yazarak s cinsinden ifade edilen faz yürütme süresini ayarlayın. Söz konusu faz için seçilen kaynak modu nispi dalma veya mutlak dalma ise, değeri düzenleme alanına yazarak faz sırasında ulaşılacak kaynak derinliğini mm cinsinden ayarlayın.
İtiş
Düzenlenebilir alan değerini girmek sureti ile aşama sırasında tablanın uyguladığı kuvveti kgf cinsinden girin.
Kaynak aşaması
KAYNAK AŞAMASI, işleme döngüsünün kaynağın fiilen gerçekleştiği aşamasıdır. Kaynağın yürütülmesi üzerindeki kontrolün iyileştirilmesi ve dolayısı ile kaynak bağlantısında daha yüksek kalitenin elde edilmesi için bir kaynak döngüsünün birden fazla aşama halinde paylaştırılması uygun olacaktır. Yürütülmek istenen kontrol tipi aracılığı ile beher kaynak aşamasının farklı şekilde kontrol edilmesi mümkündür.
Tip
Açılır menüden, süre, nispi dalma ve mutlak dalma arasından, değerlendirilen aşamaya ait kaynak modunu seçin. Seçili mod süre ise, sadece aşamanın yürütme süresinin girilmesi mümkündür. Seçili mod nispi dalma ya da mutlak dalma ise, sadece aşama sırasında tablanın kuvvetinin ayarlanması mümkündür.
Süre
Düzenlenebilir alan değerini girmek sureti ile, aşamanın yürütme süresini s cinsinden girin.
Zaman / Batma
Söz konusu faz kaynak modunun seçilmesine izin vermiyorsa veya seçilen kaynak modu süre ise, düzenleme alanına değeri yazarak s cinsinden ifade edilen faz yürütme süresini ayarlayın. Söz konusu faz için seçilen kaynak modu nispi dalma veya mutlak dalma ise, değeri düzenleme alanına yazarak faz sırasında ulaşılacak kaynak derinliğini mm cinsinden ayarlayın.
İtiş
Düzenlenebilir alan değerini girmek sureti ile aşama sırasında tablanın uyguladığı kuvveti kgf cinsinden girin.
Batma
Düzenlenebilir alan değerini girmek sureti ile aşama sırasında ulaşılacak kaynak derinliğini mm cinsinden girin.
Soğuma aşaması
SOĞUMA AŞAMASI, işleme döngüsünün kaynak döngüsü aşamalarının tamamını takip eden ve kaynak edilen parça kaynak ünitesinden boşaltılmasından önce kaynak bağlantısının soğumasına imkan veren aşamasıdır. Bu sayede henüz yapılan kaynakta potansiyel zararlar önlenmektedir.
Süre
Düzenlenebilir alan değerini girmek sureti ile, aşamanın yürütme süresini s cinsinden girin.
Zaman / Batma
Söz konusu faz kaynak modunun seçilmesine izin vermiyorsa veya seçilen kaynak modu süre ise, düzenleme alanına değeri yazarak s cinsinden ifade edilen faz yürütme süresini ayarlayın. Söz konusu faz için seçilen kaynak modu nispi dalma veya mutlak dalma ise, değeri düzenleme alanına yazarak faz sırasında ulaşılacak kaynak derinliğini mm cinsinden ayarlayın.
İtiş
Düzenlenebilir alan değerini girmek sureti ile aşama sırasında tablanın uyguladığı kuvveti kgf cinsinden girin.
Kaynak limitleri
KAYNAK LİMİTLERİ, kabul edilebilir, başka bir ifade ile iyi şekilde kaynaklanmış parçanın meydana getirildiği parça işleme döngüsünü yürütme aralıklarının tanımlanması için kaynak edilecek parçanın ilk kaynak döngüsünde girilmesi gereken ve müteakip döngülerde ayarlanması gereken parametrelerdir. Tanımlanan aralıkların işleme döngüsü sırasında aşılması halinde kaynak edilen parça ıskarta olarak kabul edilir. Kaynak edilecek parçalar için en uygun aralıklar tanımlanacaktır.
Kaynak süresi
Tüm kaynak döngüsünün yürütme süresi, yani titreşimin gerçekten üretildiği süre, s olarak ifade edilir. Gerçek kaynak süresi ayarlanan sınırlar içinde değilse, makinenin otomatik kaynak döngüsü kesintiye uğramaz, ancak makine bir alarm aracılığıyla bir anormallik sinyali verir ve bir ıskarta parçası oluşturur.
Üst limit
Değeri düzenlenebilir alana yazarak üst limiti girin.
Alt limit
Değeri düzenlenebilir alana yazarak alt limiti girin.
Reel
Kaynak ünitesi tarafından okunan reel değerin görüntülenmesi. Reel değerin alt limit ve üst limit arasında bulunmaması halinde kaynak ünitesi alarm vererek anormalliği bildirecek ve bir ıskarta parça meydana getirecektir.
Kaynak derinliği
Tüm kaynak döngüsü boyunca ulaşılacak kaynak derinliği, mm cinsinden ifade edilir. Gerçek kaynak derinliği ayarlanan sınırlar içinde değilse, makinenin otomatik kaynak döngüsü kesintiye uğramaz, ancak makine bir alarm aracılığıyla bir anormallik sinyali verir ve bir ıskarta parçası oluşturur.
Üst limit
Değeri düzenlenebilir alana yazarak üst limiti girin.
Alt limit
Değeri düzenlenebilir alana yazarak alt limiti girin.
Reel
Kaynak ünitesi tarafından okunan reel değerin görüntülenmesi. Reel değerin alt limit ve üst limit arasında bulunmaması halinde kaynak ünitesi alarm vererek anormalliği bildirecek ve bir ıskarta parça meydana getirecektir.
Kaynak başlama kotası
Kaynak için titreşimin fiilen oluşmaya başladığı yükseklik, mm cinsinden ifade edilir. Kaynak makinesine henüz kaydedilmemiş bir ekipman takılmışsa, kaynak başlangıç boyutu aşağıdaki gibi ayarlanmalıdır:
- ALT LİMİT = 0,00 mm;
- ÜST LİMİT = 800,00 mm.
İlk kaynak döngüsünün sonunda, rapor edilen gerçek değerlere bakılarak kaynak limitlerinin yeniden belirlenmesi gerekecektir. Sınırlar tanımlandıktan sonra, kaynak başlangıç boyutu ayarlanan sınırlar içinde değilse, otomatik kaynak makinesi döngüsü kesilecek ve tabla temel konuma geri dönecektir. Kaynak ünitesi bir alarm ile anormallik bildirecek ve bir ıskarta parça oluşturacaktır.
Üst limit
Değeri düzenlenebilir alana yazarak üst limiti girin.
Alt limit
Değeri düzenlenebilir alana yazarak alt limiti girin.
Reel
Kaynak ünitesi tarafından okunan reel değerin görüntülenmesi. Reel değerin alt limit ve üst limit arasında bulunmaması halinde kaynak ünitesi alarm vererek anormalliği bildirecek ve bir ıskarta parça meydana getirecektir.
Kaynak sonlama kotası
Titreşim oluşumunun sona erdiği ve böylece kaynak bağlantısının oluşumunun sona erdiği yükseklik, mm cinsinden ifade edilir. Gerçek kaynak sonu boyutu ayarlanan sınırlar içinde değilse, otomatik kaynak makinesi döngüsü kesintiye uğramaz, ancak makine bir alarm aracılığıyla bir anormallik sinyali verir ve bir ıskarta parçası oluşturur.
Üst limit
Değeri düzenlenebilir alana yazarak üst limiti girin.
Alt limit
Değeri düzenlenebilir alana yazarak alt limiti girin.
Reel
Kaynak ünitesi tarafından okunan reel değerin görüntülenmesi. Reel değerin alt limit ve üst limit arasında bulunmaması halinde kaynak ünitesi alarm vererek anormalliği bildirecek ve bir ıskarta parça meydana getirecektir.
Kızıl ötesi parametreler
KIZIL ÖTESİ PARAMETRELER sayfası, ön ısıtma alanlarının her birine ait parametrelerin girilmesine imkan verir.
Alanlar
Kaynak ünitesi üzerinde bulunan teçhizat için öngörülen alanların adedine bağlı olarak azami 32 IR alanı tanımlanabilir. IR bölgeleri MAKİNE AYARLARI/GENEL AYARLAR/IR/ZONLAR bölümünde etkinleştirilmelidir.
| SİMGE | EYLEM |
|---|---|
 |
Etkinleştirilmemiş bölge. |
 |
Etkinleştirilmiş bölge. |
 |
Bölge etkin. |
 |
Seçili bölge. |
Tüm alanlar testi
Etkin alanların tamamında çalışma testinin yürütülmesi mümkündür.
Bekleme
IR alanlarının işleyiş testlerin standby aşamasında ya da işleme döngüsü sırasında IR aynası dinlenme konumundayken başlatılması. Standby gücüne fiilen ulaşıldığı kontrol edilir. Kızılötesi radyasyon üreten ısıtma elemanları işleme döngüsü sırasında tamamen kapatılmaz, çünkü ön ısıtma için gerekli güce tekrar ulaşmaları çok uzun sürer. Bu nedenler IR aynası işleme sırasında dinlenme konumunda bulunduğunda, elektrik dirençleri her halükarda, standby gücü olarak tanımlanan ve çalışma gücünden düşük olan belirli bir güç seviyesinde muhafaza edilir.
Tam güç 1
IR alanlarının işleyiş testlerin çalışma aşamasında ya da işleme döngüsü sırasında IR aynası çalışma konumundayken başlatılması. Çalışma gücüne fiilen ulaşıldığı kontrol edilir.
Tam güç 1 süreleri
Test çalışma süresini ayarlayın Tam güç 1.
Alan seç
Alan numarasının yanında bulunan ok tuşlarını kullanmak sureti ile parametreleri yapılandırılacak olan alanın seçilmesi mümkündür.
Alan etkinleştir
Eğer önceden etkin hale getirilmiş ise, anahtar aracılığı ile seçili alanın etkinleştirilmesi ya da devre dışı bırakılması mümkündür.
Tek alan testi
Etkin ya da devre dışı olan tek alanın işleyiş testinin yürütülmesi mümkündür.
Bekleme
IR alanlarının işleyiş testlerin standby aşamasında ya da işleme döngüsü sırasında IR aynası dinlenme konumundayken başlatılması. Standby gücüne fiilen ulaşıldığı kontrol edilir. Kızılötesi radyasyon üreten ısıtma elemanları işleme döngüsü sırasında tamamen kapatılmaz, çünkü ön ısıtma için gerekli güce tekrar ulaşmaları çok uzun sürer. Bu nedenler IR aynası işleme sırasında dinlenme konumunda bulunduğunda, elektrik dirençleri her halükarda, standby gücü olarak tanımlanan ve çalışma gücünden düşük olan belirli bir güç seviyesinde muhafaza edilir.
Tam güç 1
IR alanlarının işleyiş testlerin çalışma aşamasında ya da işleme döngüsü sırasında IR aynası çalışma konumundayken başlatılması. Çalışma gücüne fiilen ulaşıldığı kontrol edilir.
Oyuk - oyuğu seç
Kaynak döngüsü sırasında etkin teçhizat oyuğunu seçin.
Güç
Seçili alana ait standby ve çalışma güç değerlerini % cinsinden girin.
Direnç
Arzu edilen alana ait olan direnç anma değerlerini Ω cinsinden ve direnç tolerans değerlerini % cinsinden girin.
Mevcut değerler
Seçilen alana ait, A cinsinden mevcut akım, Ω cinsinden mevcut direnç ve °C cinsinden mevcut sıcaklık değerlerinin görüntülenmesi.
Sıcaklık sensoru
IR aynasına sıcaklık sensörleri veya termokupllar takılmışsa, bunlar ilgilenilen bölgelerle eşleştirilebilir. Açılır menü kullanılarak bir sıcaklık sensörü seçilebilir. Sıcaklık sensörleri MAKİNE AYARLARI/GENEL AYARLAR/BİLEŞENLER/SICAKLIK SENSÖRLERİ kısmında önceden etkinleştirilmiş ve yapılandırılmış olmalıdır.
Sıcaklık ayar noktası
Otomatik döngünün başlatılması için alanın ulaşması gerektiği asgari sıcaklık değerini °C cinsinden girin.
Tolerans
Aşılması durumunda kaynak ünitesinin alarm verdiği, sıcaklık değişimi tolerans değerini % cinsinden girin.
Maksimum
Alan tarafından ulaşılabilecek azami sıcaklık değerini °C cinsinden girin.
Ayar toleransı
Kaynak ünitesi alarm vermeden kabul edilebilir olarak değerlendirilecek olan sıcaklık sapmasını ya da sıcaklık ayar tolerans değerini % cinsinden girin.