机器状态
“机器状态”菜单,可以访问一些页面,提供机器在特定时刻发生的信息,即正在或刚刚完成的焊接周期的阶段和状态、机器的生产历史,以及任何存在的警报和警报历史。
控制屏幕
“控制屏幕”页面,可以对焊接周期的所有阶段和特性进行监控。 “控制屏幕”页面,通常由操作员在机器的焊接周期中查看。
焊接时间
焊接时间以秒(s)为单位,是指实际焊接待连接部件所持续的时间。
熔深
焊接深度以毫米[mm]为单位表示,是指熔融材料的穿透深度,即从塑料开始熔化到焊接阶段结束期间,工作台位移的测量值。它取决于工作台对待连接部件施加的力以及焊接过程的强度。对于激光设备,随着输出功率的增加,焊接深度也会随之增大。
周期时间
“周期时间”,以 s 表示,是机器执行整个焊接周期所需的时间。
焊接结果
“焊接结果”指示在最近完成的加工周期中进行的焊接是否成功(绿灯亮起)或导致废品(红灯亮起)。焊接结果由“刀具设置/焊接参数”中设定的焊接参数以及“刀具设置/焊接参数/焊接限值”中设定的焊接限值决定。
焊接参数
焊接参数按钮可直接访问焊接参数页面。该按钮仅对授权用户显示。
图表
图表功能可让您在焊接循环运行时实时监控整个过程。它显示焊接循环的主要结果,即压板力(单位:kgf)和焊接深度(单位:mm)。所有数值均以循环时间(单位:s)为基准进行显示。 图表区域会即时显示焊接循环的各个阶段,并在每个阶段完成后自动划分图表。
在图表区域内,您可以通过位于各参数坐标轴底部的VIEW按钮,同时或单独查看显示焊接周期结果的曲线。
| 图标 | 操作 |
|---|---|
   |
显示开启 在图表上显示曲线。 |
   |
显示关闭 隐藏图表上的曲线。 |
通过选择一条曲线并拖动显示的光标,您可以逐点查看参数值。
焊接周期的各个阶段
当焊接机设置为“自动循环”模式时,操作面板上将自动显示“控制页面”。代表自动循环各阶段的图标将在屏幕上滚动显示。 当实际焊接阶段开始时,各阶段的图标将继续在屏幕右侧滚动,而屏幕中央区域将显示焊接循环图。
| 图标 | 操作 |
|---|---|
 |
展开可让您全屏查看图表。 |
 |
折叠可让您全屏查看焊接周期各阶段。 |
生产批次
“生产批次”显示成功完成的焊接循环次数与批次中零件数量的比值(可编辑值)。
| 图标 | 操作 |
|---|---|
 |
重置,用于重置计数器。 |
计件器
“屏幕控制”可以通过两个计数器立即显示合格焊接工件数量和不合格焊接工件的数量:合格工件和不合格工件。
| 图标 | 行动 |
|---|---|
|
操作员可以通过选择所示符号来选择重置计数器。 |
警报监控
在警报监控页面上,您可以查看设备上的当前警报。您还可以通过位于屏幕右侧的警报快捷按钮访问此页面。
在此页面上,您可以访问报警历史页面以及(如有)智能配件页面。报警历史页面允许您根据所需条件筛选并查看报警信息。
当前警报
当前报警页面以列表形式显示焊接机上的活跃报警。每个报警均通过代码(ID)、时间戳(事件时间)和简要描述(报警文本)进行标识。如有需要,您可以通过触摸屏滚动浏览整个报警列表。
选择某条报警后,您可以查看该报警的简要说明,以及可能导致该报警的故障列表,并附有相应的解决建议。
| 图标 | 操作 |
|---|---|
|
重置:允许您清除报警列表。 |
警报以三种颜色显示:
- 灰色 – 信息:不影响焊接机运行的信息,为操作员提供有用的指导。
- 黄色 – 警告:异常运行状况,可能影响焊接机的运行周期,但不影响手动操作。
- 红色 – 故障:导致机器停机的警报。
ID
警报识别代码。
事件时间
产生警报的日期和时间。
消息文本
所产生警报的简要描述。
报警记录
在“报警历史记录”页面中,您可以查看机器生成的所有报警及其后续重置记录。通过该历史记录,您可以检查机器是否曾发生过任何问题。每个报警都通过代码(ID)、时间戳(事件时间)和简要描述(报警文本)进行标识。您可以使用触摸屏滚动浏览完整的报警列表。
ID
警报识别代码。
事件时间
产生警报的日期和时间。
消息文本
所产生警报的简要描述。
选择时间范围
| 图标 | 操作 |
|---|---|
  |
日期选择: 允许您通过指定所需时间段的开始和结束日期及时间,来限定列表的时间范围。 |
报告类型
| 图标 | 操作 |
|---|---|
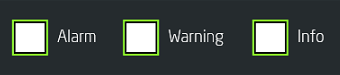 |
允许您筛选要显示的报表类型。 |
制作报告
在生产报告页面中,您可以查看设备的历史记录,即与已执行的焊接循环相关的信息,以及每个单独循环的最相关细节。您可以通过触摸屏从右向左滚动页面,查看构成生产报告的所有列。您还可以使用页面顶部的图标设置显示过滤条件。
导出
Option
这使您可以将所选工具的配置设置导出到外部USB存储设备。当USB存储设备正确连接时,该按钮会亮起。如果导出成功,屏幕右上角将显示一条绿色背景的消息,以确认导出已完成。
报告图标
| 图标 | 操作 |
|---|---|
 |
允许您跳转到下一页。 |
 |
允许您跳转到上一页。 |
 |
允许您导出所选设备的生产报告。 |
 |
允许您刷新设备上的报告。此操作在打开页面时会自动执行。 |
选择时间范围
| 图标 | 操作 |
|---|---|
| |
日期选择: 允许您通过指定所需时间段的开始和结束日期及时间,来限定列表的时间范围。 |
选择设备
使用下拉菜单,可以从那些希望查看生产报告的已存储设备中选择相关设备。
报告信息
在选择所需的时间段以及(如需)要查看报告的设备后,页面将始终显示一些信息。
图表
| 图标 | 操作 |
|---|---|
 |
查看图表 允许查看所选报告项的焊接循环图表。 |
日期/时间
加工循环的日期和时间。
结果
加工周期中焊接的结果。
| 图标 | 焊接结果 |
|---|---|
 |
合格:焊接操作正确,零件符合要求。 |
 |
不合格:焊接操作不正确,零件不符合要求。 |
设备编号
设备分配的代码。
名称 Cemas
设备CEMAS项目的分配代码。
客户名称
客户为该工具指定的特定名称。
序列号
生产件的序列号。
周期时间
处理周期的总时长,单位为秒。
焊接时间
实际进行焊接所花费的时间,即电源输出电力的阶段,以秒为单位表示。
Deep
达到的总焊深,单位为毫米。
焊接起始高度
焊接开始时工件的位置,在激光发射阶段之前,以毫米为单位表示。
焊接结束位置
焊接结束时,在激光发射阶段结束及冷却完成后,工作台的位置,以毫米为单位表示。
图标
| 图标 | 操作 |
|---|---|
 |
参数未保存:表示在未保存参数更改的情况下执行了焊接循环。 |
 |
调试:表示在焊接机调试模式激活的情况下执行了焊接循环。 |
 |
配置:表示在焊接机配置模式激活的情况下执行了焊接循环。 |
 |
空焊循环:表示在真空环境下执行了焊接循环,但未实际连接工件。 |