Diagnóstico de máquinas
El menú DIAGNÓSTICO DE LA MÁQUINA permite acceder a páginas en las que puede consultar el estado de la máquina y sus componentes, manejar los componentes de la máquina y las herramientas instaladas, realizar pruebas y consultar las calibraciones y certificaciones realizadas en la máquina de soldadura.
PLC
La página PLC le permite visualizar y supervisar el estado de las entradas y salidas individuales del PLC y de las tarjetas instaladas en la máquina de soldadura. Esta función resulta especialmente útil para el personal de mantenimiento a la hora de resolver averías.
Hardware de PLC
La pestaña HARDWARE PLC le permite ver la configuración de hardware del módulo de E/S del PLC y comprobar el estado de las tarjetas instaladas. El estado de cada tarjeta de E/S se puede ver de inmediato a través de un indicador LED situado encima de la tarjeta: un LED verde indica que la tarjeta funciona correctamente; un LED rojo indica que la tarjeta debe ser revisada por un técnico de mantenimiento. Entre las posibles causas de mal funcionamiento se incluyen: - La tarjeta no está correctamente insertada en la ranura del módulo de E/S. - Zócalo defectuoso (compruébelo colocando una tarjeta de E/S que funcione en otra posición). - Tarjeta defectuosa o dañada.
Si una tarjeta está defectuosa o dañada, sustitúyala por una nueva del mismo modelo.
Configuración del PLC
La configuración hardware del PLC puede definirse a través del Panel de Operador, mediante el menú AJUSTES DE MÁQUINA, página AJUSTES GENERALES.
Atención
La configuración del hardware del PLC sólo puede ser modificada por operarios autorizados.Decodificación de pines
La tarjeta de DECODIFICACIÓN DE PINES permite a los operadores visualizar la asignación de pines del conector y su estado. Cada pin está representado por un indicador LED que muestra su estado: gris = apagado, verde = encendido.
A cada pin se le asigna un peso binario (1, 2, 4, 8, 16, 32). La combinación de los estados de los pines genera, mediante decodificación binaria, el código de las herramientas conectadas a la máquina.
Por lo tanto, esta página tiene una función de diagnóstico que le permite: - Identificar la dirección del pin en el conector. - Comprobar su estado (ENCENDIDO/APAGADO). - Ver el código de la herramienta derivado de la combinación de señales.
De 24 pines
La tarjeta de 24 pines es visible si hay un conector de 24 pines instalado y activado en la máquina de soldadura.
De 32 pines
La tarjeta de 32 pines aparece en pantalla si hay un zócalo de 32 pines instalado y activado en la máquina de soldadura.
Bus de 64 pines
La tarjeta BUS de 64 pines aparece en pantalla si hay un conector BUS de 64 pines instalado y activado en la máquina de soldadura.
Señales
Option
La tarjeta Signals le permite visualizar las señales intercambiadas entre la máquina y los dispositivos externos, entre los que pueden figurar: - Botones remotos. - Alertas sonoras o visuales. - Señales entre la máquina y los accesorios inteligentes. - Señales intercambiadas para la gestión de la trazabilidad o el control de robots.
Estas señales se definen de acuerdo con requisitos específicos y solo pueden ser configuradas por un configurador autorizado de CEMAS.
Estado motor
La página ESTADO DEL MOTOR le permite consultar información sobre el estado de los variadores instalados en la máquina de soldadura.
Cada variador tiene su propia ficha, identificada por el nombre que aparece en la esquina superior izquierda. Al pulsar el botón Info (icono «i» blanco) asociado a cada eje, podrá consultar los detalles específicos del componente de hardware correspondiente.
Para cada motor, hay un LED denominado Referenciado, que indica que el codificador del eje se ha restablecido a la posición correcta durante la puesta en marcha. Si se sustituye un motor, póngase en contacto con CEMAS para llevar a cabo el procedimiento de restablecimiento de la posición.
Motor de mesa
La ficha técnica de la unidad de accionamiento específica —es decir, el motor eléctrico de la mesa— contiene la siguiente información.
Actual
Consumo de corriente, expresado en amperios (A).
Par
Par ejercido expresado en Nm
Fuerza
Fuerza distribuida expresada en kgf.
Célula de carga
Option
Fuerza medida por la célula de carga instalada, expresada en kilogramos-fuerza (kgf). La célula de carga opcional permite una mayor precisión a la hora de ajustar la fuerza de la máquina de soldadura.
Posición
Posición del objeto medido, expresada en milímetros (mm).
Temperatura
Temperatura alcanzada por el motor, expresada en °C.
Transductores
La posición absoluta del objeto medido con respecto al punto cero de la máquina, expresada en milímetros (mm).
Test máquina
La página TEST DE LA MÁQUINA permite realizar una serie de pruebas para comprobar el correcto funcionamiento de la soldadora.
Atención
La actividad de TEST DE LA MÁQUINA sólo puede realizarse con la soldadora en modo manual. La prueba solo puede realizarla el personal de CEMAS Elettra s.r.l. y sirve para probar los ciclos máquina.Test del empuje
El test EMPUJE permite realizar una prueba de empuje de la soldadora. El test sólo puede realizarse después de poner la máquina en modo manual. Para realizar el test, es necesario desplazar la mesa de la soldadora mediante los botones situados en el marco del panel del operador. Una vez alcanzada la altura para realizar la prueba de empuje, se puede visualizar en tiempo real el valor de empuje real al que está trabajando la soldadora, gracias al indicador de barra horizontal que aparece en el panel.
Empuje
Fuerza de empuje real alcanzada durante el test EMPUJE, expresada en kgf.
Ciclo de funcionamiento en seco
La prueba del CICLO DE FUNCIONAMIENTO EN SECO permite comprobar la soldadora. El test lo realiza automáticamente la máquina, que ejecutará ciclos repetidos tantas veces como establezca el operador.
Activado
Seleccionando la casilla de verificación se habilita la función de ensayo de la soldadora.
Saltar soldadura
Si la casilla está marcada, el ciclo de prueba no activa la vibración.
Repetición
Cantidad de repeticiones configurada por el operador, del ciclo de trabajo que se desean realizar para ejecutar el ensayo. Normalmente se configuran 250 ciclos de trabajo para las soldadoras hidráulicas y 500 ciclos de trabajo para las soldadoras eléctricas.
Retraso
Tiempo configurado por el operador que transcurre entre el fin de un ciclo de trabajo, y el siguiente.
Asistencia
La página ASISTENCIA indica los datos principales de la soldadora y la información general del trabajo realizado por la máquina, hasta ese momento.
Información Asistencia
Las informaciones incluidas son las siguientes.
- TECNOLOGÍA, es decir tecnología de soldadura utilizada por la máquina.
- MODELO, es decir, modelo de la soldadora
- NÚMERO DE SERIE, es decir, el número de serie de la soldadora.
- RELEASE HMI, es decir versión del HMI instalado en la soldadora.
- RELEASE PLC, es decir, versión del PLC instalado en la soldadora.
- HORAS DE TRABAJO, es decir, el total de horas de trabajo realizadas por la soldadora.
- CICLOS TOTALES es decir el total de ciclos de trabajo efectuados por la soldadora.
- PIEZAS PRODUCIDAS, es decir la cantidad total de piezas buenas producidas y de piezas de descarte desde la soldadora.
- NÚMERO DE SERIE DEL PLC, es decir, el código de serie del PLC instalado en la soldadora.
- NÚMERO DE SERIE DE LA TARJETA DE MEMORIA, es decir, el código de serie de la tarjeta de memoria instalada en la soldadora.
- DOCUMENTACIÓN, es decir el Código QR y enlace que pueden usarse para acceder a la documentación en línea de la soldadora.
- CORREO ELECTRÓNICO, es decir el contacto útil para solicitar asistencia al Servicio técnico de CEMAS Elettra s.r.l.
Tecnología
Tecnología de soldadura utilizada por la máquina.
Modelo
Modelo de soldadora.
Información asistencia remota
Las informaciones incluidas son las siguientes:
- MÁQUINA CONECTADA, es decir, máquina conectada a distancia a CEMAS Elettra s.r.l. para realizar operaciones de asistencia, si el LED está encendido en rojo.
- SOPORTE CONECTADO, es decir, operador CEMAS Elettra s.r.l. de soporte conectado, si el LED se enciende en rojo.
| ICONO | ACCIÓN |
|---|---|
 |
Cuando el soporte está conectado, además de encenderse el LED rojo, aparece el símbolo que se muestra en la esquina superior derecha de la pantalla. Puede desplazar el símbolo a las cuatro esquinas de la pantalla haciendo clic sobre él, según sea necesario. |
- DOCUMENTACIÓN, es decir el Código QR y enlace que pueden usarse para acceder a la documentación en línea de la soldadora.
- CORREO ELECTRÓNICO, es decir el contacto útil para solicitar asistencia al Servicio técnico de CEMAS Elettra s.r.l.
Fecha de producción
Fecha de fabricación de la soldadora.
Número de serie
Número de serie de la soldadora.
Lanzamiento HMI
Versión del HMI instalado en la soldadora.
Lanzamiento PLC
Versión del PLC instalado en la soldadora.
Horas de trabajo
Total de horas de trabajo efectuados por la soldadora.
Ciclos totales
Total de ciclos de trabajo efectuados por la soldadora.
Piezas producidas
Cantidad total de piezas buenas producidas y de piezas de descarte desde la soldadora.
Número de serie del PLC
Código de serie del PLC instalado en la soldadora.
Número de serie de la tarjeta de memoria
Código de serie de la tarjeta de memoria instalada en la soldadora.
Asistencia Remota
En el área ASISTENCIA REMOTA es posible visualizar el estado de conexión de la máquina durante una intervención de servicio de CEMAS Elettra s.r.l. Service a distancia y descargar la documentación de la soldadora específica.
Máquina conectada
Máquina conectada a distancia a CEMAS Elettra s.r.l. para realizar operaciones de asistencia, si el LED está encendido en rojo.
Soporte conectado
Operador CEMAS Elettra s.r.l. de soporte conectado, si el LED se ilumina en rojo.
| ICONO | ACCIÓN |
|---|---|
|
Cuando el soporte está conectado, además de encenderse el LED rojo, aparece el símbolo que se muestra en la esquina superior derecha de la pantalla. Puede desplazar el símbolo a las cuatro esquinas de la pantalla haciendo clic sobre él, según sea necesario. |
Documentación
Código QR y enlace que pueden usarse para acceder a la documentación en línea de la soldadora.
Correo electrónico
Contacto útil para solicitar asistencia al Servicio técnico de CEMAS Elettra s.r.l.
Movimientos manuales
La página MOVIMIENTOS MANUALES PERMITE ACTIVAR los movimientos principales de la máquina y los movimientos configurados en el equipo instalado, en modo manual.
Movimientos manuales del equipo
La tarjeta EQUIPO permite visualizar y utilizar todos los objetos configurados en el equipo instalado. Los objetos deben configurarse previamente en la página ACTUADORES Y PRESENCIAS del menú CONFIGURACIONES DEL EQUIPO.
Presencias
El área de presencias muestra todas las presencias configuradas en la tarjeta PRESENCIAS de la página ACTUADORES Y PRESENCIAS del menú CONFIGURACIONES DEL EQUIPO.
A cada presencia configurada en el equipo se le asigna un objeto con el nombre de identificación asignado a la presencia. El objeto contiene un led que puede estar encendido o apagado. Si el led está encendido, la presencia está activa.
Actuadores
El área de actuadores muestra todos los actuadores configurados en la tarjeta ACTUADORES de la página ACTUADORES Y PRESENCIAS del menú CONFIGURACIONES DEL EQUIPO.
A cada actuador configurado en el equipo se le asigna un objeto con el nombre identificativo asignado al actuador. El objeto contiene las teclas trabajo y reposo, que permiten desplazar el actuador. Las teclas deben mantenerse pulsadas para llevar el actuador en trabajo o en reposo. SI el led de la tecla está encendido de color verde, la posición se ha alcanzado.
Vacíos
La zona de vacíos muestra todos los vacíos configurados en la tarjeta VACÍOS de la página ACTUADORES Y PRESENCIAS del menú CONFIGURACIONES DEL EQUIPO.
A cada vacío configurado en el equipo se le asigna un objeto con el nombre identificativo asignado al vacío. El objeto contiene las teclas vacío y soplo, que permiten activar el vacío en cuestión. Las teclas deben mantenerse pulsadas para activar el vacío o el soplo. Si el led de la tecla está encendido de color verde, está activo el vacío o el soplo.
Movimientos manuales de la máquina
La tarjeta MÁQUINA permite activar los movimientos principales de la máquina, en modo manual. Los movimientos deben configurarse previamente en el menú AJUSTES DE LA MÁQUINA.
Ejes
La tarjeta EJES permite manipular los ejes de desplazamiento principales, de la soldadora.
Tabla
La página TABLE le permite mover el eje de la mesa de la máquina de soldadura y muestra un diagrama simplificado de la máquina de soldadura en el que se simula el movimiento de la mesa.
Posición del carrito
Option
Para cargar o descargar herramientas de la máquina de soldadura de forma segura, la mesa debe colocarse a una altura específica que permita acoplar correctamente el carro que transporta las herramientas. La altura del CARRO se puede ajustar directamente en esta página.
# Póngase en posición
Esto le permite colocar el eje a una altura determinada. El valor introducido está limitado por los límites definidos en el menú AJUSTES DE LA MÁQUINA.
| Icono | ACCIÓN |
|---|---|
 |
IR A LA POSICIÓN: se alcanza la posición manteniendo pulsado el botón. La altura se alcanza cuando el botón se ilumina. |
Movimiento
| Icono | ACCIÓN |
|---|---|
 |
Las teclas DE FLECHA le permiten desplazar la tabla hacia arriba o hacia abajo. El desplazamiento se realiza manteniendo pulsada la tecla. La altura de destino se muestra encima de las teclas de flecha. |
Puertas
La página GATES le permite manejar las compuertas instaladas en la máquina de soldadura y muestra un diagrama simplificado de la máquina en el que se simula el movimiento de la compuerta.
Los botones OPEN y CLOSE le permiten mover la compuerta manualmente y deben mantenerse pulsados para ejecutar el movimiento.
Si la máquina de soldadura dispone de un control a dos manos, debe seleccionar el movimiento que desea realizar e iniciarlo mediante el botón físico START.
Movimientos manuales sistema láser
La pestaña SISTEMA LÁSER permite accionar en modo manual los principales movimientos del sistema de emisión láser instalado en la soldadora. Los movimientos deben configurarse previamente en el menú AJUSTES DE LA MÁQUINA.
Fuente láser
El área de fuentes láser enumera las fuentes láser instaladas en la soldadora. Las fuentes láser de la soldadora deben definirse en el menú AJUSTES DE LA MÁQUINA, página AJUSTES GENERALES, tarjeta COMPONENTES.
Definición de fuente láser
A cada fuente se le asigna un objeto con el nombre identificativo de la fuente. El objeto contiene: un campo editable en el que introducir la potencia de emisión del láser, expresada en %, y el botón on, para activar la fuente. El botón debe mantenerse pulsado para activar la fuente. SI el led de la tecla está encendido de color verde, la fuente está activa.
Shutter fibras
La zona del shutter fibras enumera los obturadores de las fibras ópticas instaladas en la soldadora. Los shutter fibras de la soldadora deben definirse en el menú AJUSTES DE LA MÁQUINA, página AJUSTES GENERALES, tarjeta COMPONENTES.
Definición de shutter fibras
A cada shutter fibras se le asigna un objeto con el nombre identificativo de la propia shutter fibras. El objeto contiene el botón apertura, que permite accionar el obturador. El botón debe mantenerse pulsado para mantener el obturador abierto. Si el LED de la tecla se ilumina en verde, el shutter fibras está activado, es decir, abierto.
Shutter lentes
El área de shutter lentes enumera los obturadores de las lentes instaladas en la soldadora. Los shutter lentes de la soldadora deben definirse en el menú AJUSTES DE LA MÁQUINA, página AJUSTES GENERALES, tarjeta COMPONENTES.
Definición de shutter lentes
A cada shutter lentes se le asigna un objeto con el nombre identificativo del propio shutter lentes. El objeto contiene el botón apertura, que permite accionar el obturador. El botón debe mantenerse pulsado para mantener el obturador abierto. Si el LED del botón se ilumina en verde, el shutter lentes está activado, es decir, abierto.
Calibraciones y certificaciones
La página CALIBRACIONES Y CERTIFICACIONES permite ver las calibraciones y las certificaciones que se han realizado en la soldadora.
Definición de la calibración
Por calibración se entiende el uso de un estándar de medición para calcular la relación entre el valor mostrado por el instrumento, y el valor real. La fiabilidad de un instrumento de medición puede garantizarse calibrándolo con un estándar de medida.
Es importante distinguir el concepto de calibrado del de calibración:
- El calibrado es una operación destinada a definir las características metrológicas de un instrumento con el fin de definir su precisión;
- El objetivo de la calibración es hacer que el instrumento sea más exacto y, a menudo, mejorar su precisión (sobre todo en los instrumentos de lectura directa).
En otras palabras, el primero determina las características actuales del instrumento, mientras que la segunda las mejora. Calibrar la fuerza que puede impartir la mesa de la soldadora permite ejecutar ciclos de mecanizado extremadamente precisos, ya que la fuerza impartida es la mejor medida posible.
Definición capacidad
El control Estadístico de Proceso (SPC) consiste en un ajuste de pruebas estadísticas efectuadas en un proceso (por ejemplo una línea de producción) o en una máquina en concreto. Sus objetivos son:
- mantener bajo control la calidad del proceso;
- prevenir errores;
- reducir los costes debidos a los problemas encontrados en las unidades de producción no conformes.
Las técnicas de SPC evalúan la variabilidad de un proceso para identificar la probabilidad de no conformidad. El test de capacidad es una de las comprobaciones que pueden realizarse en una máquina. El test de capacidad tiene en cuenta dos índices básicos:
- Cm, o sea capacidad de la máquina. Es la cantidad de veces que la dispersión de la máquina se encuentra dentro del intervalo de tolerancia. Más elevado es el valor, mejor será la máquina. El Cm describe la repetibilidad de una máquina relativa a la clase de tolerancia, sin incluir su centrado respecto al valor nominal.

- Cmk. Para estudiar el centrado de la capacidad de la máquina respecto al valor nominal, se usa el índice Cmk, que une la capacidad de la máquina, al centrado, referido al valor nominal. Un Cmk alto indica que la máquina tiene poca dispersión y está bien centrada en el centro del intervalo de tolerancia.

Un buen Cm es esencial para una máquina. Si el Cm es bajo, la única forma de aceptarlo sin repararlo es aumentar el intervalo de tolerancia.


Si Cmk es bajo pero Cm es alto, la máquina puede estar dentro de los parámetros de especificación con una simple recalibración.

Mesa
La tarjeta MESA permite acceder a las tarjetas de calibración, certificación y capacidad, relativas a la fuerza que ejerce la mesa de la soldadora.
Calibración
La tarjeta CALIBRACIÓN permite ver la fuerza mínima y máxima calibradas y el resultado de la última calibración de la fuerza efectuada en la soldadora.
Fuerza mínima
Fuerza mínima que puede ejercer la mesa en kgf, por debajo de la cual no puede funcionar la soldadora.
Fuerza máxima
Fuerza máxima que puede ejercer la mesa en kgf, por encima de la cual la soldadora puede sufrir daños.
Resultado de calibración
Resultado de la última calibración efectuada en la soldadora y fecha de ejecución de dicha calibración.
Gráfico de calibración
El GRÁFICO permite ver todo el proceso de calibración. Dentro se puede ver la variación de fuerza que ejerce la mesa (expresada en kgf) y el feedback de la clavija del eje en cuestión (expresado en %). Estos parámetros se muestran con referencia a la fuerza porcentual que puede impartir la mesa (expresada en %). Dentro del área gráfica, las curvas de los parámetros pueden visualizarse simultánea o individualmente, utilizando el botón VISUALIZAR situado en la base de cada eje del parámetro específico.
| ICONO | ACCIÓN |
|---|---|
 |
El botón VISUALIZAR ON muestra las curvas en el gráfico. |
 |
El botón VISUALIZAR OFF oculta las curvas del gráfico. |
Seleccionando una curva y arrastrando el cursor que aparece, es posible visualizar con precisión los valores de los parámetros.
Certificación
La tarjeta CERTIFICACIÓN permite ver la fuerza mínima y máxima certificadas y el resultado de la última certificación de fuerza, efectuada en la soldadora.
Fuerza mínima
Fuerza mínima que puede ejercer la mesa en kgf, por debajo de la cual no puede funcionar la soldadora.
Fuerza máxima
Fuerza máxima que puede ejercer la mesa en kgf, por encima de la cual la soldadora puede sufrir daños.
Resultado de certificación
Resultado de la última certificación efectuada en la soldadora y fecha de ejecución del procedimiento de certificación.
Gráfico de certificación
El GRÁFICO permite ver todo el proceso de certificación. Dentro se puede ver la variación de la fuerza que ejerce la mesa (expresada en kgf), el setpoint de la fuerza (expresada en kgf) y las curvas ideales que representan los rangos de referencia para la fuerza mínima y la máxima. Estos parámetros se muestran con referencia a los puntos de control establecidos para realizar el procedimiento de certificación.
Dentro del área gráfica, las curvas de los parámetros pueden visualizarse simultánea o individualmente, utilizando el botón VISUALIZAR situado en la base de cada eje del parámetro específico.
| ICONO | ACCIÓN |
|---|---|
|
El botón VISUALIZAR ON muestra las curvas en el gráfico. |
|
El botón VISUALIZAR OFF oculta las curvas del gráfico. |
Seleccionando una curva y arrastrando el cursor que aparece, es posible visualizar con precisión los valores de los parámetros.
Capacidad
La tarjeta CAPACIDAD permite ver la fuerza mínima y máxima certificadas, el factor de corrección Cmk y el resultado de la última prueba de repetibilidad de la fuerza, efectuada en la soldadora.
Fuerza mínima
Fuerza mínima que puede ejercer la mesa en kgf, por debajo de la cual no puede funcionar la soldadora.
Fuerza máxima
Fuerza máxima que puede ejercer la mesa en kgf, por encima de la cual la soldadora puede sufrir daños.
Cmk
Factor de corrección Cmk que permite garantizar la repetibilidad del empuje.
Resultado de capacidad
Resultado de la última prueba de repetibilidad efectuada en la soldadora y fecha de ejecución del procedimiento.
Gráfico de la capacidad
El GRÁFICO permite ver todo el proceso de comprobación de la repetibilidad. Dentro se puede ver la variación de fuerza que ejerce la mesa (expresada en kgf), el setpoint de la fuerza (expresado en kgf) y los límites de tolerancia mínimo y máximo. Estos parámetros se muestran con referencia a los puntos de control establecidos para realizar el procedimiento de certificación.
Dentro del área gráfica, las curvas de los parámetros pueden visualizarse simultánea o individualmente, utilizando el botón VISUALIZAR situado en la base de cada eje del parámetro específico.
| ICONO | ACCIÓN |
|---|---|
|
El botón VISUALIZAR ON muestra las curvas en el gráfico. |
|
El botón VISUALIZAR OFF oculta las curvas del gráfico. |
Seleccionando una curva y arrastrando el cursor que aparece, es posible visualizar con precisión los valores de los parámetros.
Planitud
La ficha PLANARIDAD permite visualizar los puntos detectados para verificar la correcta planitud de la mesa. La detección de los puntos la realiza un operario de CEMAS Elettra s.r.l. con un comparador con respecto al grupo del cabezal de la soldadora y tras un posible ajuste. Los valores detectados se consideran conformes si se encuentran dentro del intervalo ± 0,05 mm con respecto al punto de referencia. La ficha también indica el resultado y la fecha de la última detección.
Fuentes láser
…
Transductores
La página TRANSDUCTORES permite ver las cotas medidas por los transductores de posición que están montados en la soldadora.
Esquema de los transductores
La página incluye un esquema simplificado de la máquina en la que se muestran los transductores y los sensores montados. Cada sensor lleva a su lado la cota medida, expresada en mm.
| ICONO | ACCIÓN |
|---|---|
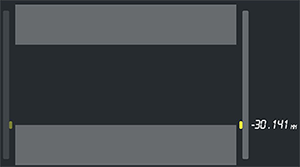 |
Sensor único. |
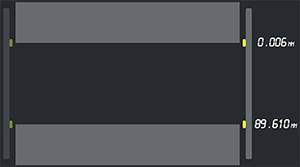 |
Sensor doble. |
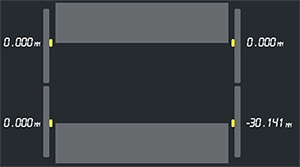 |
Sensor doble en 2 transductores. |
La configuración correcta de los transductores instalados en la soldadora debe establecerse en AJUSTES DE LA MÁQUINA/AJUSTES GENERALES/COMPONENTES/TRANSDUCTORES.
Posición
Muestra la diferencia entre la posición de la mesa y la posición leída por el transductor del cabezal.
Posición de la mesa
Muestra la posición de la mesa, respecto al cero máquina.
Error de desalineación del cabezal
Muestra la diferencia entre la posición del cabezal leída por el transductor derecho y la posición del cabezal, leída por el transductor de la izquierda.
Error de desalineación de la mesa
Muestra la diferencia entre la posición de la mesa, leída por el transductor derecho y la posición de la mesa, leída por el transductor de la izquierda.
Sistema de refrigeración
Las soldadoras láser CEMAS Elettra s.r.l. están equipadas con un sistema de refrigeración compuesto por un enfriador, un intercambiador de aire/H2O y un secador. El enfriador permite enfriar el agua que luego se distribuye a los bastidores, al intercambiador de aire/H2O y al secador. El intercambiador de aire/H2O permite enfriar el ambiente dentro del cuadro eléctrico. El secador permite deshumidificar el aire que entra en el cabezal de la soldadora. El sistema de refrigeración que se muestra en la página permite visualizar y controlar los flujos de aire y agua que atraviesan el cabezal de la soldadora, las temperaturas reales y las temperaturas del punto de rocío, mediante sensores situados en el interior del cabezal, y el estado de los componentes del sistema de refrigeración. La leyenda situada en la parte inferior de la página muestra la siguiente información.
| ICONO | ACCIÓN |
|---|---|
 |
Estado: si el led está iluminado en verde, el componente está activo. |
 |
Temperatura: temperatura real, expresada en °C. |
 |
Punto de rocío: temperatura del punto de rocío, expresada en °C. La temperatura del punto de rocío es la temperatura a la que, a presión constante, el aire (o, más precisamente, la mezcla de aire y vapor) se satura de vapor de agua. Indica a qué temperatura debe llevarse el aire para que el vapor de agua presente en él se condense en forma de rocío, sin ningún cambio de presión. |
 |
Flujo: caudal de agua, expresado en l/min. |
Al arrancar la soldadora, se activa el secador (si está activo, el led se ilumina en verde). El flujo de aire atraviesa el cabezal de la soldadora para deshumidificar el aire en su interior (línea azul,  ). El aire atraviesa el cabezal de la soldadora, ayudado por los ventiladores situados en el interior del cabezal, si los hay. El aire caliente y húmedo sale del cabezal de la soldadora para volver al secador y ser deshumidificado y enfriado de nuevo (línea amarilla,
 ).
Al arrancar la soldadora, se activa el enfriador (si está activo, el led se ilumina en verde). El flujo de agua fría (líneas azules,  ) entra en el secador para enfriar el aire seco. El agua caliente vuelve al enfriador para ser enfriada de nuevo (línea naranja,
 ). El flujo de agua fría entra en los bastidores del cabezal de la soldadora cuando se abre la válvula de sección (si está abierta, el led se ilumina en verde). El agua fría atraviesa los bastidores para enfriar las placas LCP de las fuentes (línea azul, ). El agua caliente vuelve al enfriador, mezclándose con el agua caliente que sale del secador, para ser enfriada de nuevo (línea naranja, )
Estado
Si el LED está iluminado en verde, el componente está activo.
Temperatura
Temperatura real, expresada en °C.
Punto de rocío
Temperatura del punto de rocío, expresada en °C. La temperatura del punto de rocío, o temperatura de rocío, es la temperatura a la que, a presión constante, el aire (o, más precisamente, la mezcla de aire y vapor) se satura de vapor de agua. Indica a qué temperatura debe llevarse el aire para que el vapor de agua presente en él se condense en forma de rocío, sin que se produzca ningún cambio de presión.
Flujo
Caudal de agua, expresado en l/min.
Enfriador
El enfriador permite enfriar el agua que luego se distribuye a los racks, al intercambiador de aire/H2O y al secador. Cuando está activo, el LED se ilumina en verde.
Enfriador
| ICONO | ACCIÓN |
|---|---|
 |
El chiller permite enfriar el agua que luego se distribuye a los racks, al intercambiador de aire/H2O y al secador. Si está activo, el led se ilumina en verde. |
 |
Temperatura real (expresada en °C) y temperatura del punto de rocío (expresada en °C) exteriores. |
Temperaturas exteriores
Temperatura real (expresada en °C) y temperatura del punto de rocía (expresada en °C) exteriores.
Secador
El secador permite deshumidificar el aire que entra en el cabezal de la soldadora. Cuando está activo, el LED se ilumina en verde.
Secador
| ICONO | ACCIÓN |
|---|---|
 |
El secador permite deshumidificar el aire que entra en el cabezal de la soldadora. Cuando está activo, el led se ilumina en verde. |
Válvula de corte
La válvula de separación permite el paso del agua a los bastidores del cabezal de la soldadora cuando se alcanza la temperatura correcta del agua. Cuando está activa, el LED se ilumina en verde.
Válvula de corte
| ICONO | ACCIÓN |
|---|---|
 |
La válvula de sección permite el paso del agua a los bastidores del cabezal de la soldadora cuando se alcanza la temperatura correcta del agua. Si está activa, el led se ilumina en verde. |
Ventilador
Si hay un ventilador, su símbolo aparece dentro del cabezal. El ventilador sirve para facilitar el flujo correcto de aire dentro del cabezal de la soldadora.
Ventilador
| ICONO | ACCIÓN |
|---|---|
 |
Si hay un ventilador, su símbolo aparece dentro del cabezal. El ventilador sirve para facilitar el flujo de aire dentro del cabezal de la soldadora. |
Temperatura de entrada del cabezal
Temperatura real (expresada en °C) y temperatura del punto de rocía (expresada en °C) en la entrada del cabezal.
Temperaturas de la cabeza
| ICONO | ACCIÓN |
|---|---|
 |
Temperatura real (expresada en °C) y temperatura del punto de rocío (expresada en °C) en la entrada del cabezal. |
|
Temperatura real (expresada en °C) y temperatura del punto de rocío (expresada en °C) en la parte superior del cabezal. |
|
Temperatura real (expresada en °C) y temperatura del punto de rocío (expresada en °C) en la parte inferior del cabezal. |
|
Temperatura real (expresada en °C) y temperatura del punto de rocío (expresada en °C) en la salida del cabezal. |
Temperatura de la parte superior
Temperatura real (expresada en °C) y temperatura del punto de rocía (expresada en °C) en la parte superior.
Temperatura de la parte inferior de la cabeza
Temperatura real (expresada en °C) y temperatura del punto de rocía (expresada en °C) con el cabezal hacia abajo.
Temperatura de salida del cabezal
Temperatura real (expresada en °C) y temperatura del punto de rocía (expresada en °C) en la salida del cabezal.
Flujo Rack
Caudal (expresado en l/min) de agua caliente a la salida del rack.
Flujos
| ICONO | ACCIÓN |
|---|---|
 |
Caudal (expresado en l/min) de agua caliente a la salida del rack 1. |
|
Caudal (expresado en l/min) de agua caliente a la salida del rack 2. |
|
Caudal (expresado en l/min) de agua caliente a la salida del rack 3. |
|
Caudal (expresado en l/min) de agua caliente a la salida del rack 4. |
|
Caudal (expresado en l/min) de agua caliente a la salida del rack 5. |
|
Caudal (expresado en l/min) de agua caliente a la salida del rack 6. |
|
Caudal (expresado en l/min) de agua caliente a la salida del secador, flujo 1. |
|
Caudal (expresado en l/min) de agua caliente a la salida del secador, flujo 2. |
Flujo del secador
Caudal (expresado en l/min) de agua caliente a la salida del secador.
Sistema láser
La página SISTEMA LÁSER le permite:
- mostrar información sobre las fuentes láser instaladas en la máquina de soldar, cada una de las cuales tiene su propia pestaña, identificada por un nombre;
- accionar en modo manual los principales movimientos de los bastidores, es decir, los cajones que contienen las fuentes láser, instalados en la máquina de soldar.
Fuente láser
La tarjeta de la fuentes láser específica contiene la información que se indica a continuación.
Fuente láser
La tarjeta de la fuentes láser específica contiene la información que se indica a continuación.
- ENCENDIDO: si el LED está encendido, la fuente está correctamente alimentada.
- POTENCIA [W]: potencia absorbida por la fuente.
- POTENCIA [%]: potencia emitida por la fuente.
- FOTODIODO 1
- FOTODIODO 2
- EMISIÓN: si el LED está encendido, la fuente está emitiendo el láser.
- TEMPERATURA DIODO [°C]: temperatura alcanzada por el diodo.
- TENSIÓN DE ENTRADA DE PICOLAS [V]: tensión de entrada al picolas de la fuente.
- TENSIÓN DE SALIDA DE PICOLAS [V]: tensión de salida del picolas de la fuente.
- CORRIENTE DE SALIDA DE PICOLAS [A]: corriente de salida del picolas de la fuente.
- TEMPERATURA DE LAS PICOLAS [°C]: temperatura alcanzada por el picolas.
Además, hay un campo editable en la placa y un botón on para encender manualmente la fuente láser considerada. Hay que mantener pulsado el botón para que la fuente siga activa.
Alimentado
Si el LED está encendido, la fuente está correctamente alimentada.
Potencia
Potencia absorbida por la fuente, expresada en W.
Potencia %
Potencia emitida por la fuente, expresada en %.
Fotodiodo 1
…
Fotodiodo 2
…
Emisión
Si el LED está encendido, la fuente está emitiendo el láser.
Temperatura diodo
Temperatura alcanzada por el diodo, expresada en °C.
Tensión en entrada al Picolas
Tensión de entrada en las picolas de la fuente, expresada en V.
Tensión de salida del Picolas
Tensión de salida de las picolas de la fuente, expresada en V.
Corriente de salida del Picolas
Corriente de salida del picolas de la fuente, expresada en A.
Temperatura del sistema picolas
Temperatura alcanzada por picolas, expresada en °C.
Campo editable
…
On
El botón on se utiliza para encender manualmente la fuente láser en cuestión. Hay que mantener pulsado el botón para que la fuente siga activa.
Racks
La tarjeta RACKS permite accionar los obturadores de los bastidores, es decir, los cajones que contienen las fuentes láser, instalados en la máquina de soldar.
Shutter fibras
La zona del shutter fibras enumera los obturadores de las fibras ópticas instaladas en la soldadora. Los shutter fibras de la soldadora deben definirse en el menú AJUSTES DE LA MÁQUINA, página AJUSTES GENERALES, tarjeta COMPONENTES.
Definición de shutter fibras
A cada shutter fibras se le asigna un objeto con el nombre identificativo de la propia shutter fibras. El objeto contiene el botón apertura, que permite accionar el obturador. El botón debe mantenerse pulsado para mantener el obturador abierto. Si el LED de la tecla se ilumina en verde, el shutter fibras está activado, es decir, abierto.
Shutter lentes
El área de shutter lentes enumera los obturadores de las lentes instaladas en la soldadora. Los shutter lentes de la soldadora deben definirse en el menú AJUSTES DE LA MÁQUINA, página AJUSTES GENERALES, tarjeta COMPONENTES.
Definición de shutter lentes
A cada shutter lentes se le asigna un objeto con el nombre identificativo del propio shutter lentes. El objeto contiene el botón apertura, que permite accionar el obturador. El botón debe mantenerse pulsado para mantener el obturador abierto. Si el LED del botón se ilumina en verde, el shutter lentes está activado, es decir, abierto.