Impostazioni Attrezzatura
Il menù IMPOSTAZIONI ATTREZZATURA consente di accedere alle pagine che permettono di visualizzare e configurare tutte le funzioni inerenti all’attrezzatura installata in macchina, di impostare il ciclo di saldatura ottimale per l’attrezzatura specifica e di configurare i parametri di saldatura.
Configurazione
La pagina CONFIGURAZIONE consente di configurare le impostazioni generali dell’attrezzatura. Queste impostazioni verranno memorizzate e utilizzate ogni qualvolta verrà inserita l’attrezzatura in macchina.
Configurazione
Nell’area configurazione è possibile definire:
- Altezza attrezzatura: inserire l’altezza minima dell’attrezzatura in mm;
- Altezza attrezzatura incolonnata: inserire l’altezza totale dell’attrezzatura correttamente incolonnata in mm;
- Carico sulla testa: tramite switch è possibile attivare o disattivare la possibilità di caricare il particolare da saldare sulla testa della saldatrice (contenuto visibile solo al configuratore macchina);
- Scarico dalla testa: tramite switch è possibile attivare o disattivare la possibilità di scaricare il particolare dalla testa della saldatrice (contenuto visibile solo al configuratore macchina).
Ciclo automatico alternativo
…
Tempo ciclo
Nell’area tempo ciclo è possibile definire:
- Minimo: inserire il tempo ciclo minimo in s;
- Massimo: inserire il tempo ciclo massimo in s.
Se i tempi ciclo definiti non vengono rispettati, verrà generato un allarme.
Presa pezzo
Nell’area presa pezzo è possibile selezionare la modalità con cui vengono caricati i particolari da saldare sulla macchina. Le opzioni selezionabili sono:
- Disabilitato: l’operatore carica manualmente i particolari da saldare sui posaggi;
- Semplice: la saldatrice effettua in automatico le operazioni necessarie a consentire la presa del particolare superiore sul posaggio superiore, senza che sia l’operatore ad eseguirla;
- Sottosquadro: la saldatrice effettua in automatico le operazioni necessarie a consentire la presa del particolare superiore sul posaggio superiore, senza che sia l’operatore ad eseguirla e considerando la presenza di un sottosquadro da superare. Si ha un sottosquadro quando la forma del particolare da saldare è tale da impedirne la divisione e l'estrazione dalla cavità del posaggio senza danneggiare il particolare stesso;
- Sottosquadro senza movimento nel preriscaldo: la saldatrice effettua in automatico le operazioni necessarie a consentire la presa del particolare superiore sul posaggio superiore, senza che sia l’operatore ad eseguirla e considerando la presenza di un sottosquadro da superare sui posaggi. Si ha un sottosquadro quando la forma del particolare da saldare è tale da impedirne la divisione e l'estrazione dalla cavità del posaggio senza danneggiare il particolare stesso.
Piano traslante
Option
Se nella scheda IMPOSTAZIONI GENERALI, del menù IMPOSTAZIONI MACCHINA, è abilitato il piano traslante, nella pagina CONFIGURAZIONE compare l’area piano traslante. Nell’area piano traslante è possibile selezionare la modalità con cui vengono caricati i particolari da saldare sul piano traslante installato sulla macchina. Le opzioni selezionabili sono:
- Disabilitato: l’operatore carica manualmente i particolari da saldare sui posaggi;
- Semplice: la saldatrice effettua in automatico le operazioni necessarie a consentire la presa del particolare superiore sul posaggio superiore, senza che sia l’operatore ad eseguirla;
- Sottosquadro: la saldatrice effettua in automatico le operazioni necessarie a consentire la presa del particolare superiore sul posaggio superiore, considerando la presenza di un sottosquadro, ovvero un elemento di ingombro del particolare da saldare che non consente di effettuare movimentazioni lineari, senza che sia l’operatore ad eseguirla.
Tipologia spina
Nell’area tipologia spina è possibile selezionare la tipologia di spina che consente di collegare l’attrezzatura alla saldatrice. Attraverso la spina passano tutti i segnali dell’attrezzatura, ad esempio i segnali relativi alle presenze e agli attuatori.
Cemas 24
Spina a 24 pin che utilizza I/O digitali.
Cemas 32
Spina a 32 pin che utilizza I/O digitali.
GVX
Spina compatibile con attrezzature non prodotte da CEMAS Elettra s.r.l., che attiva lo standard di comunicazione CAN OPEN.
Pneumatica
È possibile spuntare l’opzione pneumatica, per definire la presenza di attacchi pneumatici nella spina, quindi definire una connessione pneumatica associabile al connettore utilizzato.
Attrezzatura intelligente
Se attivo profinet, posso selezionare l’opzione attrezzatura intelligente, quando installo una attrezzatura intelligente in macchina.
Selezione modello
Se l’attrezzatura presenta due o più cavità, nella pagina CONFIGURAZIONE compare l’area selezione modello. Nell’area selezione modello è possibile attivare o disattivare la selezione automatica del modello: la saldatrice può riconoscere automaticamente se il ciclo di lavorazione prevede la saldatura di particolari in tutte le cavità presenti sull’attrezzatura oppure solo nelle cavità presenti su un singolo lato dell’attrezzatura. Se la selezione automatica è disattivata, è necessario definire manualmente quale lato dell’attrezzatura si intende utilizzare.
Cancello anteriore
…
Configurazione cavità
La cavità determina il set di parametri di saldatura utilizzato per l'esecuzione del ciclo automatico. La modalità di lavoro dell'attrezzatura può essere a cavità singola o a multicavità. Nell’area configurazione cavità è possibile selezionare il simbolo corrispondente.
In caso di multicavità è necessaria la selezione della cavità di lavoro, che può avvenire in modalità automatica (tramite PRESENZE) oppure manuale.
| ICONA | AZIONE |
|---|---|
 |
Attrezzatura composta da una singola cavità. |
 |
Attrezzatura composta da due cavità. |
 |
Selezione automatica della cavità. |
Attuatori e Presenze
La pagina ATTUATORI E PRESENZE consente di visualizzare e controllare i parametri degli oggetti presenti sull’attrezzatura, ovvero presenze, attuatori e vuoti. In CONFIGURAZIONE AVANZATA consente di visualizzare e controllare i comandi di input e output dell’attrezzatura.
Presenze
La scheda PRESENZE consente di visualizzare e controllare i parametri degli oggetti presenti sull’attrezzatura che effettuano il controllo dei particolari da saldare. Gli oggetti che eseguono il controllo possono essere:
- sensori;
- fotocellule;
- microinterruttori meccanici;
- fibre ottiche;
- altro.
Elenco presenze
La parte sinistra della scheda PRESENZE riporta l’elenco delle presenze configurate. È possibile configurare le presenze fino a quando è presente l’icona aggiungi al fondo dell’elenco.
| ICONA | AZIONE |
|---|---|
 |
Aggiungi presenza. |
 |
Elimina presenza. |
Il led di stato consente di valutare le condizioni della presenza: se verde indica che la presenza è attiva, se spento indica che la presenza non è attiva, infine se rosso indica che la presenza è in allarme.
Configurazione presenze
La parte destra della scheda PRESENZE riporta tutti i campi configurabili della singola presenza selezionata.
Presenza
Inserire il nome identificativo della presenza selezionata.
T02000-0.XX - Presenza - Timeout presenza
Il tempo entro il quale deve essere verificata la presenza dell’oggetto da controllare è stato superato.
# Oggetto non presente o mal posizionato
L’oggetto di cui deve essere verificata la presenza non è presente o è stato mal posizionato.
Se non presente, posizionare correttamente l'oggetto da verificare.
Se presente, togliere e ricollocare l'oggetto verificando che il led del sensore cambi stato.
# Tempo insufficiente
Il tempo impostato per effettuare la verifica della presenza non è sufficiente per eseguire l’operazione che deve essere controllata dal sensore.
Se necessario, modificare il tempo di timeout presenza in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE.
# Controllo non effettuato
Se il sensore che deve verificare la presenza è: - mal posizionato, allora controllare il posizionamento del sensore e, se necessario, riposizionarlo; - non tarato, allora effettuare la taratura del sensore; - non funzionante, allora controllare l'effettiva funzionalità e, se necessario sostituirlo.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02001-0.XX - Presenza - Timeout assenza
Il tempo entro il quale deve essere verificata l’assenza dell’oggetto da controllare è stato superato.
# Oggetto presente o mal posizionato
L’oggetto di cui deve essere verificata l'assenza è ancora presente o è stato mal posizionato.
Se presente, togliere l'oggetto da verificare.
Se non presente, posizionare e togliere nuovamente l'oggetto verificando che il led del sensore cambi stato.
# Tempo insufficiente
Il tempo impostato per effettuare la verifica dell’assenza non è sufficiente per eseguire l’operazione che deve essere controllata dal sensore.
Se necessario, modificare il tempo di timeout assenza in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE.
# Controllo non effettuato
Se il sensore che deve verificare l'assenza è: - mal posizionato, allora controllare il posizionamento del sensore e, se necessario, riposizionarlo; - non tarato, allora effettuare la taratura del sensore; - non funzionante, allora controllare l'effettiva funzionalità e, se necessario sostituirlo.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02002-0.XX - Presenza - Indirizzo pin connettore errato
La configurazione degli input della presenza non è stata eseguita correttamente.
# Reimpostare gli input
Controllare che gli input siano impostati.
Controllare che gli input impostati siano corretti.
Se necessario, modificare la selezione in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE/INPUT.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02003-0.XX - Presenza - Non presente
Quando viene attivato, il sensore che deve segnalare la presenza non rileva la presenza dell’oggetto da controllare.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Oggetto non presente o mal posizionato
L’oggetto di cui deve essere verificata la presenza non è presente o è stato mal posizionato.
Se non presente, posizionare correttamente l'oggetto da verificare.
Se presente, togliere e ricollocare l'oggetto verificando che il led del sensore cambi stato.
# Reimpostare gli input
Controllare che gli input siano impostati.
Controllare che gli input impostati siano corretti.
Se necessario, modificare la selezione in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE/INPUT.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02004-0.XX - Presenza - Non assente
Quando viene attivato, il sensore che deve segnalare l’assenza rileva la presenza dell’oggetto da controllare.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Oggetto presente o mal posizionato
L’oggetto di cui deve essere verificata l'assenza è ancora presente o è stato mal posizionato.
Se presente, togliere l'oggetto da verificare.
Se non presente, posizionare e togliere nuovamente l'oggetto verificando che il led del sensore cambi stato.
# Reimpostare gli input
Controllare che gli input siano impostati.
Controllare che gli input impostati siano corretti.
Se necessario, modificare la selezione in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE/INPUT.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02005-0.XX - Presenza - Indirizzo comando errato
La configurazione del comando relativo alla presenza non è stata eseguita correttamente.
# Reimpostare i comandi
Controllare che i comandi della presenza siano impostati correttamente.
Se necessario, modificare i comandi, entrando in modalità VISUALIZZAZIONE AVANZATA, in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/PRESENZE/COMANDI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T02006-0.XX - Presenza - Controllo antiripetizione
Un pezzo saldato è ancora presente nella zona di lavoro, attivando così il controllo antiripetizione.
# Rimuovere pezzo saldato
Rimuovere il pezzo saldato dal posaggio per proseguire il processo produttivo.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
Cavità - seleziona la posizione
Selezionare l’interfaccia attrezzatura su cui avviene il cablaggio.
Input
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione degli ingressi.
Time-out presenza
Impostare il time-out presenza, ovvero il tempo massimo necessario affinché la presenza selezionata si attivi. Se il time-out viene superato, si genera un segnale di allarme.
Cavità - seleziona la cavità
Selezionare la cavità dell’attrezzatura attiva durante il ciclo di saldatura.
Comandi
Advanced view
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione dei comandi. Il tasto è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Time-out assenza
Impostare il time-out assenza, ovvero il tempo massimo necessario affinché la presenza selezionata si disattivi. Se il time-out viene superato, si genera un segnale di allarme.
Ritardo ON
Advanced view
Impostare il tempo di ritardo per l’accensione della presenza, ovvero il tempo minimo di rilevamento presenza. All’accensione, il segnale ricevuto dalla presenza non è stabile. La definizione di un tempo di ON consente di stabilizzare il segnale ricevuto dalla presenza. Trascorso il tempo minimo inserito, il funzionamento del segnale sarà sicuramente stabile. Il campo è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Ritardo OFF
Advanced view
Impostare il tempo di ritardo per lo spegnimento della presenza. Allo spegnimento, il segnale ricevuto dalla presenza non è stabile. La definizione di un tempo di OFF consente di stabilizzare il segnale ricevuto dalla presenza. Trascorso il tempo minimo inserito, il funzionamento del segnale sarà sicuramente stabile. Il campo è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Selezione modello
Abilitare o disabilitare la presenza per effettuare la selezione automatica del modello. Attivando la funzione, la presenza verrà utilizzata per rilevare il particolare da saldare nella cavità e consentire così la selezione automatica del modello per i parametri del ciclo di saldatura da effettuare.
Anti-ripetizione
Selezionare l’attivazione (SI) o la disattivazione (NO) dell’anti-ripetizione. Questa funzione consente di evitare che venga avviato un nuovo ciclo di saldatura senza che venga scaricato il pezzo saldato nel precedente ciclo di saldatura.
Contatto
Advanced view
Selezionare la funzionalità del segnale ricevuto dalla presenza: NO per contatto normalmente aperto, NC per contatto normalmente chiuso. Il campo è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Attuatori
La scheda ATTUATORI consente di visualizzare e controllare i parametri degli oggetti presenti sull’attrezzatura che movimentano la strumentazione dell’attrezzatura stessa. Gli oggetti che eseguono le movimentazioni possono essere:
- bloccaggi;
- slitte;
- espulsori;
- attuatori;
- altro.
Elenco attuatori
La parte sinistra della scheda ATTUATORI riporta l’elenco degli attuatori configurati. L’attuatore elencato può essere composto da un singolo oggetto oppure da un gruppo di oggetti che vengono però gestiti come un attuatore unico. È possibile configurare gli attuatori fino a quando è presente l’icona aggiungi al fondo dell’elenco.
| ICONA | AZIONE |
|---|---|
|
Aggiungi attuatore. |
|
Elimina attuatore. |
Il led riposo o lavoro consente di verificare in che condizione si trova l’attuatore: se è acceso il led riposo, allora l’attuatore si trova in posizione di riposo; se è acceso il led lavoro, allora l’attuatore si trova in posizione di lavoro.
Configurazione attuatori
La parte destra della scheda ATTUATORI riporta tutti i campi configurabili del singolo attuatore selezionato.
Attuatore
Inserire il nome identificativo dell’attuatore selezionato. A lato sono presenti due tasti: lavoro e riposo. Essi consentono di eseguire un test di lavoro e riposo dell’attuatore selezionato se la macchina è impostata in ciclo manuale. Se il tasto è retroilluminato, la posizione è raggiunta. Se il tasto è retroilluminato in rosso, l'oggetto è in allarme.
T01000-0.XX - Attuatore - Timeout posizione di riposo
Il tempo entro il quale deve essere terminato il movimento è stato superato; quindi, l’attuatore non ha raggiunto la posizione di riposo.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Movimento non completato
Se l’attuatore non completa il movimento durante il tempo impostato:
- controllare che l’input impostato per l’attuatore sia corretto;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Tempo insufficiente
Il tempo impostato per eseguire il movimento dell'attuatore non è sufficiente per completarlo.
Se necessario, modificare il tempo di timeout in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01001-0.XX - Attuatore - Timeout posizione di lavoro
Il tempo entro il quale deve essere eseguito il movimento è stato superato; quindi, l’attuatore non ha raggiunto la posizione di lavoro.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Movimento non completato
Se l’attuatore non completa il movimento durante il tempo impostato:
- controllare che l’input impostato per l’attuatore sia corretto;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Tempo insufficiente
Il tempo impostato per eseguire il movimento dell'attuatore non è sufficiente per completarlo.
Se necessario, modificare il tempo di timeout in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01002-0.XX - Attuatore - Posizione di riposo non rilasciata
Il sensore che rileva la posizione di riposo dell’attuatore continua a segnalare la posizione raggiunta.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Attuatore bloccato
Se l'attuatore non si muove, verificare:
- l'eventuale presenza di un otturatore che impedisce il movimento all'attuatore; quindi, portare a riposo l'otturatore prima di effettuare il movimento dell'attuatore;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01003-0.XX - Attuatore - Posizione di lavoro non rilasciata
Il sensore che rileva la posizione di lavoro dell’attuatore continua a segnalare la posizione raggiunta.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Attuatore bloccato
Se l'attuatore non si muove, verificare:
- l'eventuale presenza di un otturatore che impedisce il movimento all'attuatore; quindi, portare a riposo l'otturatore prima di effettuare il movimento dell'attuatore;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01004-0.XX - Attuatore - Allarme esterno
Errore segnalato dall'attuatore riguardante un allarme esterno.
Allarme non visualizzato.
T01005-0.XX - Attuatore - Entrambi i feedback di posizione
I sensori che rilevano la posizione di lavoro e la posizione di riposo dell’attuatore segnalano entrambi la posizione raggiunta.
# Posizionamento sensori
Controllare che i sensori siano correttamente posizionati: un sensore deve verificare la posizione di lavoro e un sensore deve verificare la posizione di riposo.
Riposizionare i sensori se necessario.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01006-0.XX - Attuatore - Entrambi i comandi
I comandi dell’attuatore non sono stati impostati correttamente, poiché risultano attivi contemporaneamente due differenti comandi.
# Reimpostare i comandi
Se l'attuatore presenta questo errore, controllare che i comandi siano impostati correttamente.
Se necessario, modificare i comandi in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI/COMANDI, selezionando la modalità VISUALIZZAZIONE AVANZATA.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01007-0.XX - Attuatore - Non in posizione di riposo
Il sensore che rileva la posizione di riposo non segnala la presenza dell’attuatore.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Attuatore bloccato
Se l'attuatore non si muove, verificare:
- l'eventuale presenza di un otturatore che impedisce il movimento all'attuatore; quindi, portare a riposo l'otturatore prima di effettuare il movimento dell'attuatore;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01008-0.XX - Attuatore - Non in posizione di lavoro
Il sensore che rileva la posizione di lavoro non segnala la presenza dell’attuatore.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Attuatore bloccato
Se l'attuatore non si muove, verificare:
- l'eventuale presenza di un otturatore che impedisce il movimento all'attuatore; quindi, portare a riposo l'otturatore prima di effettuare il movimento dell'attuatore;
- controllare che la corsa dell'attuatore non sia ostacolata da impedimenti meccanici.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01009-0.XX - Attuatore - Indirizzo comando errato
La configurazione del comando relativo all’attuatore non è stata eseguita correttamente.
# Reimpostare i comandi
Controllare che i comandi dell'attuatore siano impostati correttamente.
Se necessario, modificare i comandi, entrando in modalità VISUALIZZAZIONE AVANZATA, in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI/COMANDI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01010-0.XX - Attuatore - Indirizzo della valvola errato
La configurazione della valvola relativa all’attuatore non è stata eseguita correttamente.
# Reimpostare la valvola
Controllare che all'attuatore sia stata assegnata una valvola.
Controllare che la valvola selezionata sia corretta.
Se necessario, modificare la selezione in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T01011-0.XX - Attuatore - Indirizzo pin connettore errato
La configurazione degli input dell’attuatore non è stata eseguita correttamente.
# Reimpostare gli input
Controllare che gli input siano impostati. Controllare che gli input impostati siano corretti. Se necessario, modificare la selezione in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/ATTUATORI/INPUT.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
Cavità - seleziona la posizione
Selezionare l’interfaccia attrezzatura su cui avviene il cablaggio.
Modalità
Selezionare la tipologia dell’attuatore selezionato. Automaticamente viene selezionata la modalità attuatore, ovvero la modalità generica che consente una gestione più libera dell’oggetto nel ciclogramma. Se seleziono una delle tipologie di attuatore più specifiche presenti, non è più possibile gestire l’attuatore nel ciclogramma perché è gestito in automatico in base alla sua funzionalità.
Marcatura buoni
La modalità Marcatura buoni gestisce l’attuatore in modo che crei un segno particolare sui pezzi saldati correttamente.
Marcatura scarto
La modalità Marcatura scarto gestisce l’attuatore in modo che crei un segno particolare sui pezzi di scarto prodotti.
Slitta presa pezzo
La modalità Slitta presa pezzo gestisce l’attuatore in modo che esegua la funzione di presa pezzo.
Bloccaggio presa pezzo
La modalità Bloccaggio presa pezzo gestisce l’attuatore in modo che esegua la funzione di bloccaggio durante la presa pezzo.
Selezionare la valvola
Dal menù a tendina che compare, selezionare la valvola presente sulla macchina relativa all’interfaccia attrezzatura scelta.
Input
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione degli ingressi.
Cavità - seleziona la cavità
Selezionare la cavità dell’attrezzatura attiva durante il ciclo di saldatura.
Comandi
Advanced view
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione dei comandi. Il tasto è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Vincoli di sicurezza
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione dei vincoli di sicurezza, ovvero delle priorità nei movimenti degli attuatori per evitare collisioni.
Time-out riposo
Impostare il time-out riposo, ovvero il tempo entro il quale deve essere terminato il movimento, altrimenti si genera un allarme. L’allarme si genera sia se l’attuatore non completa il movimento sia se i sensori dell’attuatore non funzionano correttamente.
Time-out lavoro
Impostare il time-out lavoro, ovvero il tempo entro il quale deve essere eseguito il movimento, altrimenti si genera un allarme. L’allarme si genera sia se l’attuatore non completa il movimento sia se i sensori dell’attuatore non funzionano correttamente.
Ritardo riposo
Advanced view
Impostare il tempo necessario per garantire la stabilità del segnale ricevuto dal sensore di riposo dell’attuatore selezionato, sia per l’accensione (ON) sia per lo spegnimento (OFF). Se l’attuatore non è provvisto di sensore, il tempo impostato servirà per ritardare il raggiungimento della posizione di riposo dell’attuatore.
Ritardo lavoro
Advanced view
Impostare il tempo necessario per garantire la stabilità del segnale ricevuto dal sensore di lavoro dell’attuatore selezionato, sia per l’accensione (ON) sia per lo spegnimento (OFF). Se l’attuatore non è provvisto di sensore, il tempo impostato servirà per ritardare il raggiungimento della posizione di lavoro dell’attuatore.
Posizione cambio attrezzatura
…
Vuoti
La scheda VUOTI consente di visualizzare e controllare i parametri degli oggetti presenti sull’attrezzatura che consentono di trattenere il pezzo da saldare tramite depressione di aria. Gli oggetti che eseguono il trattenimento possono essere:
- ventose;
- cavità a vuoto;
- altro.
Elenco vuoti
La parte sinistra della scheda VUOTI riporta l’elenco dei vuoti configurati. È possibile configurare i vuoti fino a quando è presente l’icona aggiungi al fondo dell’elenco.
| ICONA | AZIONE |
|---|---|
|
Aggiungi vuoto. |
|
Elimina vuoto. |
Il led soffio o vuoto consente di verificare in che condizione si trova il vuoto: se è acceso il led soffio, allora il vuoto sta generando una pressione per consentire il distacco del particolare; se è acceso il led vuoto, allora il vuoto sta generando una depressione.
Configurazione vuoti
La parte destra della scheda VUOTI riporta tutti i campi configurabili del singolo vuoto selezionato.
Vuoto
Inserire il nome identificativo del vuoto selezionato. A lato sono presenti due tasti: soffio e vuoto. Essi consentono di eseguire un test di soffio e depressione del vuoto selezionato se la macchina è impostata in ciclo manuale. Se il tasto è retroilluminato, la posizione è raggiunta. Se il tasto è retroilluminato in rosso, l'oggetto è in allarme.
T03000-0.XX - Vuoto - Timeout vuoto
Il tempo entro il quale deve essere verificato il vuoto raggiunto è stato superato.
# Vuoto non raggiunto
Quando il vuoto impostato non viene raggiunto, verificare se: - la taratura del vacuostato non è corretta, allora è necessario controllare l'effettiva funzionalità del vacuostato e tararlo a - 0,65 bar; - il contatto pezzo non avviene correttamente, allora è necessario riposizionare il pezzo.
# Verifica trattenimento
Verificare che il trattenimento tramite ventose o percorso del vuoto sia funzionante ed efficace.
# Controllo non effettuato
Il vacuostato per il controllo del vuoto non funziona o non è ben posizionato. Verificare il corretto posizionamento del vacuostato e la sua funzionalità. Se necessario, riposizionare o sostituire il vacuostato.
# Tempo insufficiente
Il tempo impostato per effettuare la verifica del vuoto non è sufficiente per eseguire l’operazione che deve essere controllata dal sensore. Se necessario, modificare il tempo di timeout vuoto in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/VUOTI.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T03001-0.XX - Vuoto - Pompa non valida
Se il vuoto viene generato da una pompa, questa deve essere correttamente associata allo specifico vuoto.
# Configurazione errata
La pompa associata al vuoto non è stata correttamente configurata o il vuoto fa riferimento a una pompa non configurata.
Se necessario, modificare la configurazione della pompa in IMPOSTAZIONI MACCHINA/IMPOSTAZIONI GENERALI/COMPONENTI/ATTREZZATURA/VUOTI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T03002-0.XX - Vuoto - Vuoto non rilasciato
Il sensore che rileva il vuoto continua a segnalare il vuoto raggiunto.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Verifica trattenimento
Verificare che il trattenimento tramite ventose o percorso del vuoto sia funzionante ed efficace.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Pezzo non rilasciato
Il pezzo soggetto al vuoto non è stato rilasciato. Verificare che il vuoto sia effettivamente disattivato.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T03003-0.XX - Vuoto - Indirizzo comando errato
La configurazione del comando relativo al vuoto non è stata eseguita correttamente.
# Reimpostare i comandi
Controllare che i comandi del vuoto siano impostati correttamente. Se necessario, modificare i comandi, entrando in modalità VISUALIZZAZIONE AVANZATA, in IMPOSTAZIONI ATTREZZATURA/ATTUATORI E PRESENZE/VUOTI/COMANDI.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T03004-0.XX - Vuoto - Vuoto in ingresso non configurato
La configurazione degli input del vuoto non è stata eseguita.
# Impostare gli input
Impostare gli input correttamente in IMPOSTAZIONI MACCHINA/IMPOSTAZIONI GENERALI/COMPONENTI/ATTREZZATURE/INPUT.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
T03005-0.XX - Vuoto - Vuoto perso
Il sensore che rileva il vuoto segnala un’improvvisa perdita del vuoto raggiunto.
# Controllo pneumatica
Controllare che tutti i tubi pneumatici siano ben collegati e non siano presenti ostruzioni.
Verificare la continuità del flusso dell'aria, controllando se: - nessun tubo è piegato - nessun tubo è danneggiato - tutti i tubi sono ben collegati
# Verifica trattenimento
Verificare che il trattenimento tramite ventose o percorso del vuoto sia funzionante ed efficace.
# Sensori non funzionanti
Verificare la funzionalità dei sensori, controllando se:
- la contattura elettrica è stata inserita;
- il cavo del sensore non è stato danneggiato;
- il sensore è ben tarato;
- il sensore è serrato adeguatamente.
Se necessario, sostituire il sensore non funzionante.
# Oggetto mal posizionato
L’oggetto che deve essere trattenuto dal vuoto non è presente o è stato mal posizionato. Inserire l’oggetto correttamente nello spazio dedicato.
# Maggiori informazioni
Se l’allarme continua a ripetersi o non viene risolto, contattare l’assistenza CEMAS Elettra.
I contatti sono disponibili in DIAGNOSTICA MACCHINA/ASSISTENZA.
Cavità - seleziona la posizione
Selezionare l’interfaccia attrezzatura su cui avviene il cablaggio.
Time-out soffio
Impostare il tempo di time-out soffio, ovvero il tempo massimo utile affinché avvenga il distacco del pezzo da saldare dalla cavità. Se il tempo viene superato, allora si genera un allarme.
Tempo soffio
Impostare il tempo di soffio, ovvero un soffio, pari al tempo qui impostato, che la saldatrice esegue dopo ogni distacco del pezzo da saldare.
Time-out vuoto
Impostare il tempo di time-out vuoto, ovvero il tempo massimo utile affinché venga raggiunto il vuoto. Se il tempo viene superato, allora si genera un allarme.
Cavità - seleziona la cavità
Selezionare la cavità dell’attrezzatura attiva durante il ciclo di saldatura.
Comandi
Advanced view
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione dei comandi. Il tasto è visibile solo in modalità CONFIGURAZIONE AVANZATA.
Comandi Input
Advanced view
La scheda COMANDI INPUT, visibile solo in modalità CONFIGURAZIONE AVANZATA, consente di visualizzare e controllare i parametri …
Elenco comandi
La parte sinistra della scheda COMANDI riporta l’elenco dei comandi configurati. È possibile configurare i comandi fino a quando è presente l’icona aggiungi al fondo dell’elenco.
| ICONA | AZIONE |
|---|---|
|
Aggiungi comando. |
|
Elimina comando. |
Configurazione comandi input
La parte destra della scheda COMANDI INPUT riporta tutti i campi configurabili del singolo comando selezionato.
Comando tool input
Inserire il nome identificativo del comando selezionato.
Cavità - seleziona la posizione
Selezionare l’interfaccia attrezzatura su cui avviene il cablaggio.
Segnale
…
Input
Selezionare il tasto ingranaggio per accedere alla scheda di assegnazione degli ingressi.
Cavità - seleziona la cavità
Selezionare la cavità dell’attrezzatura attiva durante il ciclo di saldatura.
Comandi Output
Advanced view
La scheda COMANDI OUTPUT, visibile solo in modalità CONFIGURAZIONE AVANZATA, consente di visualizzare e controllare i parametri …
Elenco comandi
La parte sinistra della scheda COMANDI riporta l’elenco dei comandi configurati. È possibile configurare i comandi fino a quando è presente l’icona aggiungi al fondo dell’elenco.
| ICONA | AZIONE |
|---|---|
|
Aggiungi comando. |
|
Elimina comando. |
Configurazione comandi output
La parte destra della scheda COMANDI OUTPUT riporta tutti i campi configurabili del singolo comando selezionato.
Comando tool output
Inserire il nome identificativo del comando selezionato.
Cavità - seleziona la posizione
Selezionare l’interfaccia attrezzatura su cui avviene il cablaggio.
Segnale
…
Cavità - seleziona la cavità
Selezionare la cavità dell’attrezzatura attiva durante il ciclo di saldatura.
Sottosquadro
Advanced view
La scheda SOTTOSQUADRO, visibile solo in modalità CONFIGURAZIONE AVANZATA se attivata la funzione sottosquadro in IMPOSTAZIONI ATTREZZATURA/CONFIGURAZIONE, consente di gestire la posizione degli elementi che consentono di superare il sottosquadro durante la fase di carico del pezzo da saldare in macchina. Un sottosquadro si ha quando la forma del particolare da saldare è tale da impedirne la divisione e l'estrazione dalla cavità del posaggio senza danneggiare il particolare stesso, ovvero quando il particolare presenta angoli minori di 90°, che di fatto rendono il particolare indivisibile dalla cavità del posaggio. È possibile selezionare:
- riposo, se il sistema di superamento del sottosquadro deve essere a riposo durante la fase di carico del pezzo da saldare;
- lavoro, se il sistema di superamento del sottosquadro deve essere a lavoro durante la fase di carico del pezzo da saldare.
Posizioni
La pagina POSIZIONI consente di visualizzare e configurare i parametri necessari per eseguire le movimentazioni automatiche della saldatrice. La saldatrice deve essere impostata in modalità manuale per poter configurare i parametri.
Tavola
La scheda TAVOLA consente di visualizzare e configurare i parametri relativi alle movimentazioni automatiche legate alla tavola della saldatrice. Durante la messa a punto del ciclo di lavorazione della saldatrice, è possibile configurare le quote delle movimentazioni automatiche, spostando manualmente la tavola tramite i tasti freccia. Raggiunta la posizione desiderata, è possibile validare la posizione utilizzando il tasto acquisisci posizione, posto a lato di ogni quota specifica, oppure scrivendo manualmente nella casella editabile la quota leggibile sopra i tasti freccia.
Acquisisci posizione
| ICONA | AZIONE |
|---|---|
 |
Il tasto acquisisci posizione consente di validare la posizione raggiunta, tramite i tasti freccia, come quota da raggiungere durante le movimentazioni automatiche. |
Limite superiore
Quota che la tavola raggiungerà come limite massimo nel caso in cui i pezzi da saldare non siano presenti all’interno del posaggio.
Contatto pezzi
Quota che la tavola raggiungerà come limite massimo per eseguire il contatto dei pezzi da saldare.
Presa pezzo
Quota che la tavola raggiungerà per consentire di eseguire la presa del pezzo superiore sul posaggio superiore senza che sia l’operatore ad eseguirla.
Fuori ingombro
Quota che la tavola raggiungerà per consentire di eseguire i movimenti necessari per evitare gli ingombri durante la saldatura.
Stacco pezzi
Quota che la tavola raggiungerà come limite massimo per eseguire lo stacco del pezzo prima della discesa veloce.
Carico
Quota che la tavola raggiungerà per consentire il carico/scarico del pezzo.
Velocità tavola automatico
Velocità di movimentazione della tavola, espressa in %, durante i movimenti configurabili nella scheda.
Rallentamento
Quota che la tavola raggiungerà per iniziare la fase di rallentamento dopo la fase di salita veloce e prima dell’inizio della ricerca del contatto tra i pezzi.
La quota di rallentamento è dinamica, in quanto si adatta alla velocità di movimentazione della tavola automaticamente. Riportiamo un esempio pratico:
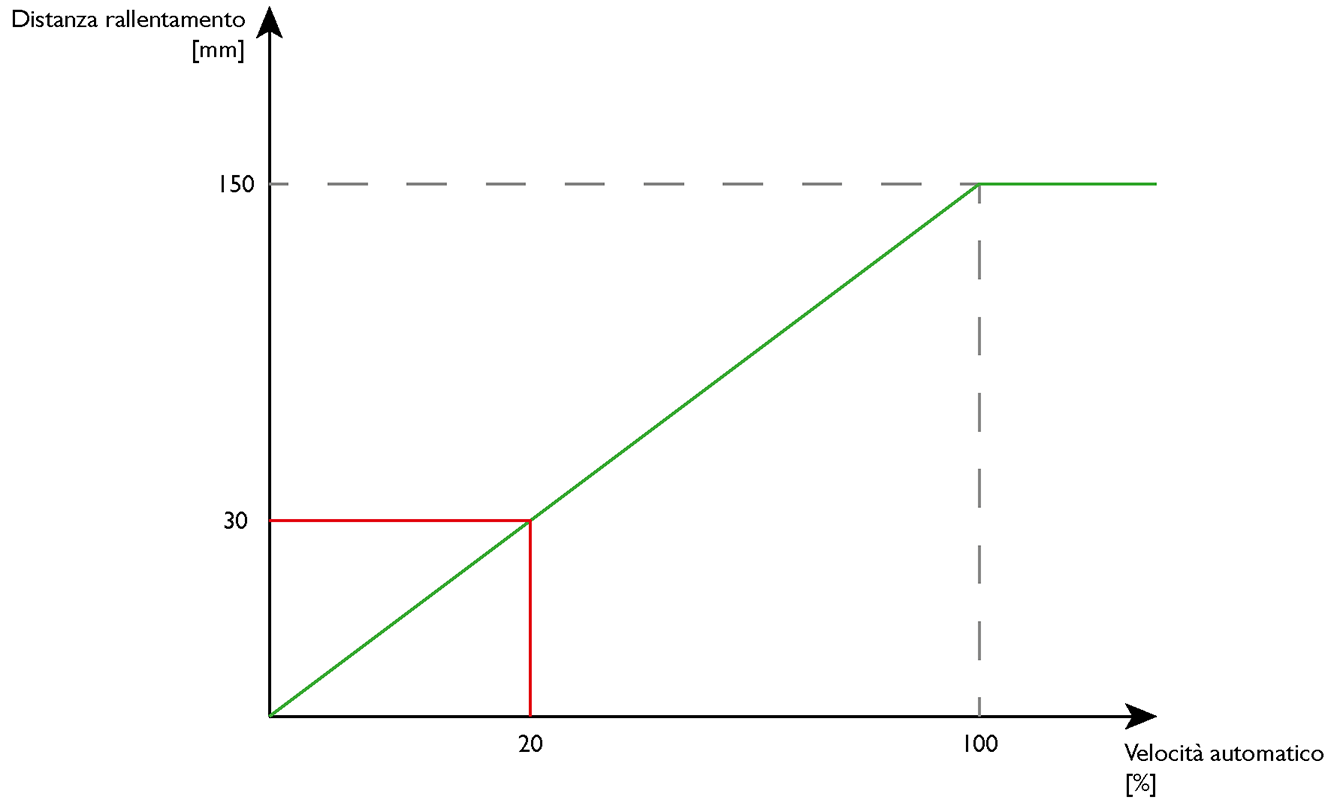
Si definisce la posizione di rallentamento a 150 mm. Se la velocità dell’asse della tavola è impostata al 100%, allora la quota di inizio del rallentamento della tavola sarà automaticamente ricavata dalla saldatrice in questo modo:
Posizione di destinazione - (posizione di rallentamento x velocità impostata)
Nel caso d’esempio il rallentamento comincerà 150 mm prima della posizione di destinazione.
Riportiamo un ulteriore esempio. Supposta la posizione di rallentamento sempre pari a 150 mm, se la velocità dell’asse della tavola è impostata al 20%, allora il rallentamento comincerà 30 mm prima della posizione di destinazione.
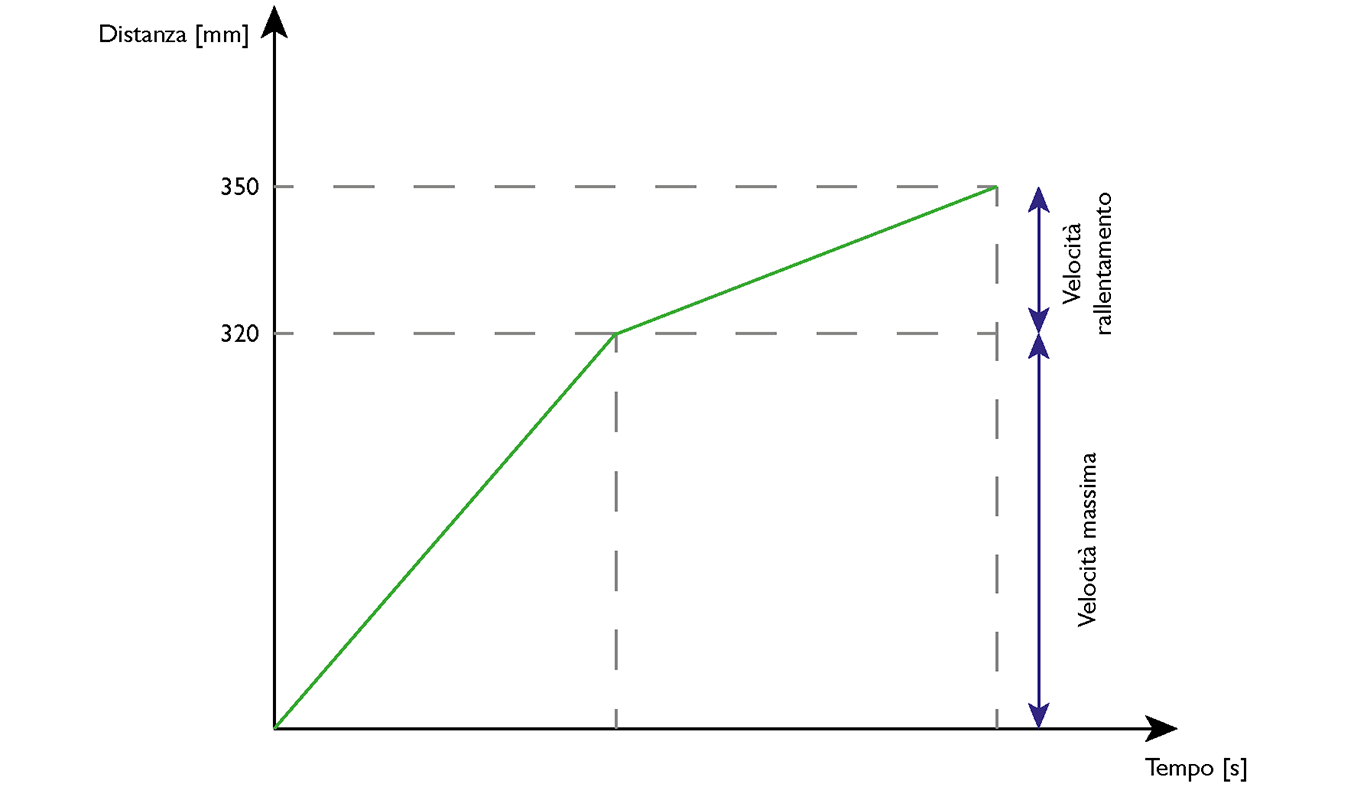
Nel grafico riportato ad esempio, si suppone una posizione di destinazione (ovvero quota di contatto) pari a 350 mm. La tavola comincerà a rallentare 30 mm prima, quindi a 320 mm di quota, seguendo un profilo di velocità come quello riportato nel grafico.
Vincoli
Selezionare il tasto ingranaggio per accedere al pop-up di assegnazione dei vincoli, ovvero delle priorità nei movimenti per evitare collisioni.
Animazione
L’animazione consente di visualizzare le posizioni definite in maniera schematica.
Spostamento
| ICONA | AZIONE |
|---|---|
 |
I tasti FRECCIA consentono di spostare la tavola verso l'alto o verso il basso. Il movimento viene eseguito mantenendo il tasto premuto. La quota di destinazione è indicata sopra i tasti freccia. |
Piano traslante
Option
La scheda PIANO TRASLANTE consente di visualizzare e configurare i parametri relativi alle movimentazioni automatiche legate al piano traslante della saldatrice. Durante la messa a punto del ciclo di lavorazione della saldatrice, è possibile configurare le quote delle movimentazioni automatiche, spostando manualmente il piano traslante tramite i tasti freccia. Raggiunta la posizione desiderata, è possibile validare la posizione utilizzando il tasto acquisisci posizione, posto a lato di ogni quota specifica, oppure scrivendo manualmente nella casella editabile la quota leggibile sopra i tasti freccia.
Acquisisci posizione
| ICONA | AZIONE |
|---|---|
|
Il tasto acquisisci posizione consente di validare la posizione raggiunta, tramite i tasti freccia, come quota da raggiungere durante le movimentazioni automatiche. |
Posizione inserimento tavola
Option
…
Offset inserimento piano traslante
Option
…
Posizione di carico
Option
Quota che il piano traslante raggiungerà per consentire il carico/scarico del pezzo.
Posizione saldatura
Option
Quota che il piano traslante raggiungerà per consentire di effettuare la saldatura.
Velocità piano traslante
Option
Velocità di movimentazione del piano traslante, espressa in %, durante i movimenti configurabili nella scheda.
Animazione
L’animazione consente di visualizzare le posizioni definite in maniera schematica.
Spostamento
| ICONA | AZIONE |
|---|---|
|
I tasti FRECCIA consentono di spostare la tavola verso l'alto o verso il basso. Il movimento viene eseguito mantenendo il tasto premuto. La quota di destinazione è indicata sopra i tasti freccia. |
Spostamento
Option
| ICONA | AZIONE |
|---|---|
|
I tasti FRECCIA consentono di spostare il piano traslante in avanti o indietro. Il movimento viene eseguito mantenendo il tasto premuto. A fianco dei tasti è indicata la posizione di destinazione del piano traslante, riferita allo zero macchina. La quota è raggiunta quando il tasto FRECCIA corrispondente risulta illuminato in verde. |
Impostazioni ciclo
La pagina IMPOSTAZIONI CICLO consente di visualizzare e programmare i vari movimenti che la macchina dovrà effettuare durante le fasi del ciclo di saldatura. Gli azionamenti programmabili sono attuatori, presenze e vuoti.
Parametri di saldatura
La pagina PARAMETRI DI SALDATURA consente di impostare i parametri della saldatrice per le varie fasi che compongono il ciclo di lavorazione del pezzo da saldare. Il ciclo di lavorazione del pezzo da saldare viene suddiviso in fasi per migliorare la qualità della saldatura e per evitare rotture del pezzo. Ogni ciclo di lavorazione deve essere composto almeno da tre fasi: fase di stabilizzazione, fase del ciclo di saldatura e fase di raffreddamento. Per migliorare la qualità della saldatura, è possibile suddividere il ciclo di saldatura fino a un massimo di 10 fasi, ovvero fino a quando è presente l’icona aggiungi.
| ICONA | AZIONE |
|---|---|
|
Aggiungi fase. |
|
Elimina fase. |
Se l’attrezzatura montata è divisa in lato destro e sinistro, possono essere presenti più schede che consentono di impostare i parametri per i singoli lati che la compongono (scheda LH per il lato sinistro, scheda RH per il lato destro) e per entrambi i lati contemporaneamente (scheda LH+RH).
Fase di stabilizzazione
La FASE DI STABILIZZAZIONE è la fase del ciclo di lavorazione che consente di stabilizzare la lettura del segnale del traduttore. Il tempo impostato per l'esecuzione della fase di stabilizzazione comincia ad essere conteggiato nel momento in cui il segnale del traduttore risulta stabile.
Tempo
Impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile.
Tempo/Affondamento
Se la fase considerata non consente di selezionare la modalità di saldatura oppure la modalità di saldatura selezionata è tempo, allora impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile. Se la modalità di saldatura selezionata per la fase considerata è affondamento relativo o affondamento assoluto, allora impostare la profondità di saldatura da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Spinta
Impostare la forza impressa dalla tavola durante la fase, espressa in kgf, scrivendo il valore nel campo editabile.
Fase di assestamento
OptionAdvanced view
La FASE DI ASSESTAMENTO è la fase del ciclo di lavorazione che segue la fase di stabilizzazione e consente di assestare i pezzi all’interno del posaggio, una volta che sono in contatto tra loro, generando una breve vibrazione. L’assestamento è opzionale in quanto non sempre è necessario assestare i pezzi nel posaggio. Per attivare la fase di assestamento è necessario agire sullo switch. Nel caso venga effettuato l’assestamento, l’azzeramento dei trasduttori viene eseguito al termine di questa fase; quindi, non viene più effettuata una stabilizzazione della lettura del segnale dei traduttori.
Tempo
Impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile.
Tempo/Affondamento
Se la fase considerata non consente di selezionare la modalità di saldatura oppure la modalità di saldatura selezionata è tempo, allora impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile. Se la modalità di saldatura selezionata per la fase considerata è affondamento relativo o affondamento assoluto, allora impostare la profondità di saldatura da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Spinta
Impostare la forza impressa dalla tavola durante la fase, espressa in kgf, scrivendo il valore nel campo editabile.
Ampiezza
Impostare l’ampiezza di vibrazione da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Fase di saldatura
La FASE DI SALDATURA è una porzione del ciclo di lavorazione in cui si esegue effettivamente la saldatura. È utile suddividere un ciclo di saldatura in più fasi per migliorare il controllo sull’esecuzione della saldatura ed ottenere così una qualità del giunto di saldatura più elevata. Ogni fase di saldatura può essere controllata in modalità differente, selezionando il tipo di controllo che vuole effettuare.
Tipo
Selezionare la modalità di saldatura per la fase considerata tra tempo, affondamento relativo e affondamento assoluto, tramite il menu a tendina. Se la modalità selezionata è tempo, sarà possibile impostare solo il tempo di esecuzione della fase. Se la modalità selezionata è affondamento relativo o affondamento assoluto, sarà possibile impostare solo la forza impressa dalla tavola durante la fase.
Tempo
Impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile.
Tempo/Affondamento
Se la fase considerata non consente di selezionare la modalità di saldatura oppure la modalità di saldatura selezionata è tempo, allora impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile. Se la modalità di saldatura selezionata per la fase considerata è affondamento relativo o affondamento assoluto, allora impostare la profondità di saldatura da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Spinta
Impostare la forza impressa dalla tavola durante la fase, espressa in kgf, scrivendo il valore nel campo editabile.
Affondamento
Impostare la profondità di saldatura da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Ampiezza
Impostare l’ampiezza di vibrazione da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Fase di raffreddamento
La FASE DI RAFFREDDAMENTO è la fase del ciclo di lavorazione che segue tutte le fasi del ciclo di saldatura e consente al giunto di saldatura di raffreddarsi prima che avvenga lo scarico del pezzo saldato dalla saldatrice. In questo modo si evitano potenziali danneggiamenti della saldatura appena eseguita.
Tempo
Impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile.
Tempo/Affondamento
Se la fase considerata non consente di selezionare la modalità di saldatura oppure la modalità di saldatura selezionata è tempo, allora impostare il tempo d’esecuzione della fase, espresso in s, scrivendo il valore nel campo editabile. Se la modalità di saldatura selezionata per la fase considerata è affondamento relativo o affondamento assoluto, allora impostare la profondità di saldatura da raggiungere durante la fase, espressa in mm, scrivendo il valore nel campo editabile.
Spinta
Impostare la forza impressa dalla tavola durante la fase, espressa in kgf, scrivendo il valore nel campo editabile.
Limiti di saldatura
I LIMITI DI SALDATURA sono parametri che è necessario impostare durante il primo ciclo di lavorazione del particolare da saldare e affinare nei cicli successivi, per definire dei range di esecuzione del ciclo di lavorazione del pezzo che risultino accettabili, ovvero in cui viene generato un pezzo saldato buono. Se i range definiti vengono superati durante il ciclo di lavorazione, il pezzo saldato viene considerato scarto. In relazione ai particolari da saldare, verranno definiti i range più adatti.
Tempo di saldatura
Tempo di esecuzione del ciclo di saldatura, ovvero tempo in cui viene effettivamente generata la saldatura, espresso in s. Se il tempo di saldatura reale non risulta compreso nei limiti impostati, il ciclo automatico di lavorazione della saldatrice non verrà interrotto, ma la macchina segnalerà un’anomalia tramite un allarme e genererà un pezzo di scarto.
Limite superiore
Impostare il limite superiore, scrivendo il valore nel campo editabile.
Limite inferiore
Impostare il limite inferiore, scrivendo il valore nel campo editabile.
Risultati ultimo ciclo
Visualizzazione del valore reale letto dalla saldatrice. Se il valore reale non è compreso tra il limite inferiore e il limite superiore, la saldatrice segnalerà l’anomalia tramite un allarme e genererà un pezzo di scarto.
Profondità di saldatura
Profondità di saldatura da raggiungere durante l’intero ciclo di saldatura, espressa in mm. Se la profondità di saldatura reale non risulta compresa nei limiti impostati, il ciclo automatico di lavorazione della saldatrice non verrà interrotto, ma la macchina segnalerà un’anomalia tramite un allarme e genererà un pezzo di scarto.
Limite superiore
Impostare il limite superiore, scrivendo il valore nel campo editabile.
Limite inferiore
Impostare il limite inferiore, scrivendo il valore nel campo editabile.
Risultati ultimo ciclo
Visualizzazione del valore reale letto dalla saldatrice. Se il valore reale non è compreso tra il limite inferiore e il limite superiore, la saldatrice segnalerà l’anomalia tramite un allarme e genererà un pezzo di scarto.
Quota d'inizio saldatura
Quota in cui effettivamente comincia ad essere generata la vibrazione per eseguire la saldatura, espressa in mm. Se sulla saldatrice viene installata un’attrezzatura non ancora memorizzata, è necessario impostare la quota d’inizio saldatura come segue:
- LIMITE INFERIORE = 0,00 mm;
- LIMITE SUPERIORE = 800,00 mm.
Al termine del primo ciclo di saldatura sarà necessario affinare i limiti di saldatura facendo riferimento ai valori reali riportati. Una volta definiti i limiti, se la quota d’inizio saldatura non risulta compresa nei limiti impostati, il ciclo automatico di lavorazione della saldatrice verrà interrotto e la tavola riportata in posizione base. La saldatrice segnalerà un’anomalia tramite un allarme e genererà un pezzo di scarto.
Limite superiore
Impostare il limite superiore, scrivendo il valore nel campo editabile.
Limite inferiore
Impostare il limite inferiore, scrivendo il valore nel campo editabile.
Risultati ultimo ciclo
Visualizzazione del valore reale letto dalla saldatrice. Se il valore reale non è compreso tra il limite inferiore e il limite superiore, la saldatrice segnalerà l’anomalia tramite un allarme e genererà un pezzo di scarto.
Quota di fine saldatura
Quota in cui termina la generazione della vibrazione, quindi termina la creazione del giunto di saldatura, espressa in mm. Se la quota di fine saldatura reale non risulta compresa nei limiti impostati, il ciclo automatico di lavorazione della saldatrice non verrà interrotto, ma la macchina segnalerà un’anomalia tramite un allarme e genererà un pezzo di scarto.
Limite superiore
Impostare il limite superiore, scrivendo il valore nel campo editabile.
Limite inferiore
Impostare il limite inferiore, scrivendo il valore nel campo editabile.
Risultati ultimo ciclo
Visualizzazione del valore reale letto dalla saldatrice. Se il valore reale non è compreso tra il limite inferiore e il limite superiore, la saldatrice segnalerà l’anomalia tramite un allarme e genererà un pezzo di scarto.